客户
乳制品生产厂
地点
德国
服务
临时:冷凝水回收
期限
两年
挑战
新的排放限值给生产用水带来压力
即将实施的环保法规限制了一家生产多种乳制品的乳品厂的废水排放。小试研究取得了令人鼓舞的结果,经与 Ecolutia 商讨,该厂安装了一套临时服务方案,用于回收牛奶蒸发器的冷凝水。
证明该方案的长期可行性和经济性,是满足新法规要求的关键。然而,冷凝水回收装置必须占地适中、能够充分减少废水排放、便于升级、契合现场未来的扩建计划,且回收的冷凝水水质须可供现场使用。
解决方案
模块化方案,逐一精调各项变量和配置
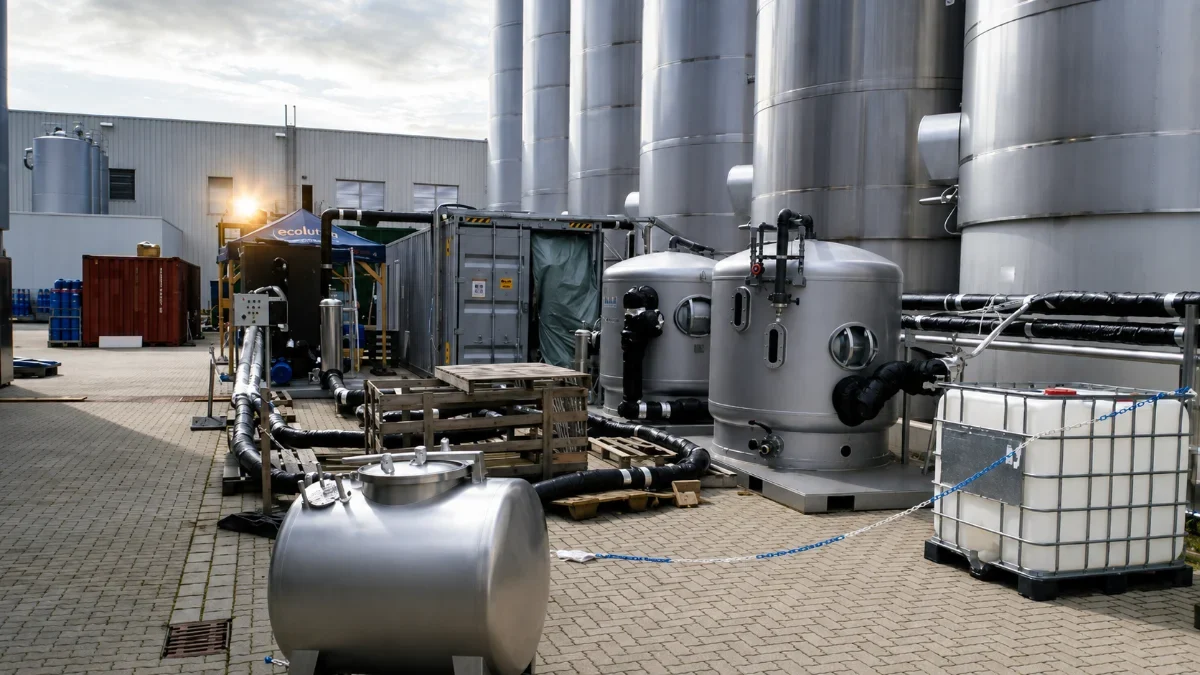
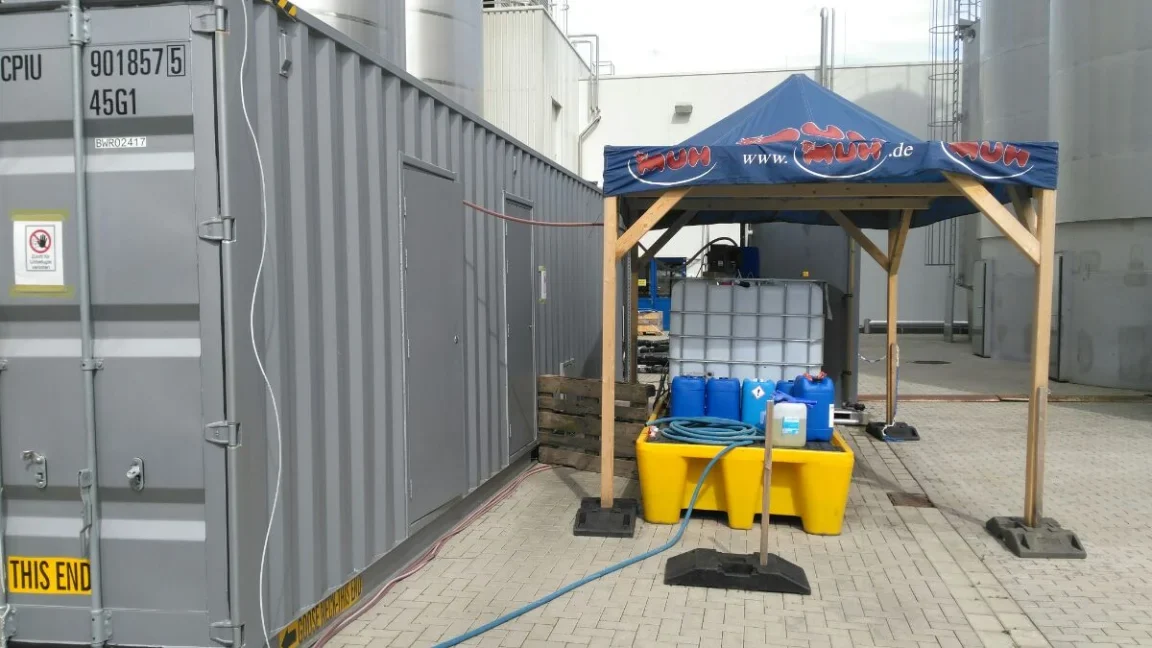
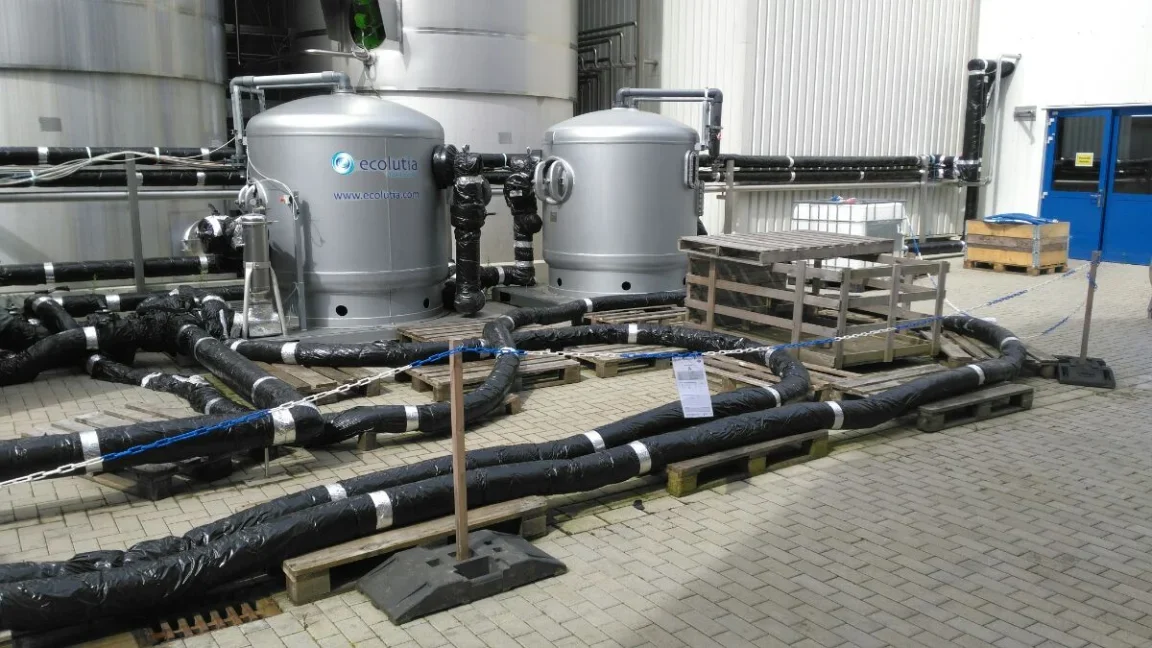
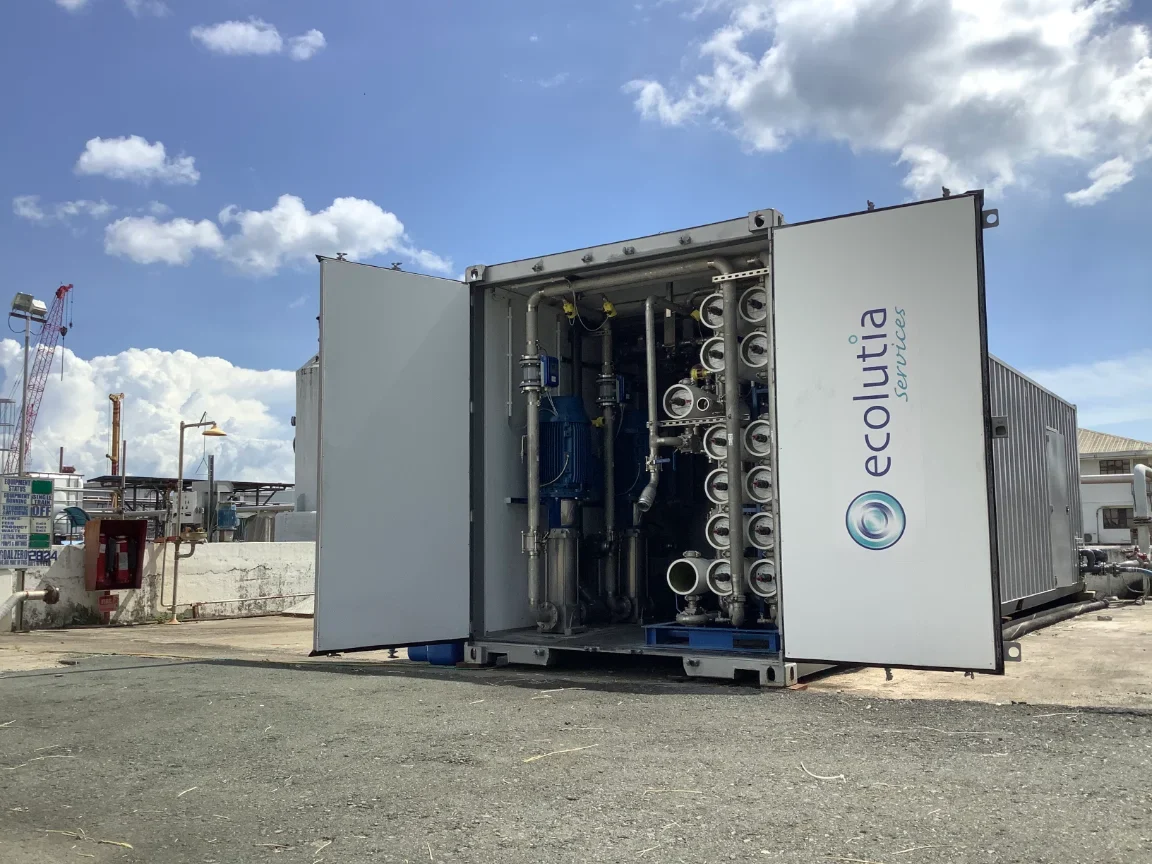
项目目标确定后,Ecolutia 部署了其移动式模块化集装箱式和撬装处理系统。占地小、模块化的设计非常适合项目工程师对计划中的配置方案和调整进行测试——设备可在不同配置之间迅速切换,以找到最优设置,同时最大限度缩短非生产时间。
两级预处理——先经多介质过滤,再以超滤作为大分子有机物的绝对屏障
反渗透去除残余溶解性有机物和氨,再经活性炭精处理去除异味
严格的清洗和消毒制度,控制乳蛋白和脂肪引起的生物污染
处理工艺流程
MMF
多介质过滤
UF
超滤
BWRO
反渗透
GAC
活性炭
UV
消毒
结果
回用效果得到验证——中试延期超过一年
初步结果显示,回收的冷凝水可降低新鲜水消耗和废水排放费用,同时减少乳品厂对环境的影响,以应对即将实施的法规。
最初安装的是一套中试装置,以全流量验证了小试研究的可行性。中试成功后又延期,以测试其他配套水处理方案——增加了 UV 消毒和加氯试验以确保微生物纯度,并进一步核实经济性,作为乳品厂永久性长期解决方案的一部分。
现场
更多案例
查看相关项目
计划开展水回用项目?
全流量中试,验证方案可行性。