客户
偏远地区化工生产基地
地点
澳大利亚
服务
临时:废水池修复与水回用
期限
1 年
挑战
暴雨将至,废水池液位已达临界
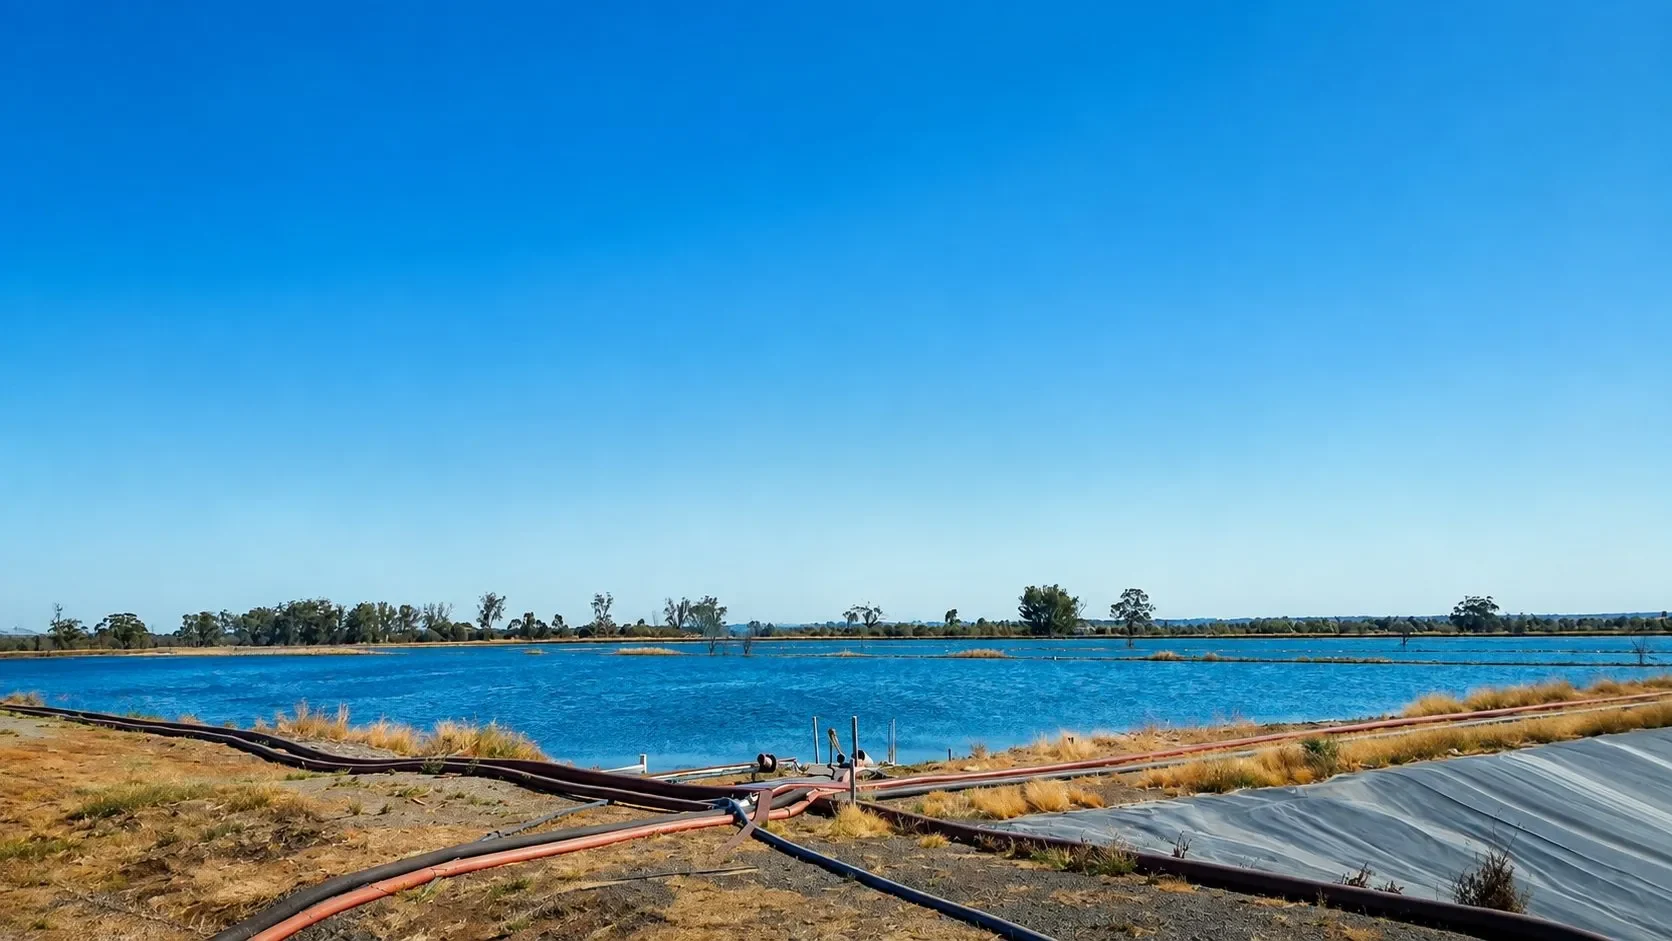
一座偏远的零液体排放设施连续两年遭遇大量降雨,致使其废水池液位危险地升高——此前降低液位的尝试均告失败。
雨季将至,Ecolutia 受托紧急提供临时处理服务,以降低废水池液位,避免任何潜在的环境事故。
解决方案
化学、物理和膜处理集于一条工艺线
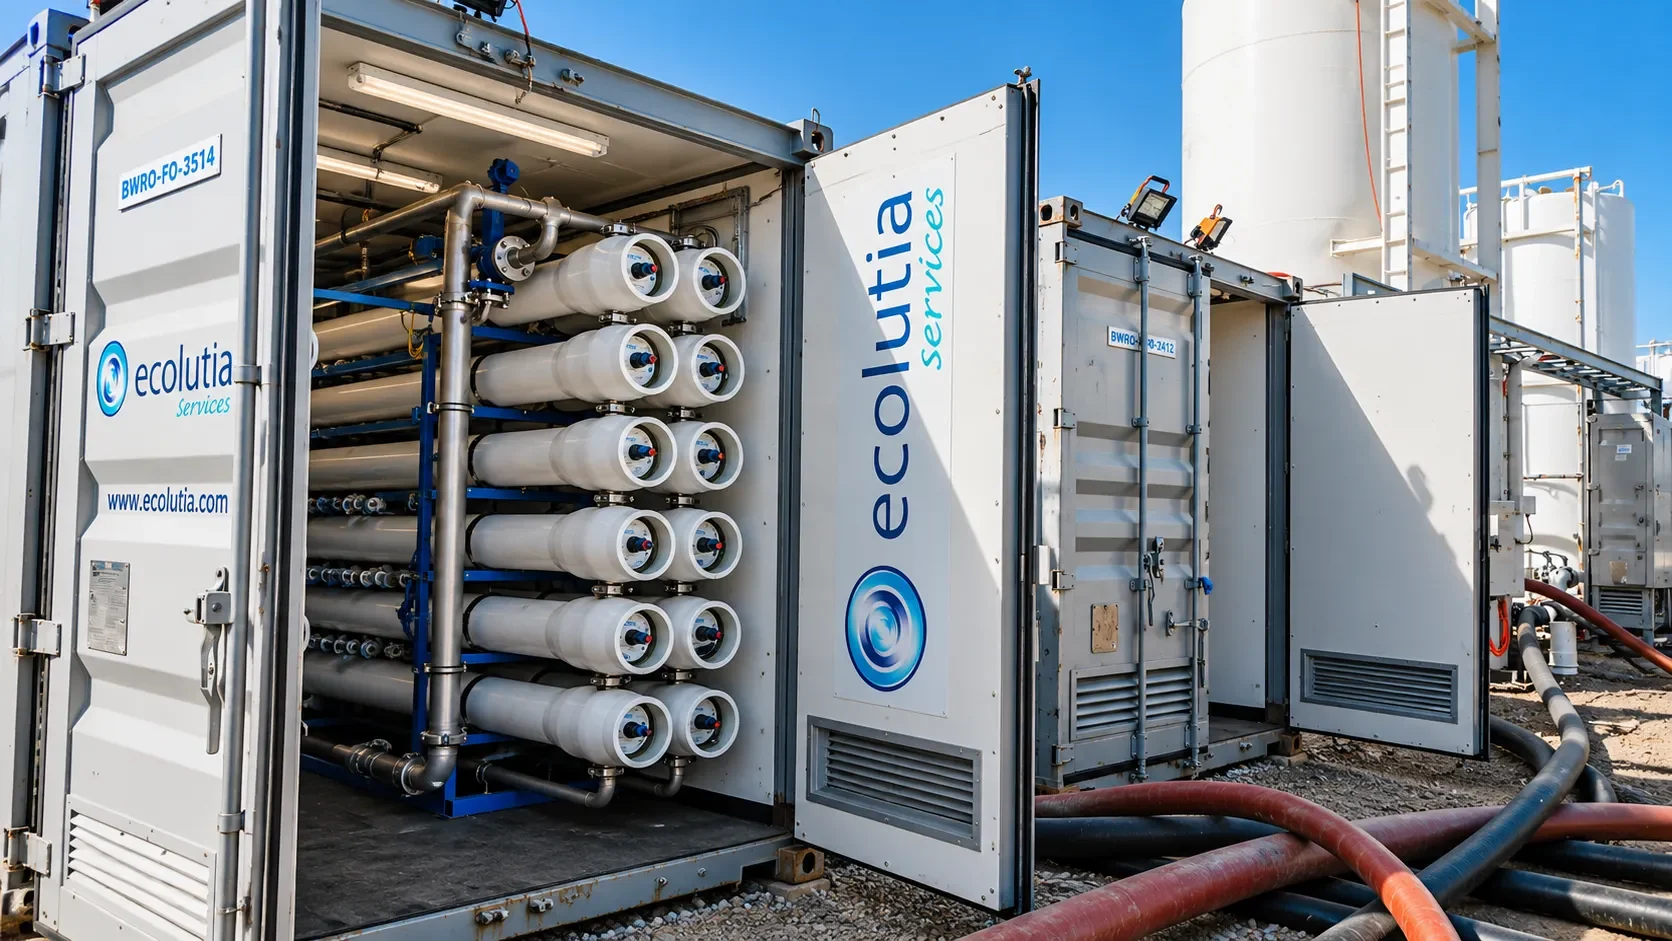
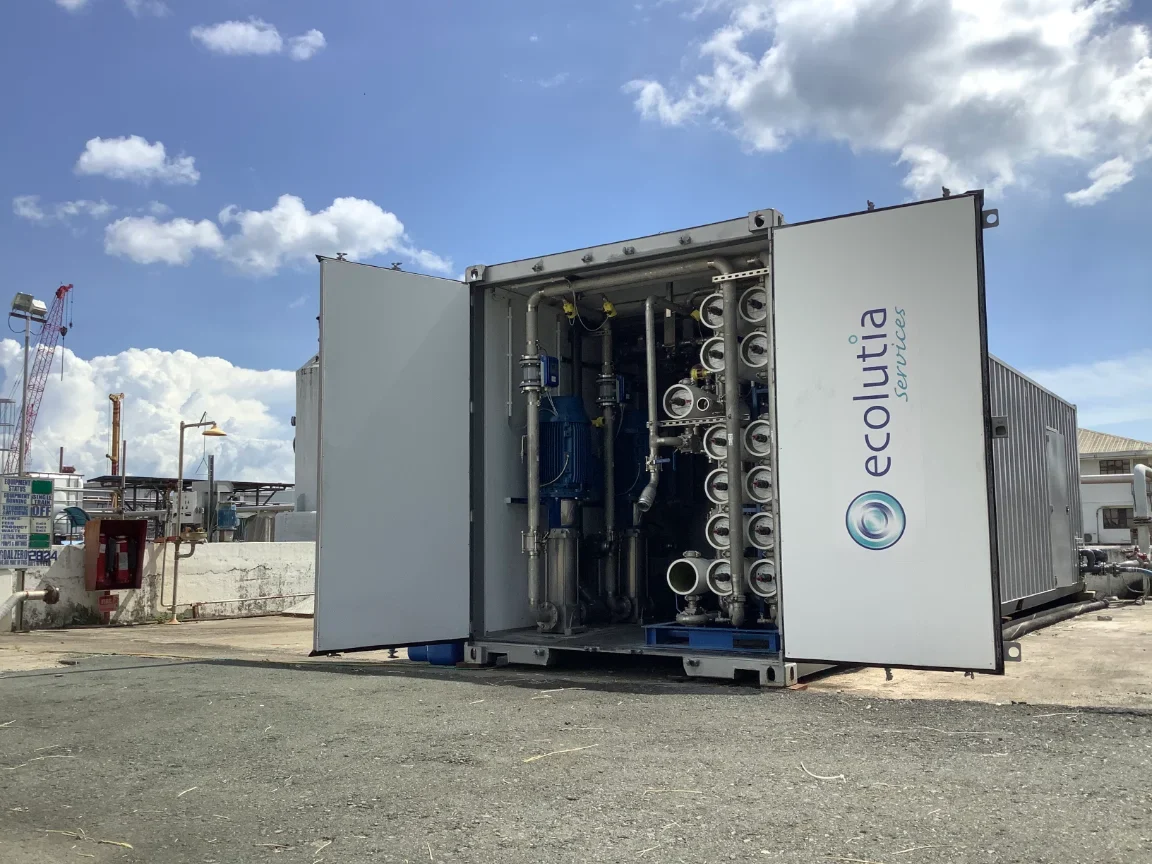
Ecolutia 的移动式系统对废水池进行处理,产出可用作冷却塔补给水的水。由于各废水池成分不同,在线监测根据波动的进水自动控制化学加药,混合罐则在处理工艺之前均衡水化学。
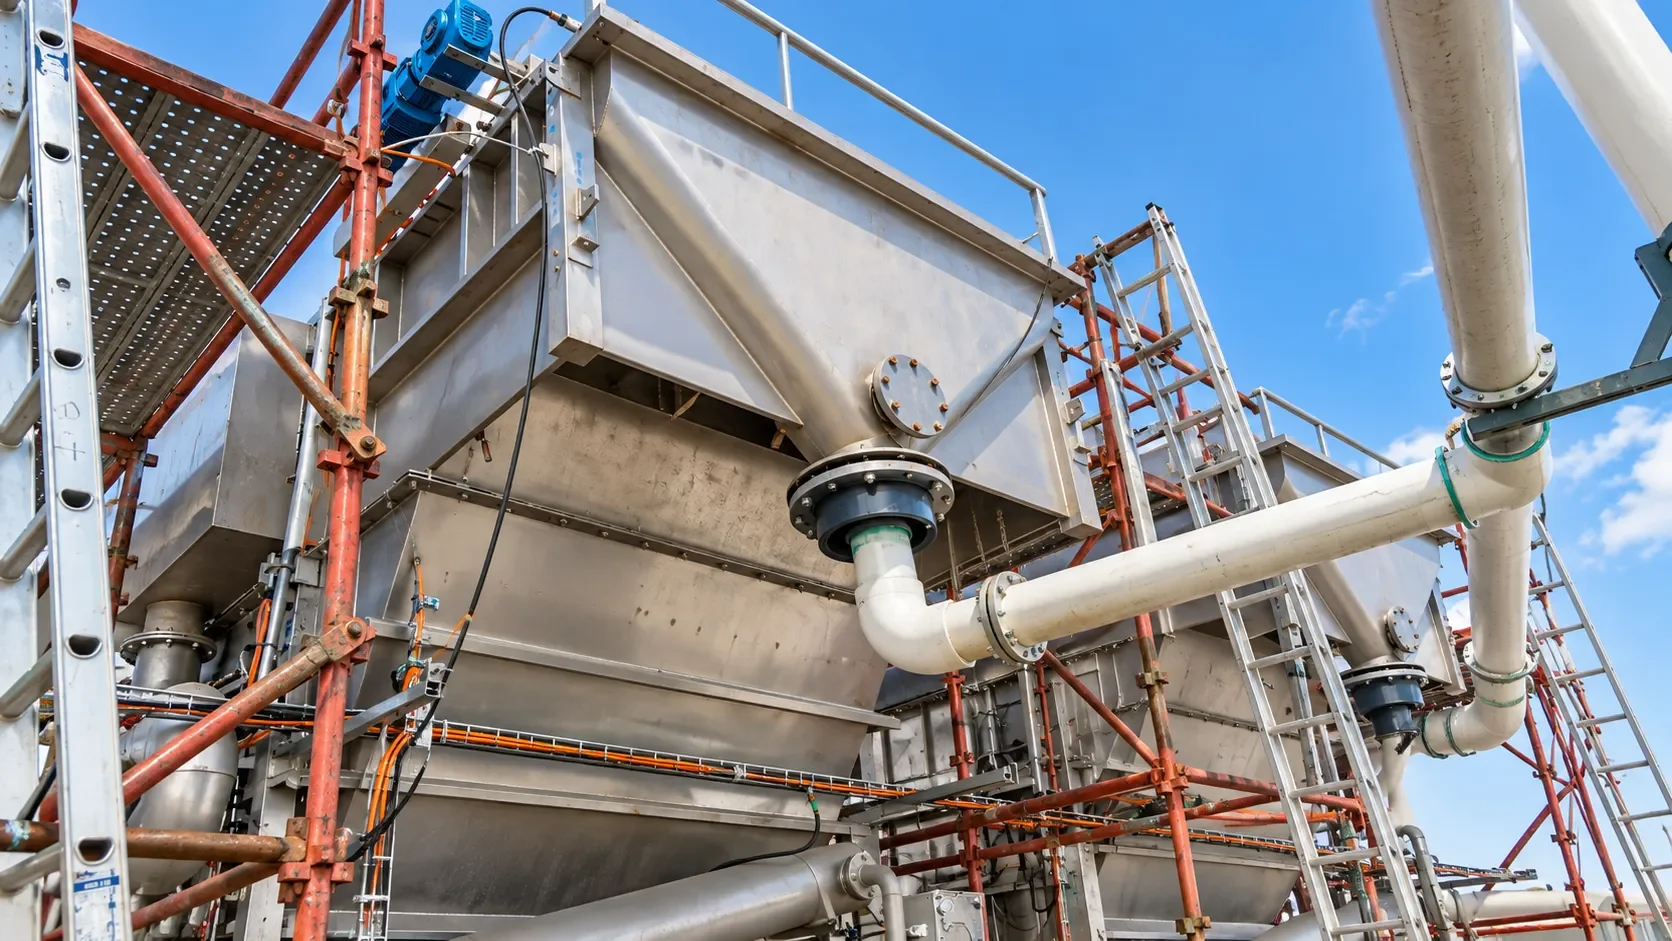
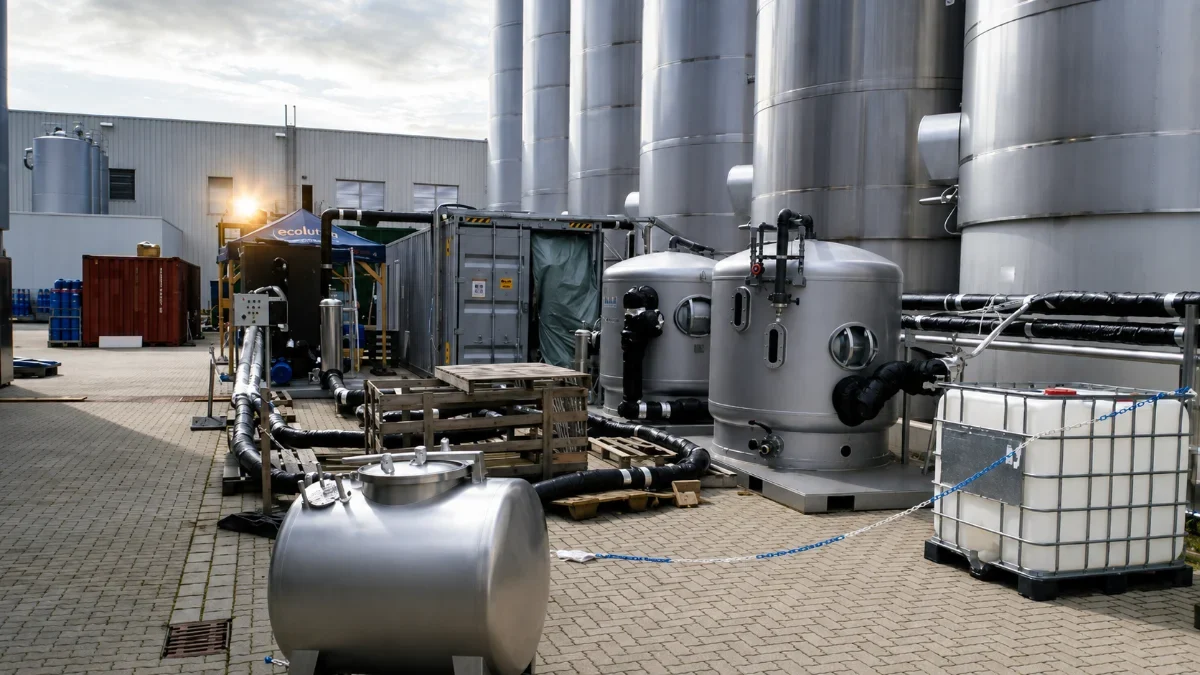
两台 DAF 装置——可在串联与并联运行间切换——并在膜处理段之前设多介质精处理
SWRO 配合浓水回流以最大化回收率,并以 BWRO 保护冷却水水质
现场污泥压滤使固体废物体积减少 90% 以上,最大限度降低填埋费用
处理工艺流程
DAF
溶气气浮
MMF
多介质过滤
SWRO
海水反渗透
BWRO
苦咸水反渗透
结果
废水池降至安全液位——现场全程正常运行
一年中,废水池液位被降至令人满意的安全水平,当地生态环境和邻近农田得以继续受到保护并维持生产。回用回收水缓解了现场不堪重负的预处理系统的压力,减少了新鲜水用量,为整个现场带来进一步的成本和效率收益。
现场
更多案例
查看相关项目
废水池液位持续上升?
回收并利用废水池中的价值。