客户
原油炼油厂
地点
东南亚
服务
多年期:过滤与 RO 产水装置外包
期限
10 年
挑战
胜过现有供应商——也战胜当地火山地质水质
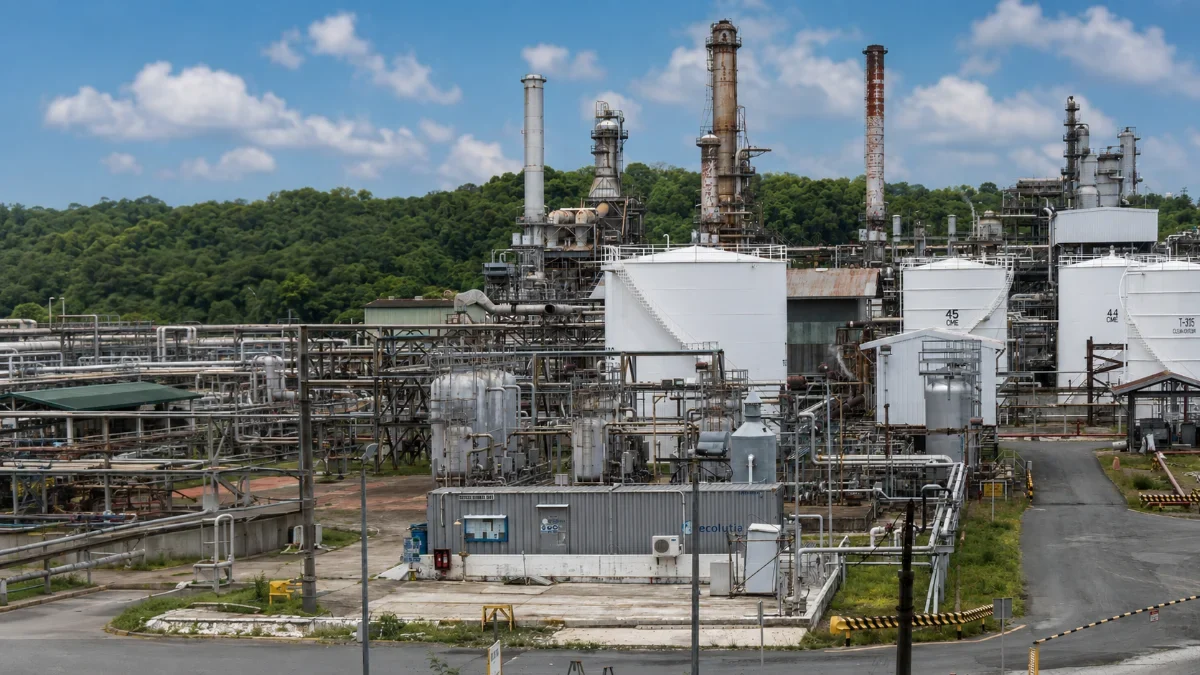
Ecolutia 受邀参与东南亚一家炼油厂新的 10 年期 RO 产水外包合同投标。当地火山地质使深井水中的二氧化硅高达 90 ppm,沿海位置又带来高达 100 ppm 的硬度和高达 900 ppm 的氯化物——无论按何种标准衡量都是难处理的原水。
现有供应商可延续现有 RO 系统且不干扰现场,因此 Ecolutia 必须提出令人信服的论证,证明一个真正更优方案的价值。
解决方案
以新的水化学方案取代数吨盐
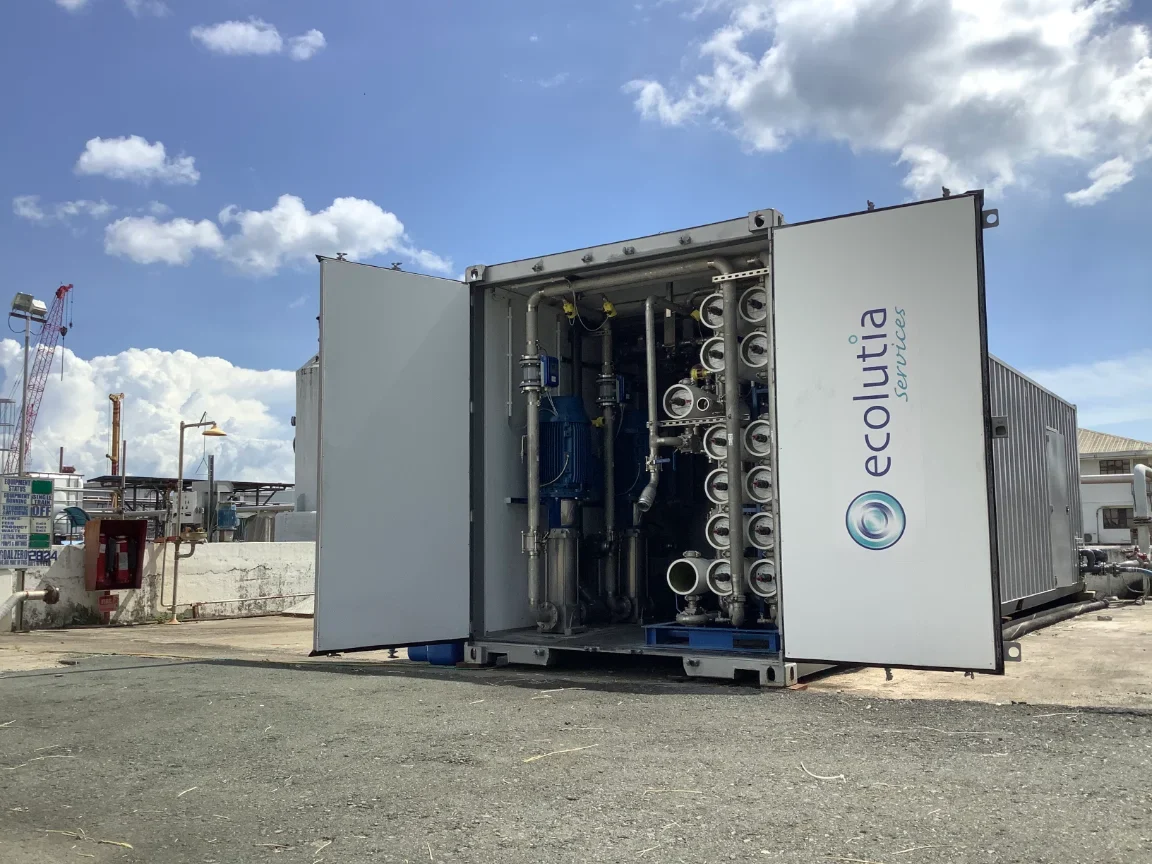
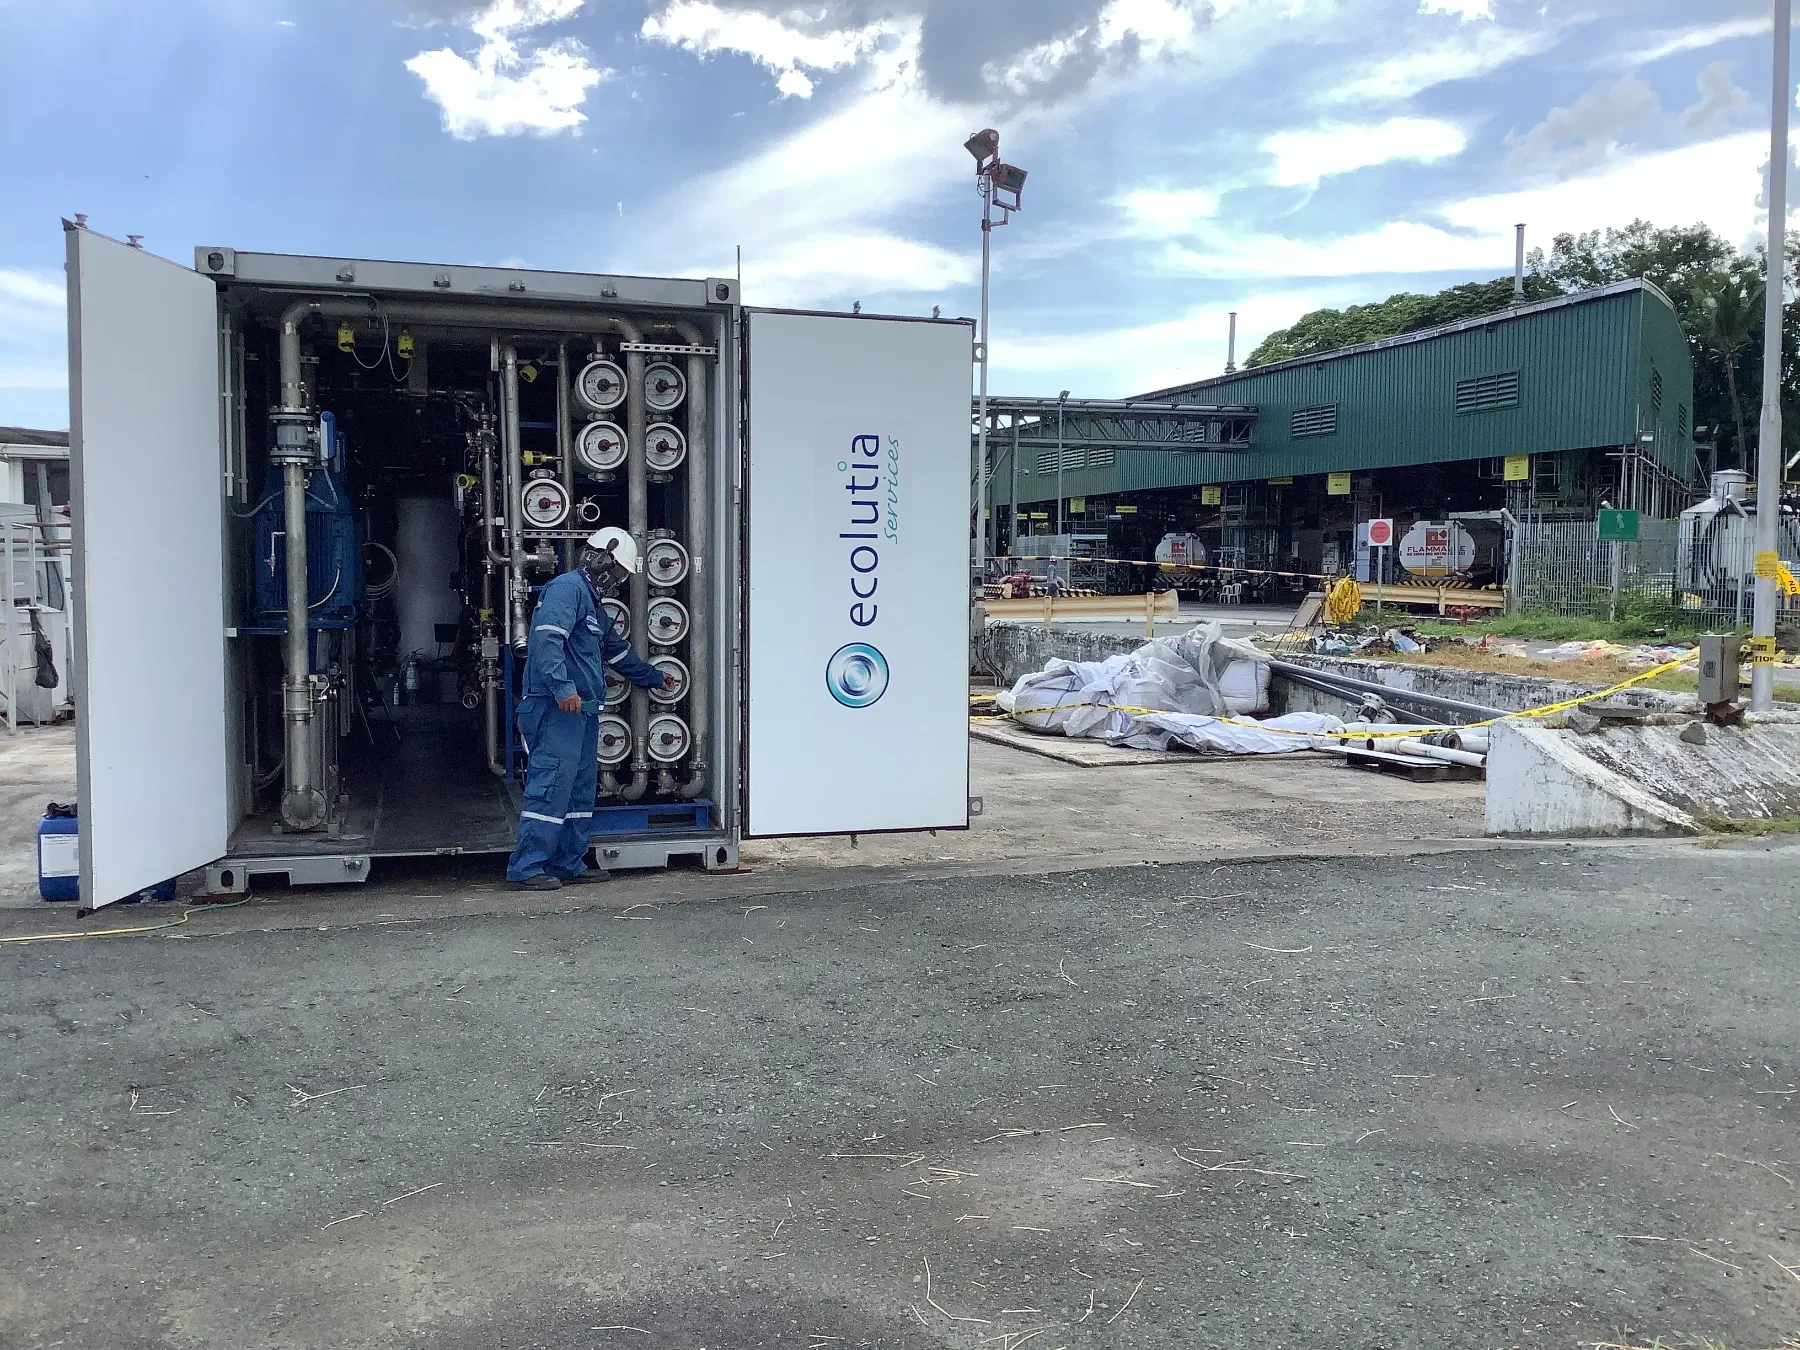
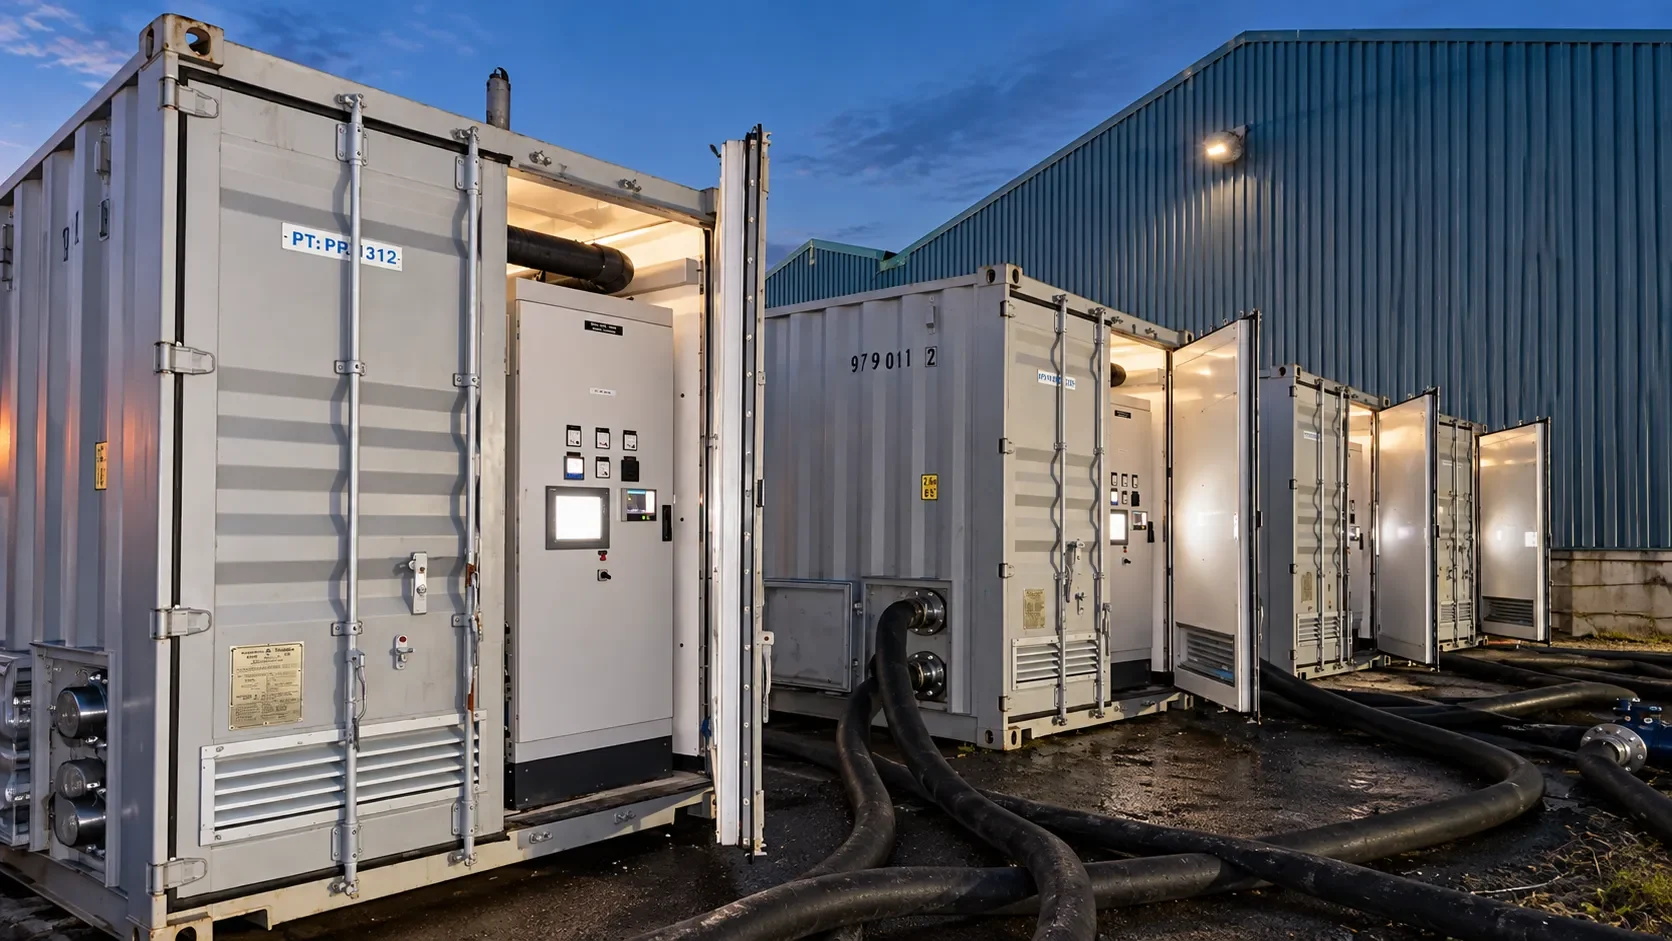
现场原有工艺每月需运入多达 10 吨盐用于软化器再生,另需大量烧碱用于 pH 控制。Ecolutia 方案免除了这些运输需求,先用 GAC 去除悬浮物,再送入 Ecolutia Triton BWRO96,随后通过 FDA 去除溶解的 O₂ 和 CO₂。高品质 RO 产水最终送入客户储水箱供现场使用。
连续监测、自动报警,并以自动停机作为后备保护
BWRO96 回收率 65%、脱盐率 >95%,并保证单位产水(每 m³)能耗
FDA 脱气并提高 pH,用于下游腐蚀控制
处理工艺流程
GAC
活性炭
CF
保安过滤
BWRO
苦咸水反渗透
FDA
脱气
结果
全部义务达成——能耗减半
所有合同义务均已达到或超出,产水水质和流量可用率均达 100%。能耗从超过 2 kWh/m³ 降至稳定低于 1 kWh/m³——优于合同规定的 <1.2 kWh/m³,仅电费每月就节省约 10,000 美元。取消大宗盐和烧碱的装卸作业,也使现场运行更安全、更环保。
现场
更多案例
查看相关项目
重新考虑外包装置方案?
保证水质与水量