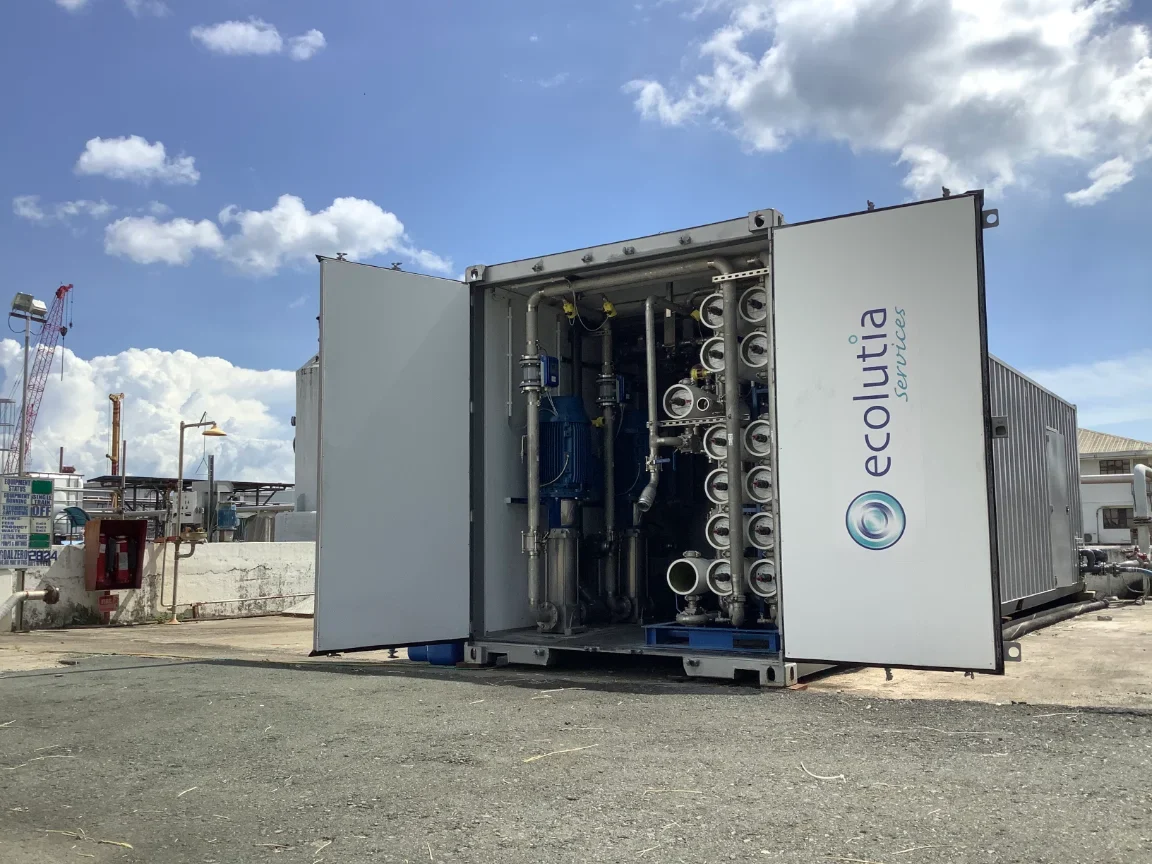
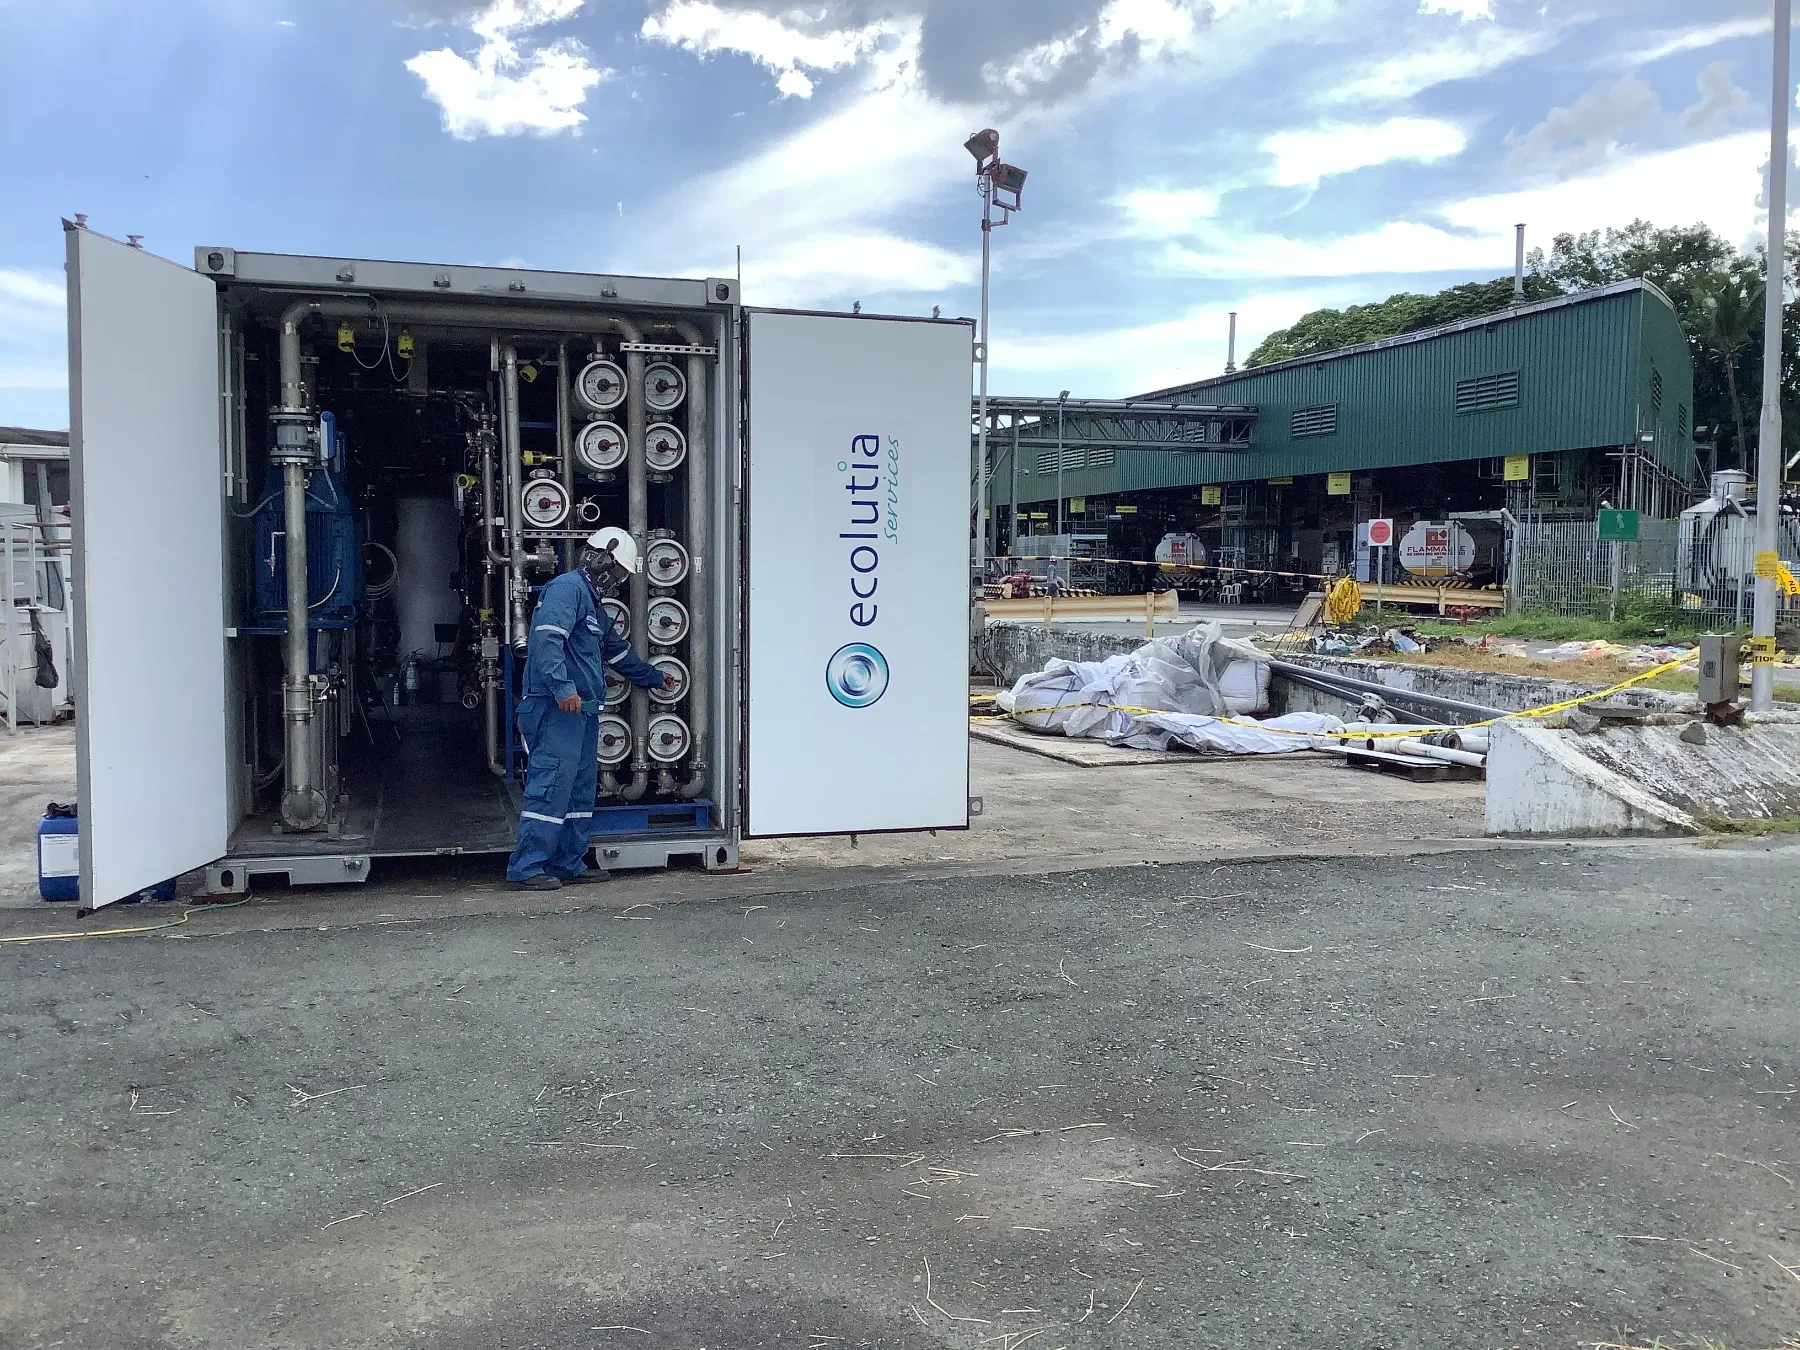
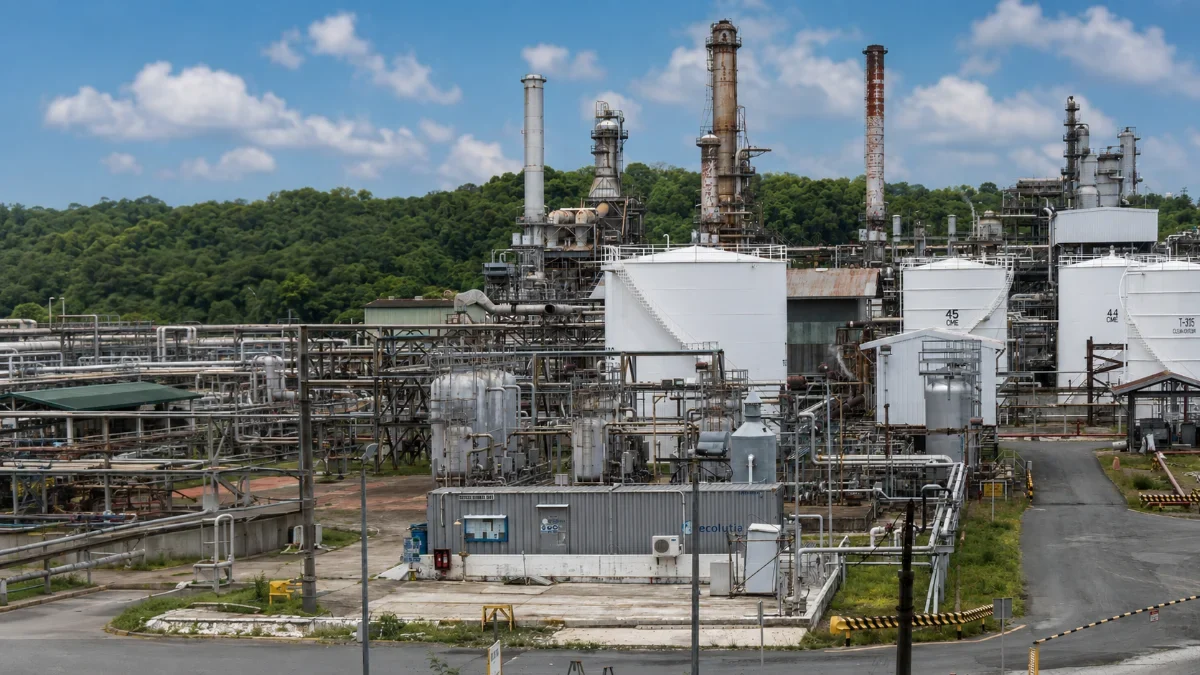
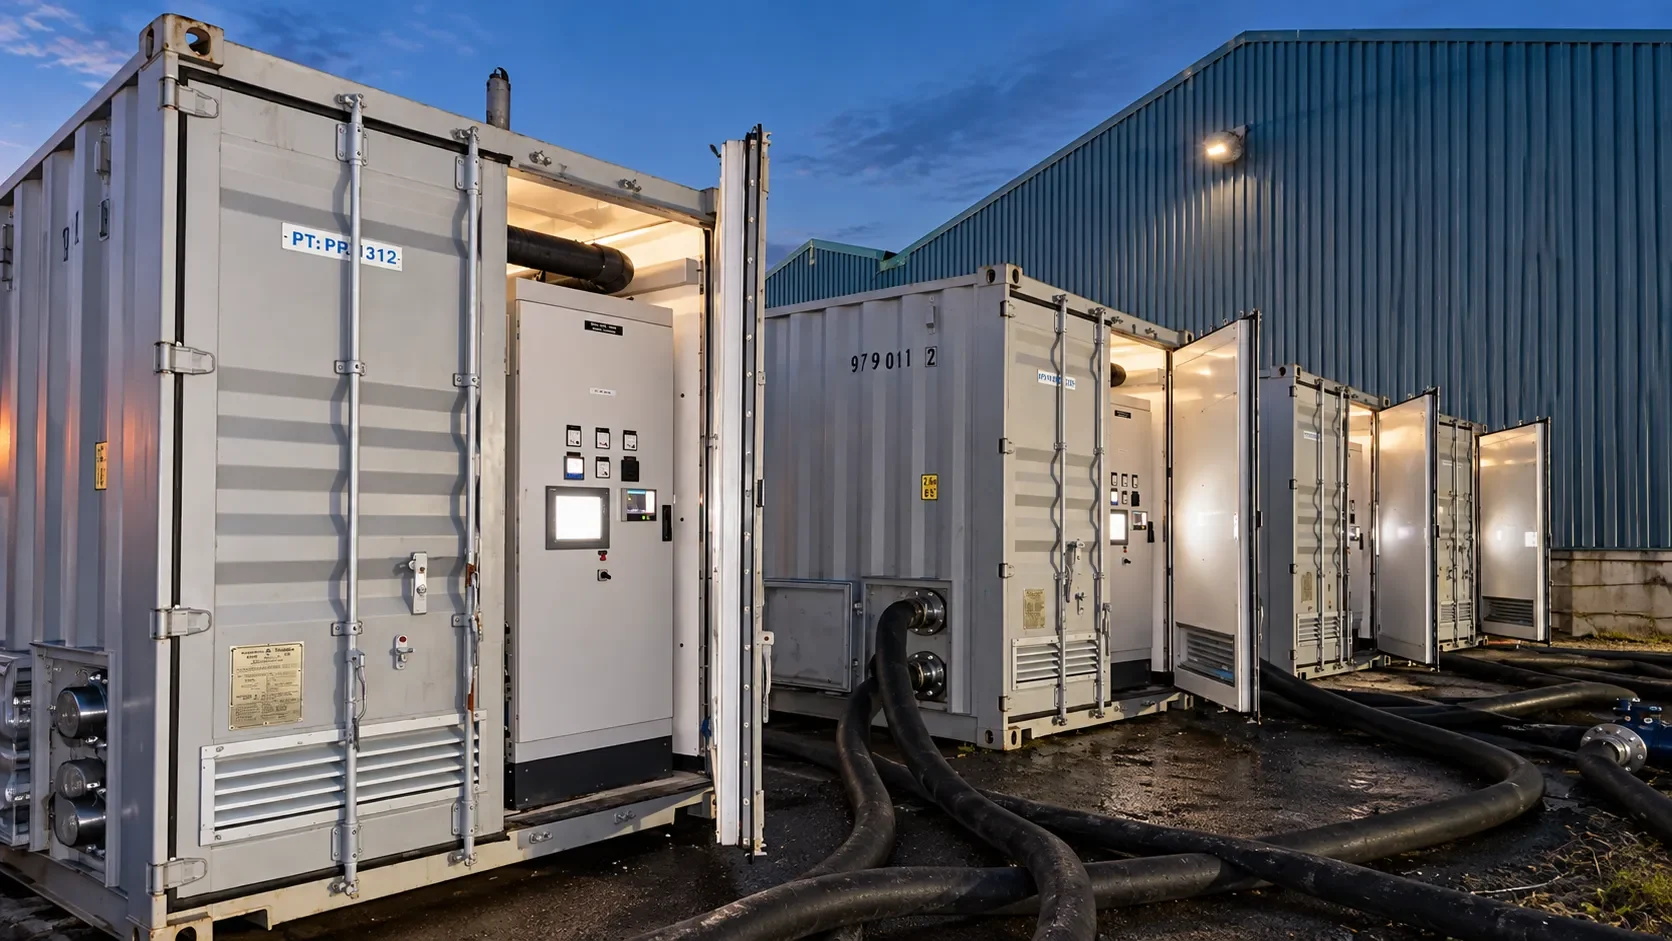
Station de traitement d'eau externalisée pour une raffinerie de pétrole brut en Asie du Sud-Est
Invitée à concourir face au prestataire en place pour un contrat externalisé de 10 ans, Ecolutia l’a emporté avec un nouveau régime de traitement — plus sûr à exploiter, moins gourmand en réactifs et en énergie. Garanties de qualité et de débit incluses.
CLIENT
Raffinerie de pétrole brut
LIEU
Asie du Sud-Est
SERVICE
Pluriannuel : unité externalisée de filtration et de production de perméat RO
DURÉE
10 ans
LE DÉFI
Devancer le prestataire en place — et l’eau volcanique de la région
Ecolutia a été invitée à répondre à un appel d’offres pour un nouveau contrat externalisé de 10 ans visant à produire du perméat d’osmose inverse dans une raffinerie d’Asie du Sud-Est. La géologie volcanique de la région apporte jusqu’à 90 ppm de silice depuis les puits profonds, tandis que la situation côtière ajoute une dureté élevée jusqu’à 100 ppm et des chlorures jusqu’à 900 ppm — une eau d’alimentation problématique à tous égards.
Le prestataire en place offrait la continuité avec l’osmose inverse existante et aucune perturbation du site ; Ecolutia devait donc présenter des arguments convaincants pour démontrer les avantages d’une solution réellement meilleure.
LA SOLUTION
Une nouvelle chimie au lieu de tonnes de sel
Le procédé existant du site reposait sur des livraisons mensuelles allant jusqu’à 10 tonnes de sel pour la régénération des adoucisseurs, ainsi que sur de grands volumes de soude caustique pour la régulation du pH. La solution Ecolutia a supprimé ces livraisons et éliminé les matières en suspension sur GAC avant l’alimentation du Triton BWRO96 d’Ecolutia. L’O₂ et le CO₂ dissous étaient ensuite éliminés par un FDA. Le perméat RO de haute qualité alimentait enfin le réservoir de stockage du client pour une utilisation sur site.
Surveillance continue, alarmes automatiques et arrêt de sécurité en secours
BWRO96 à 65 % de taux de conversion et >95 % de rejet, avec consommation d’énergie garantie par m³
Dégazage FDA et remontée du pH pour la maîtrise de la corrosion en aval
CHAÎNE DE TRAITEMENT
GAC
Charbon actif
CF
Filtration sur cartouches
BWRO
Osmose inverse d’eau saumâtre
FDA
Dégazage
LES RÉSULTATS
Toutes les obligations remplies — avec deux fois moins d’énergie
Toutes les obligations contractuelles ont été respectées ou dépassées, avec 100 % de disponibilité en qualité et en débit de perméat. La consommation d’énergie est passée de plus de 2 kWh/m³ à moins de 1 de façon constante — mieux que la spécification contractuelle de <1,2 kWh/m³ — soit une économie d’environ 10 000 USD par mois rien que sur l’électricité. La suppression de la manutention de sel en vrac et de soude caustique a également rendu l’exploitation du site plus sûre et plus respectueuse de l’environnement.
ENVOI…Désolé — votre message n'a pas pu être envoyé. Veuillez réessayer ou écrire à info@ecolutia.com.Nous n'avons pas pu envoyer votre candidature pour le moment. Veuillez réessayer ou l'envoyer à info@ecolutia.com.Désolé, c'était trop rapide pour notre contrôle anti-spam. Veuillez cliquer à nouveau sur Envoyer.Veuillez effectuer la vérification humaine et réessayer.Veuillez saisir une adresse e-mail valide.Veuillez remplir les champs obligatoires.
Nous respectons votre vie privée – Nous utilisons des cookies pour présenter des contenus utiles et améliorer le fonctionnement de notre site B2B. Veuillez sélectionner vos préférences et donner votre consentement pour continuer. Politique de confidentialité