Säuremangel – und keine Möglichkeit zum Abstellen
In einer Phase hoher Raffinerieauslastung herrschte landesweit ein Mangel an Schwefelsäure. Eine große Erdölraffinerie in Deutschland konnte daher ihr Ionenaustauscherharz (IX) nicht wie gewohnt regenerieren. Eine kontinuierliche Versorgung mit hochreinem Wasser ist für Dampferzeugung, Kühlung und Prozessanwendungen in der Raffinerie entscheidend. Jede Unterbrechung könnte Durchsatzreduzierungen oder ungeplante Abstellungen erzwingen.
Die Raffinerie wollte dringend temporäre Brackwasser-Umkehrosmoseanlagen (RO) in ihre bestehende Wasseraufbereitung einbinden. Da die Produktion unter Volllast lief, musste die Installation ohne jede Beeinträchtigung des Raffineriebetriebs erfolgen.
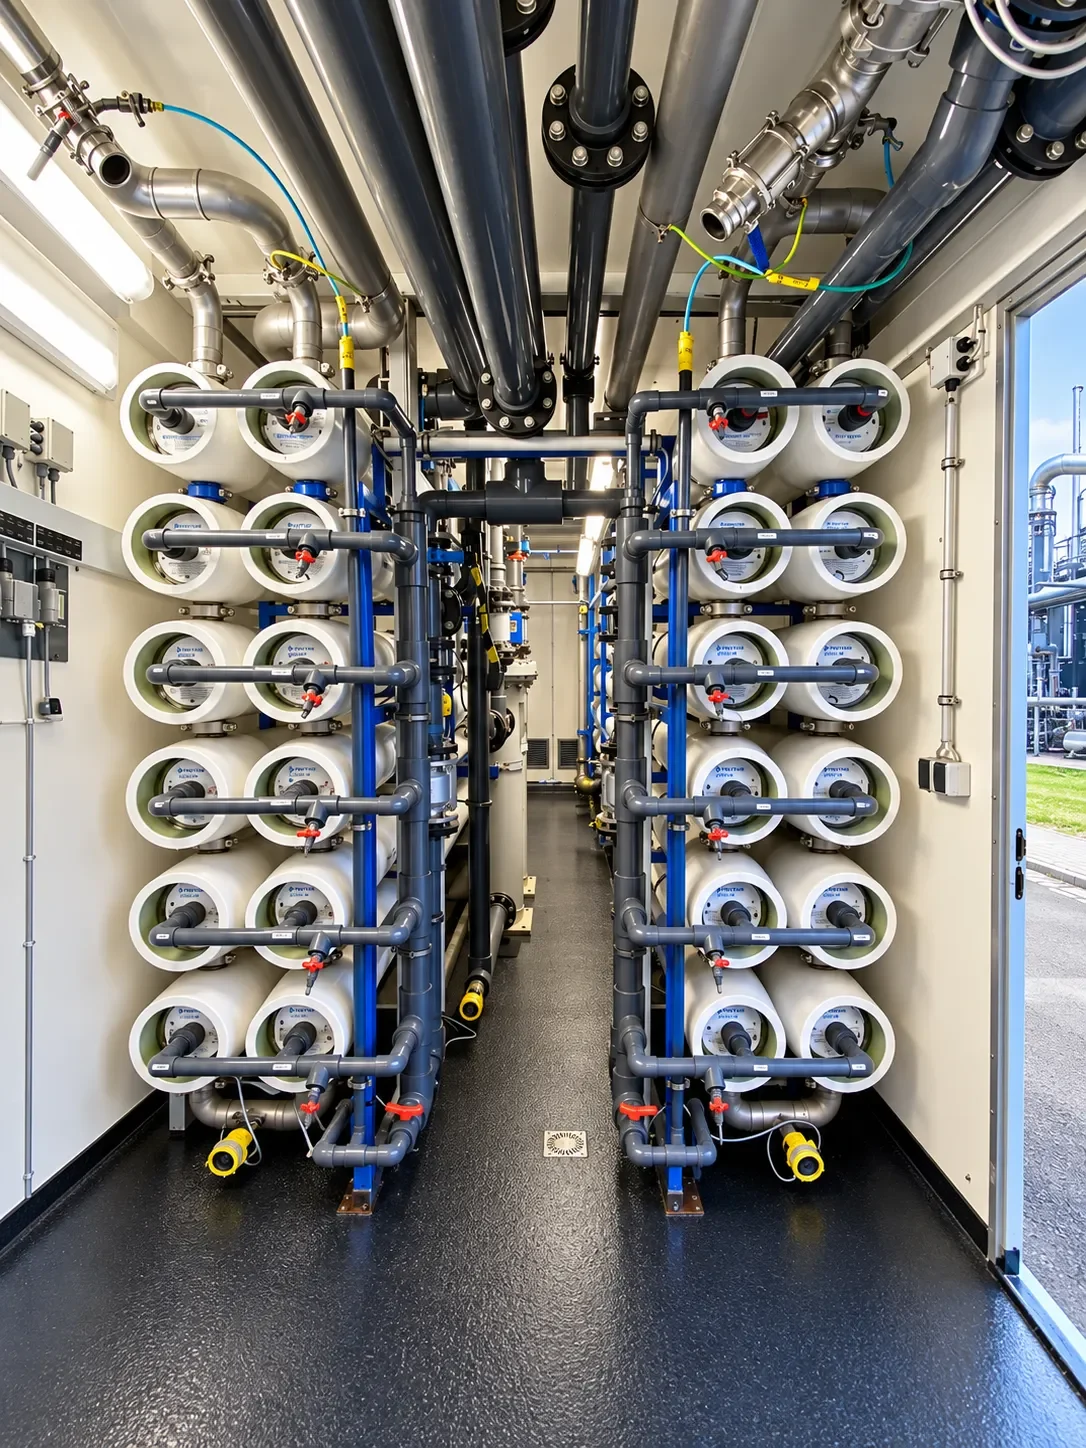
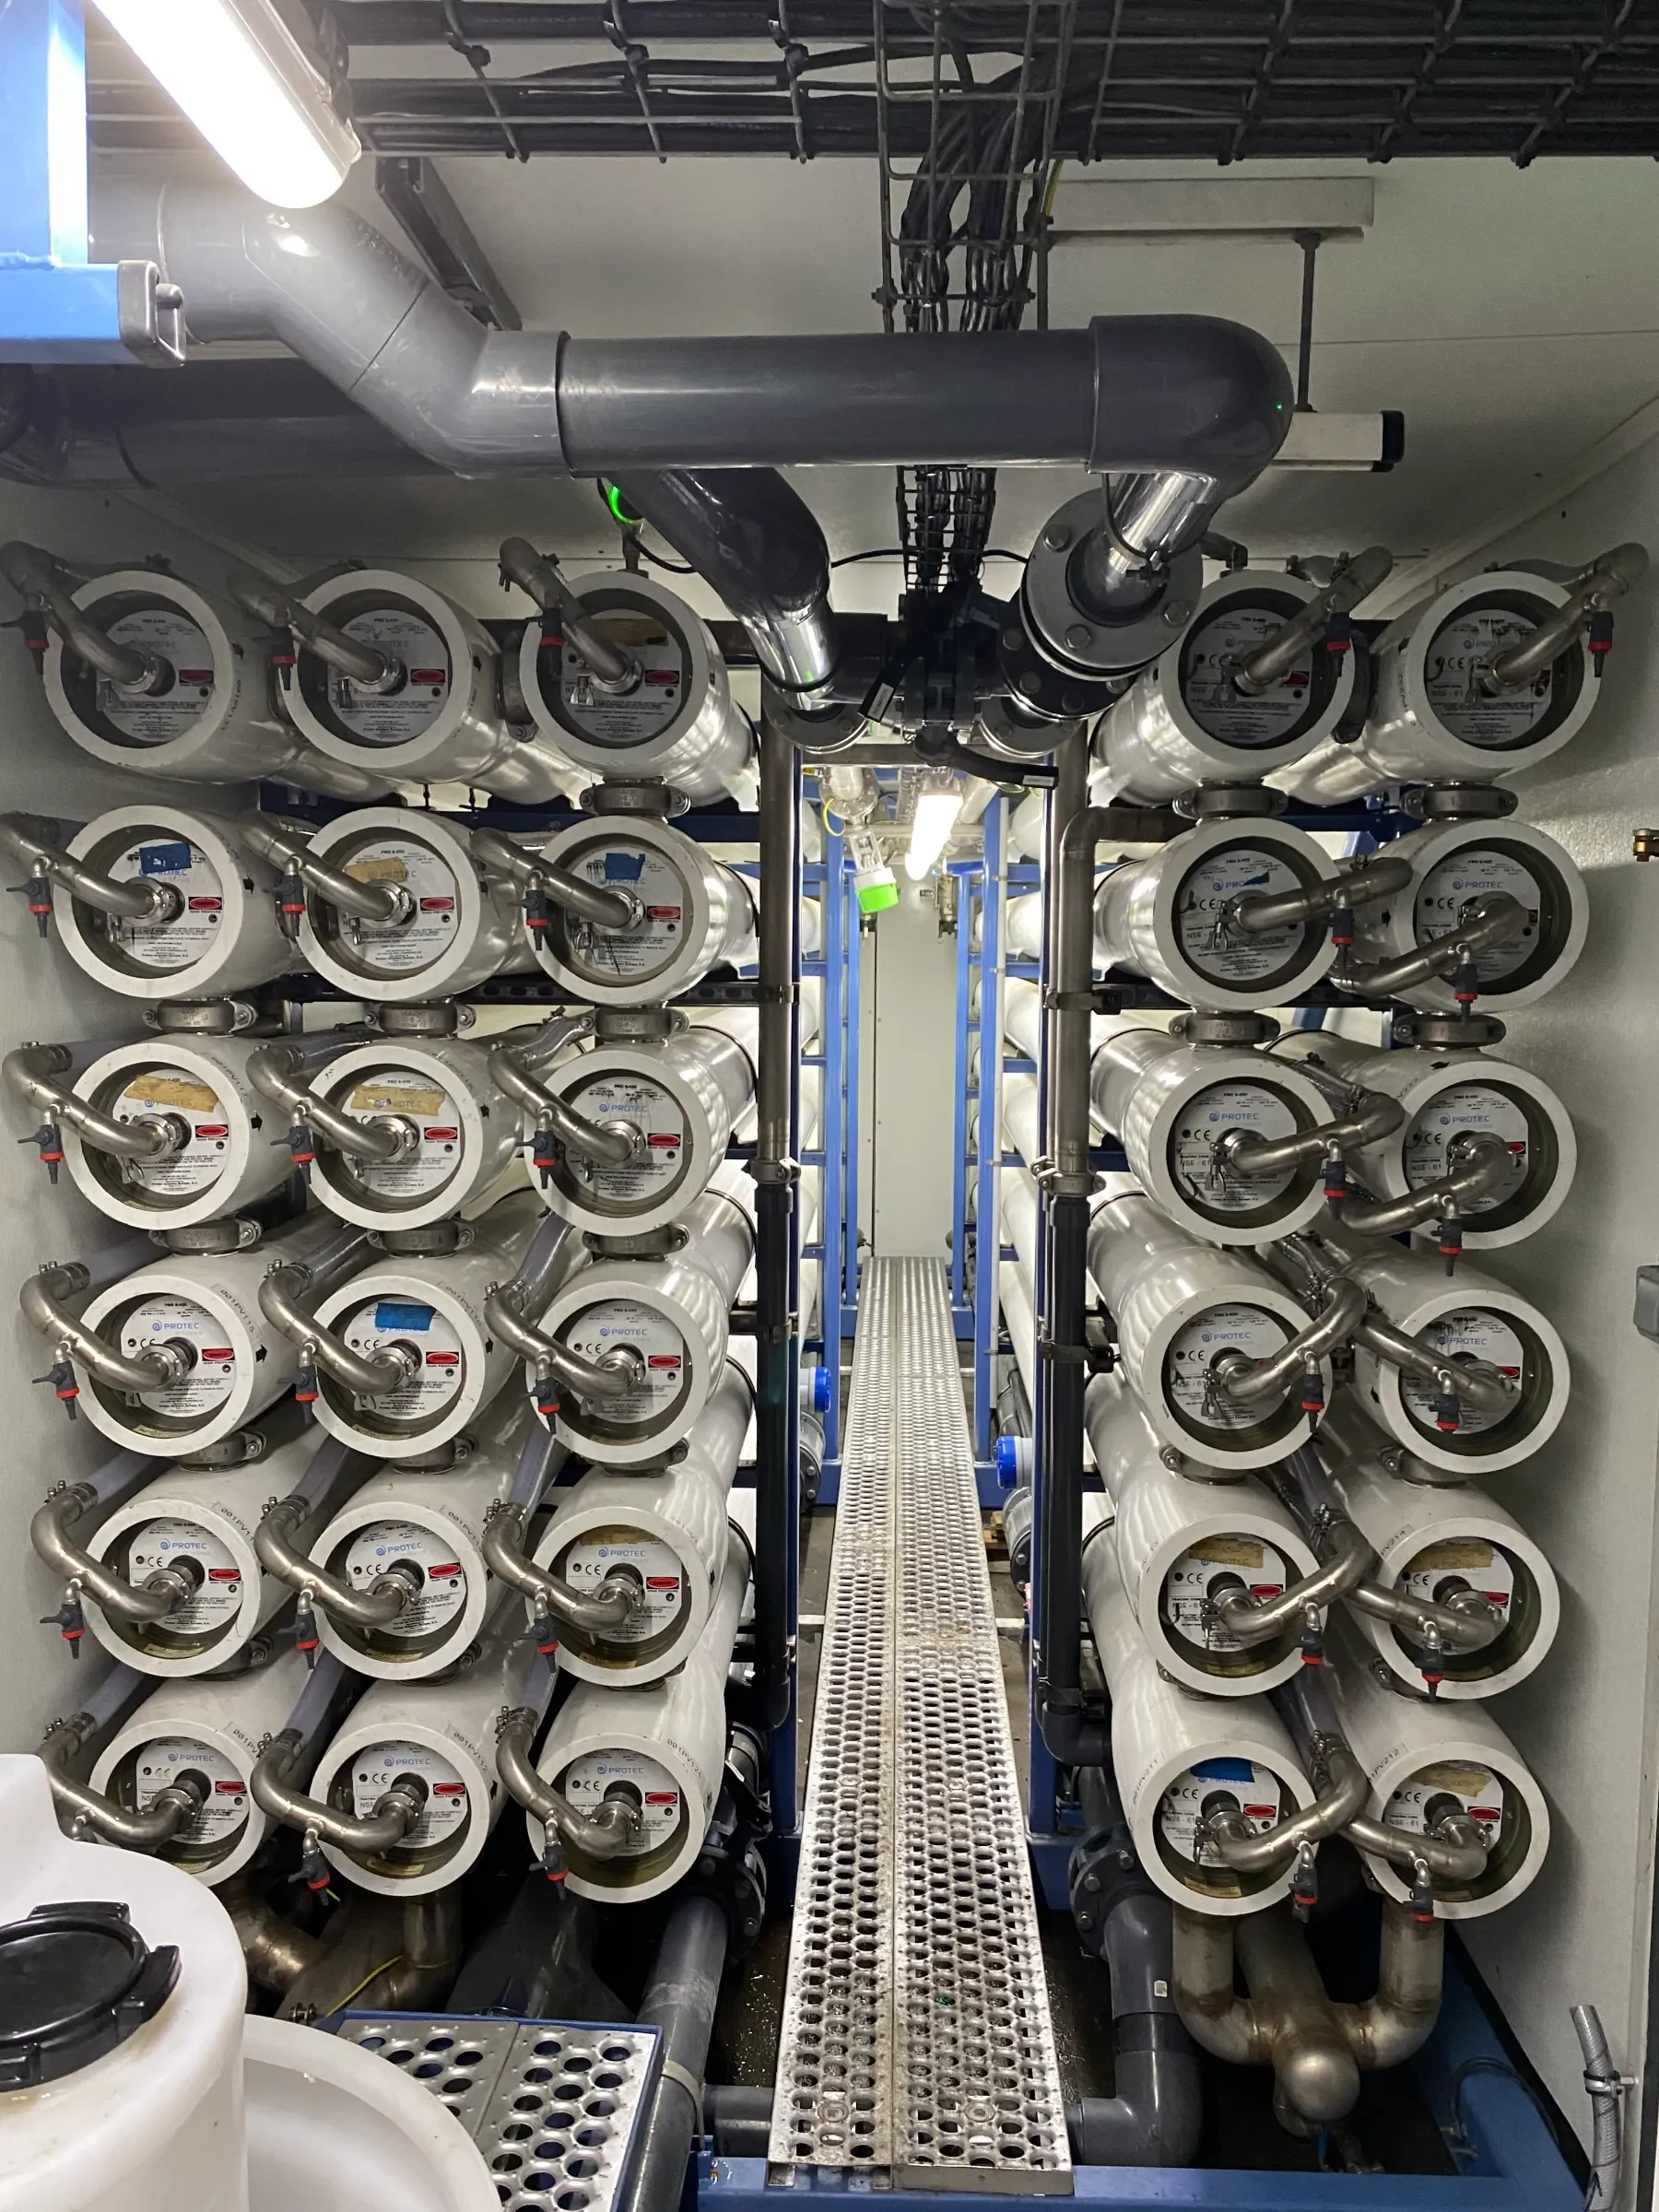
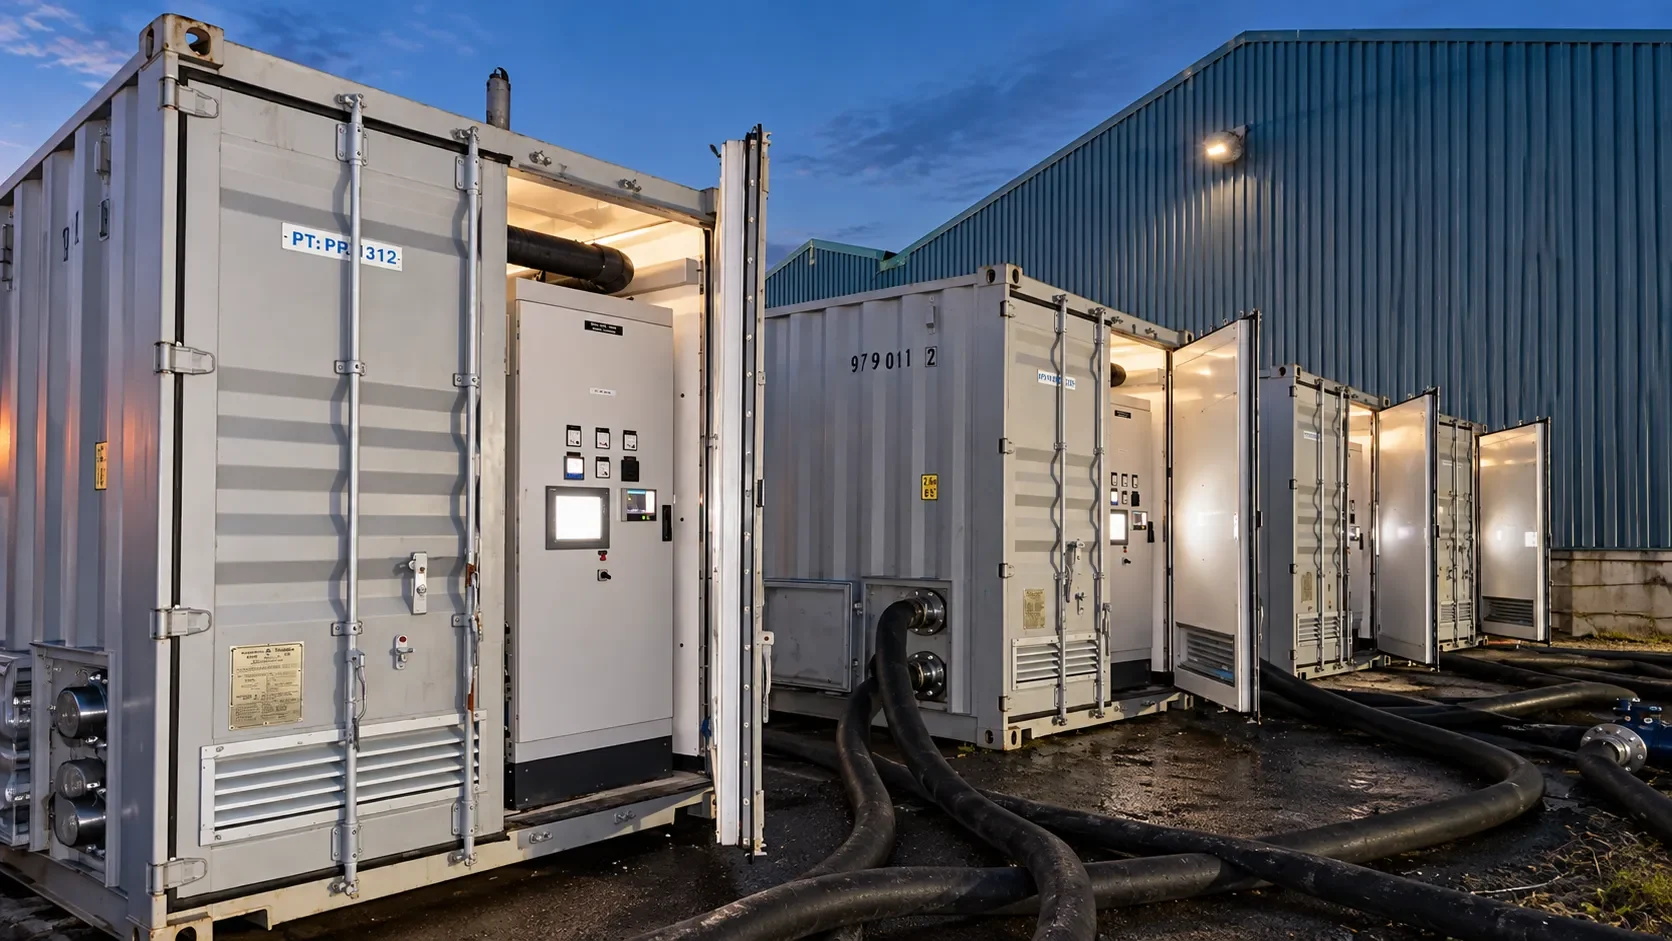
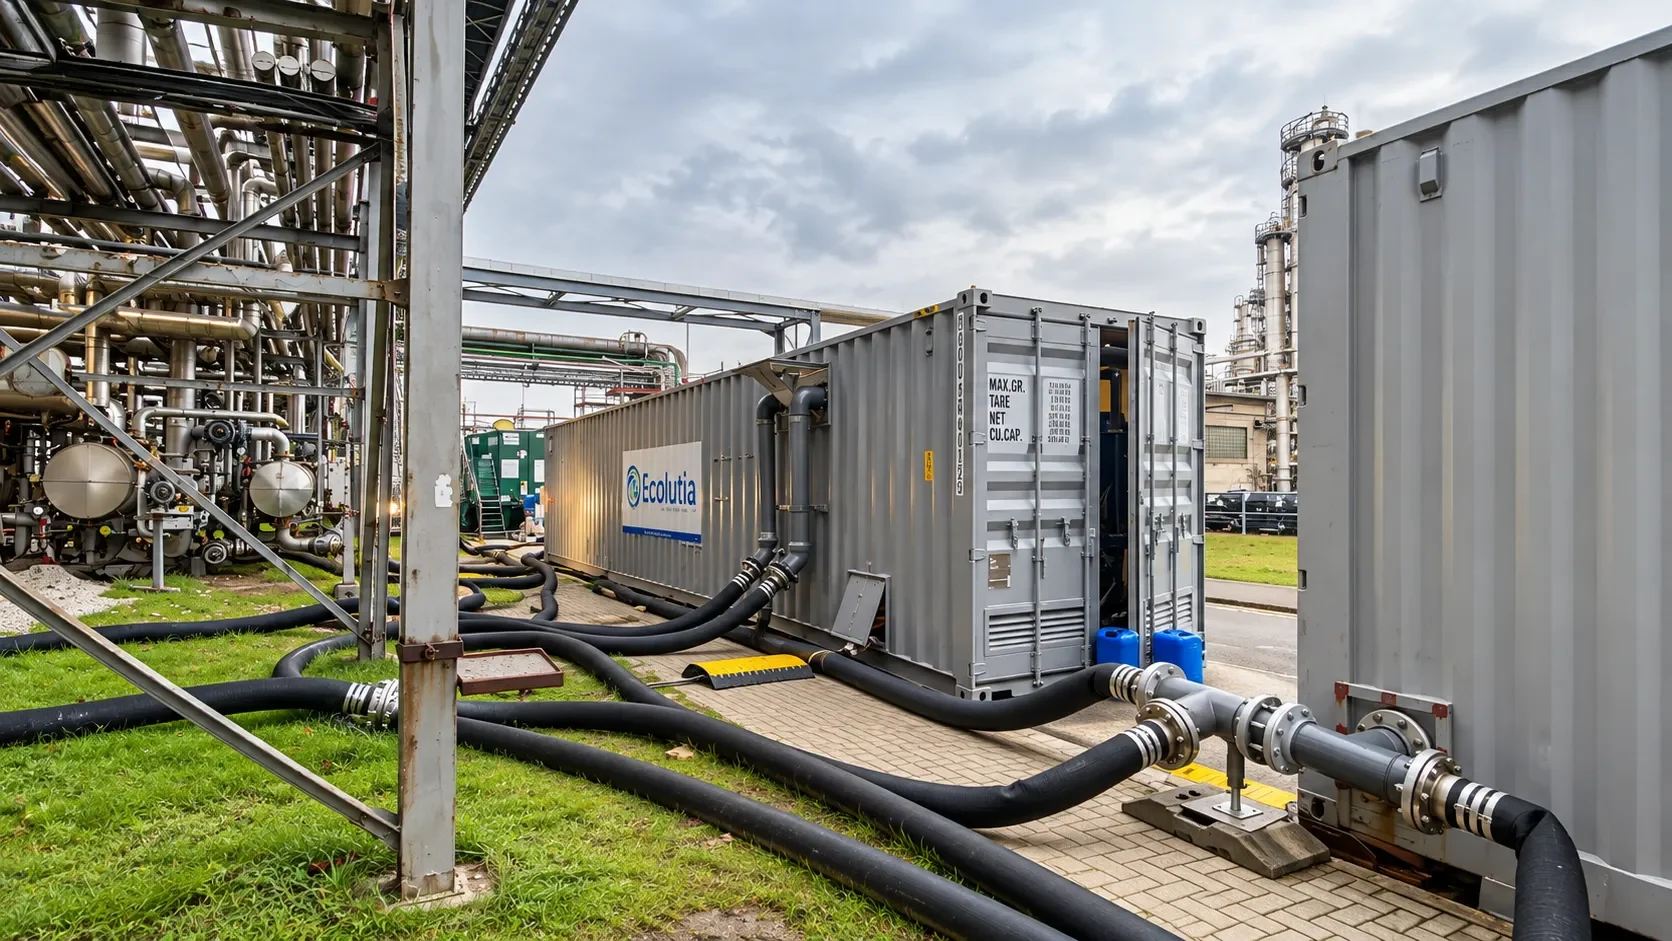
Drei mobile RO-Einheiten, eingebunden in eine laufende Raffinerie
Ecolutia band drei Triton-BWRO96-Umkehrosmoseanlagen reibungslos in die Wasseraufbereitung vor Ort ein. Innerhalb weniger Tage im Parallelbetrieb einsatzbereit, sichert das hochwertige RO-Permeat mit einem Durchfluss von 180 m³/h den ungestörten Raffineriebetrieb.
Durch die Einbindung zwischen der bestehenden Filtration und den Ionenaustauschanlagen erhalten die RO-Anlagen gefiltertes Stadtwasser mit niedrigeren NTU- und SDI-Werten. Das unterstützt die Erzeugung von hochwertigem RO-Permeat, sodass der nachgeschaltete Ionenaustauscher mit voller Kapazität arbeiten kann und das Harz seltener regeneriert werden muss – mit deutlich geringerem Chemikalien- und Personalbedarf.
Genaue Zeitplanung und Kommunikation zwischen Ecolutia und den Raffinerie-Ingenieuren waren entscheidend, um Störungen der Wasseraufbereitung und anderer Abläufe vor Ort zu vermeiden. Die Planung der Rückspülungen der vorgeschalteten Filtration, die die Ecolutia-RO-Anlagen speist, war unerlässlich, um ausreichend Druck und Durchfluss in den Einheiten aufrechtzuerhalten und die nachgeschaltete Wassererzeugung fortzuführen.
Sechs Monate geplant, zwölf Monate geliefert
Das ursprünglich auf 6 Monate angelegte Projekt war ein Erfolg und verbesserte die VE-Wassererzeugung, sodass der Kunde eine Verlängerung um 6 Monate unterzeichnete.
Das RO-Permeat erreichte zuverlässig >95 % Rückhalt von Verunreinigungen bei 180 m³/h, rund um die Uhr an 7 Tagen die Woche. Das sorgte für minimale Beeinträchtigungen und Stillstände im Prozess des Kunden, der sich so auf andere Aufgaben vor Ort konzentrieren konnte.
Die Fernüberwachung von Ecolutia ermöglichte kurze Reaktionszeiten, wenn der Kunde geänderte Durchflussbedingungen anforderte, und erlaubte die Überwachung des Prozesses aus der Ferne für einen reibungslosen Betrieb.