客户
炼油厂
地点
德国
服务
临时:RO 产水制备
期限
12 个月
挑战
酸短缺,且不容停产
在炼油生产高峰期,全国范围内出现硫酸短缺,致使德国一家大型炼油厂无法像往常一样再生其离子交换(IX)树脂。持续供应高纯水对炼油厂的蒸汽发生、冷却和工艺应用至关重要,任何中断都可能迫使炼油厂降低处理量或非计划停产。
该炼油厂急需将临时苦咸水反渗透(RO)系统接入现有水处理工艺。由于生产处于满负荷状态,安装必须在不干扰炼油厂运行的情况下完成。
解决方案
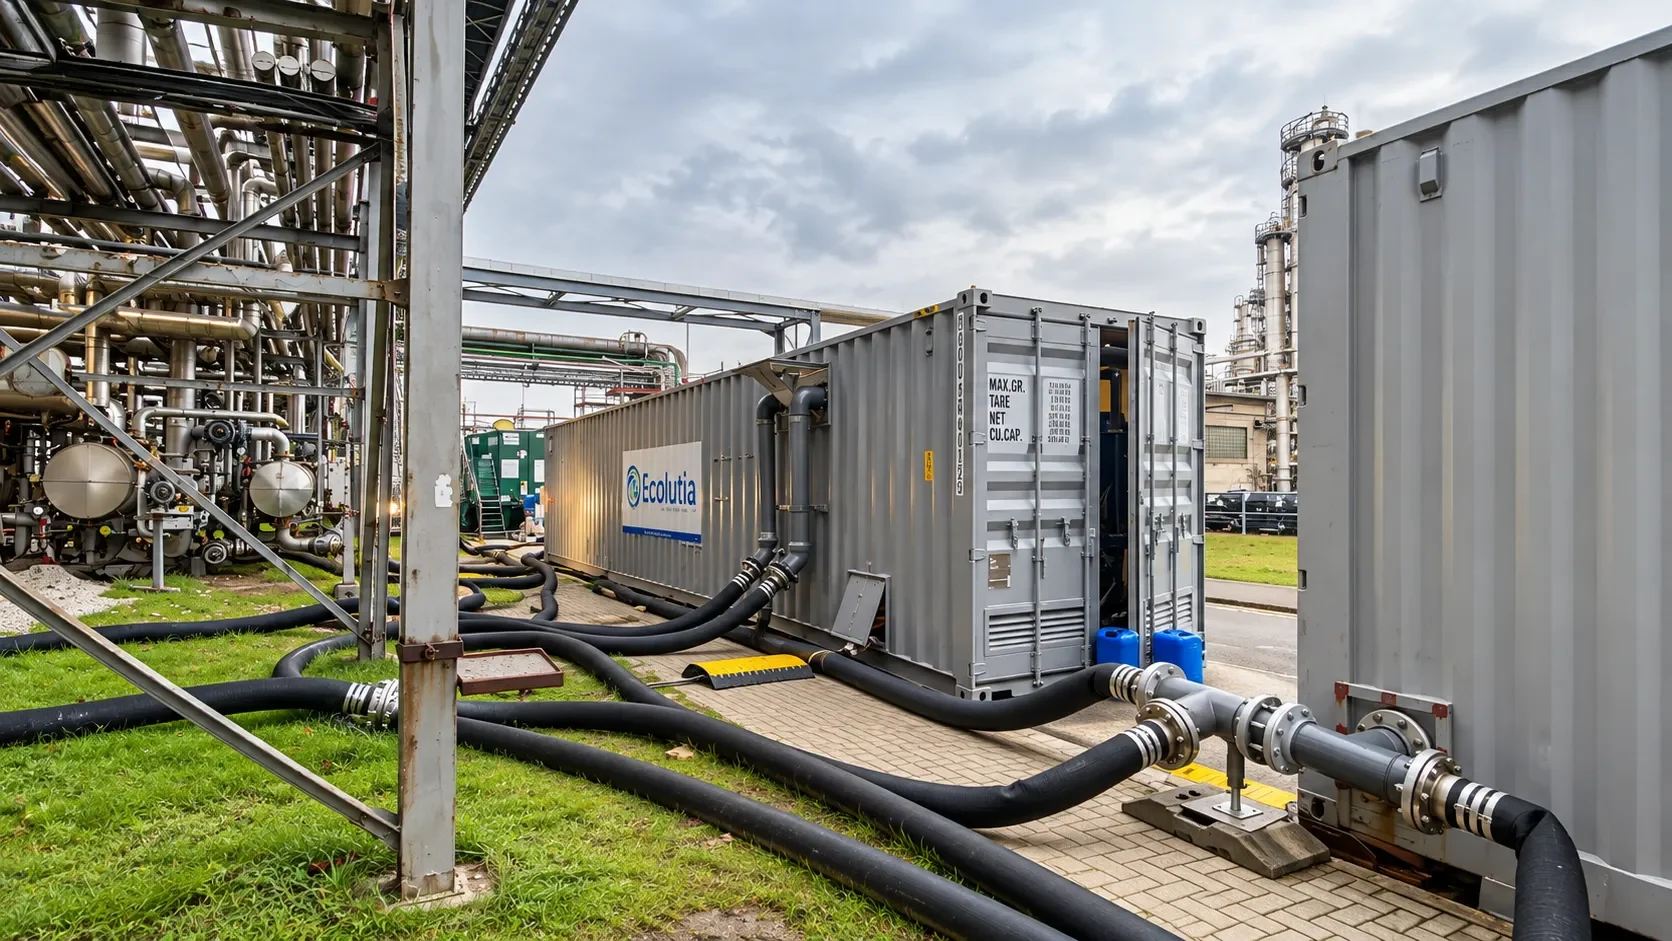
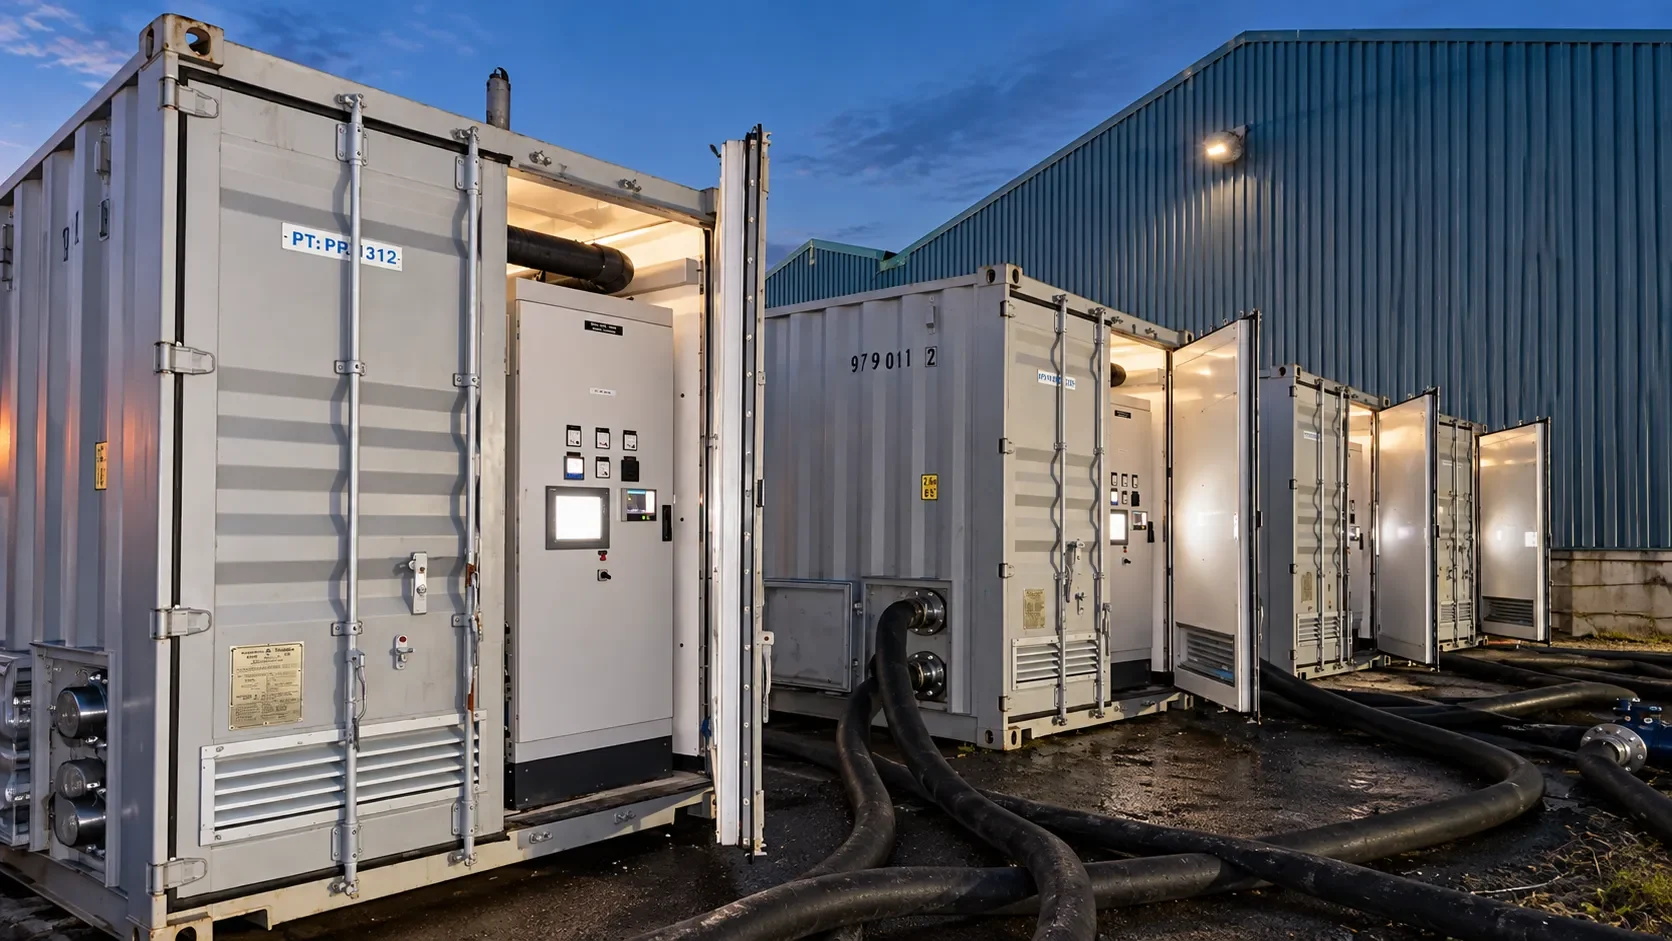
三台移动式 RO 装置接入运行中的炼油厂
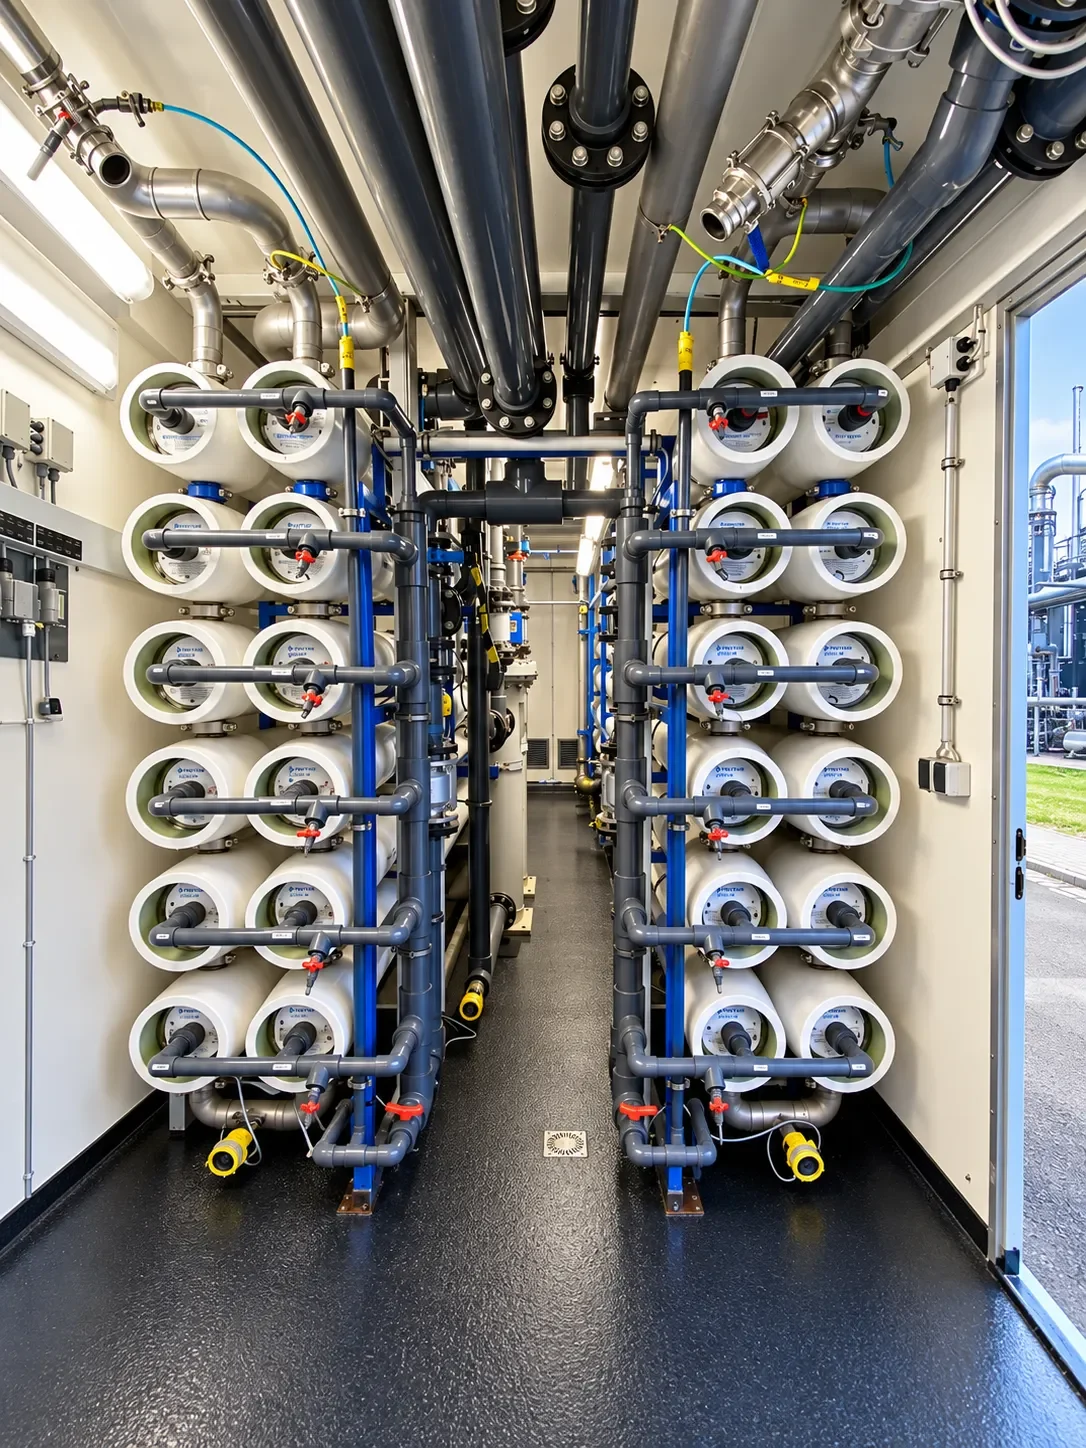
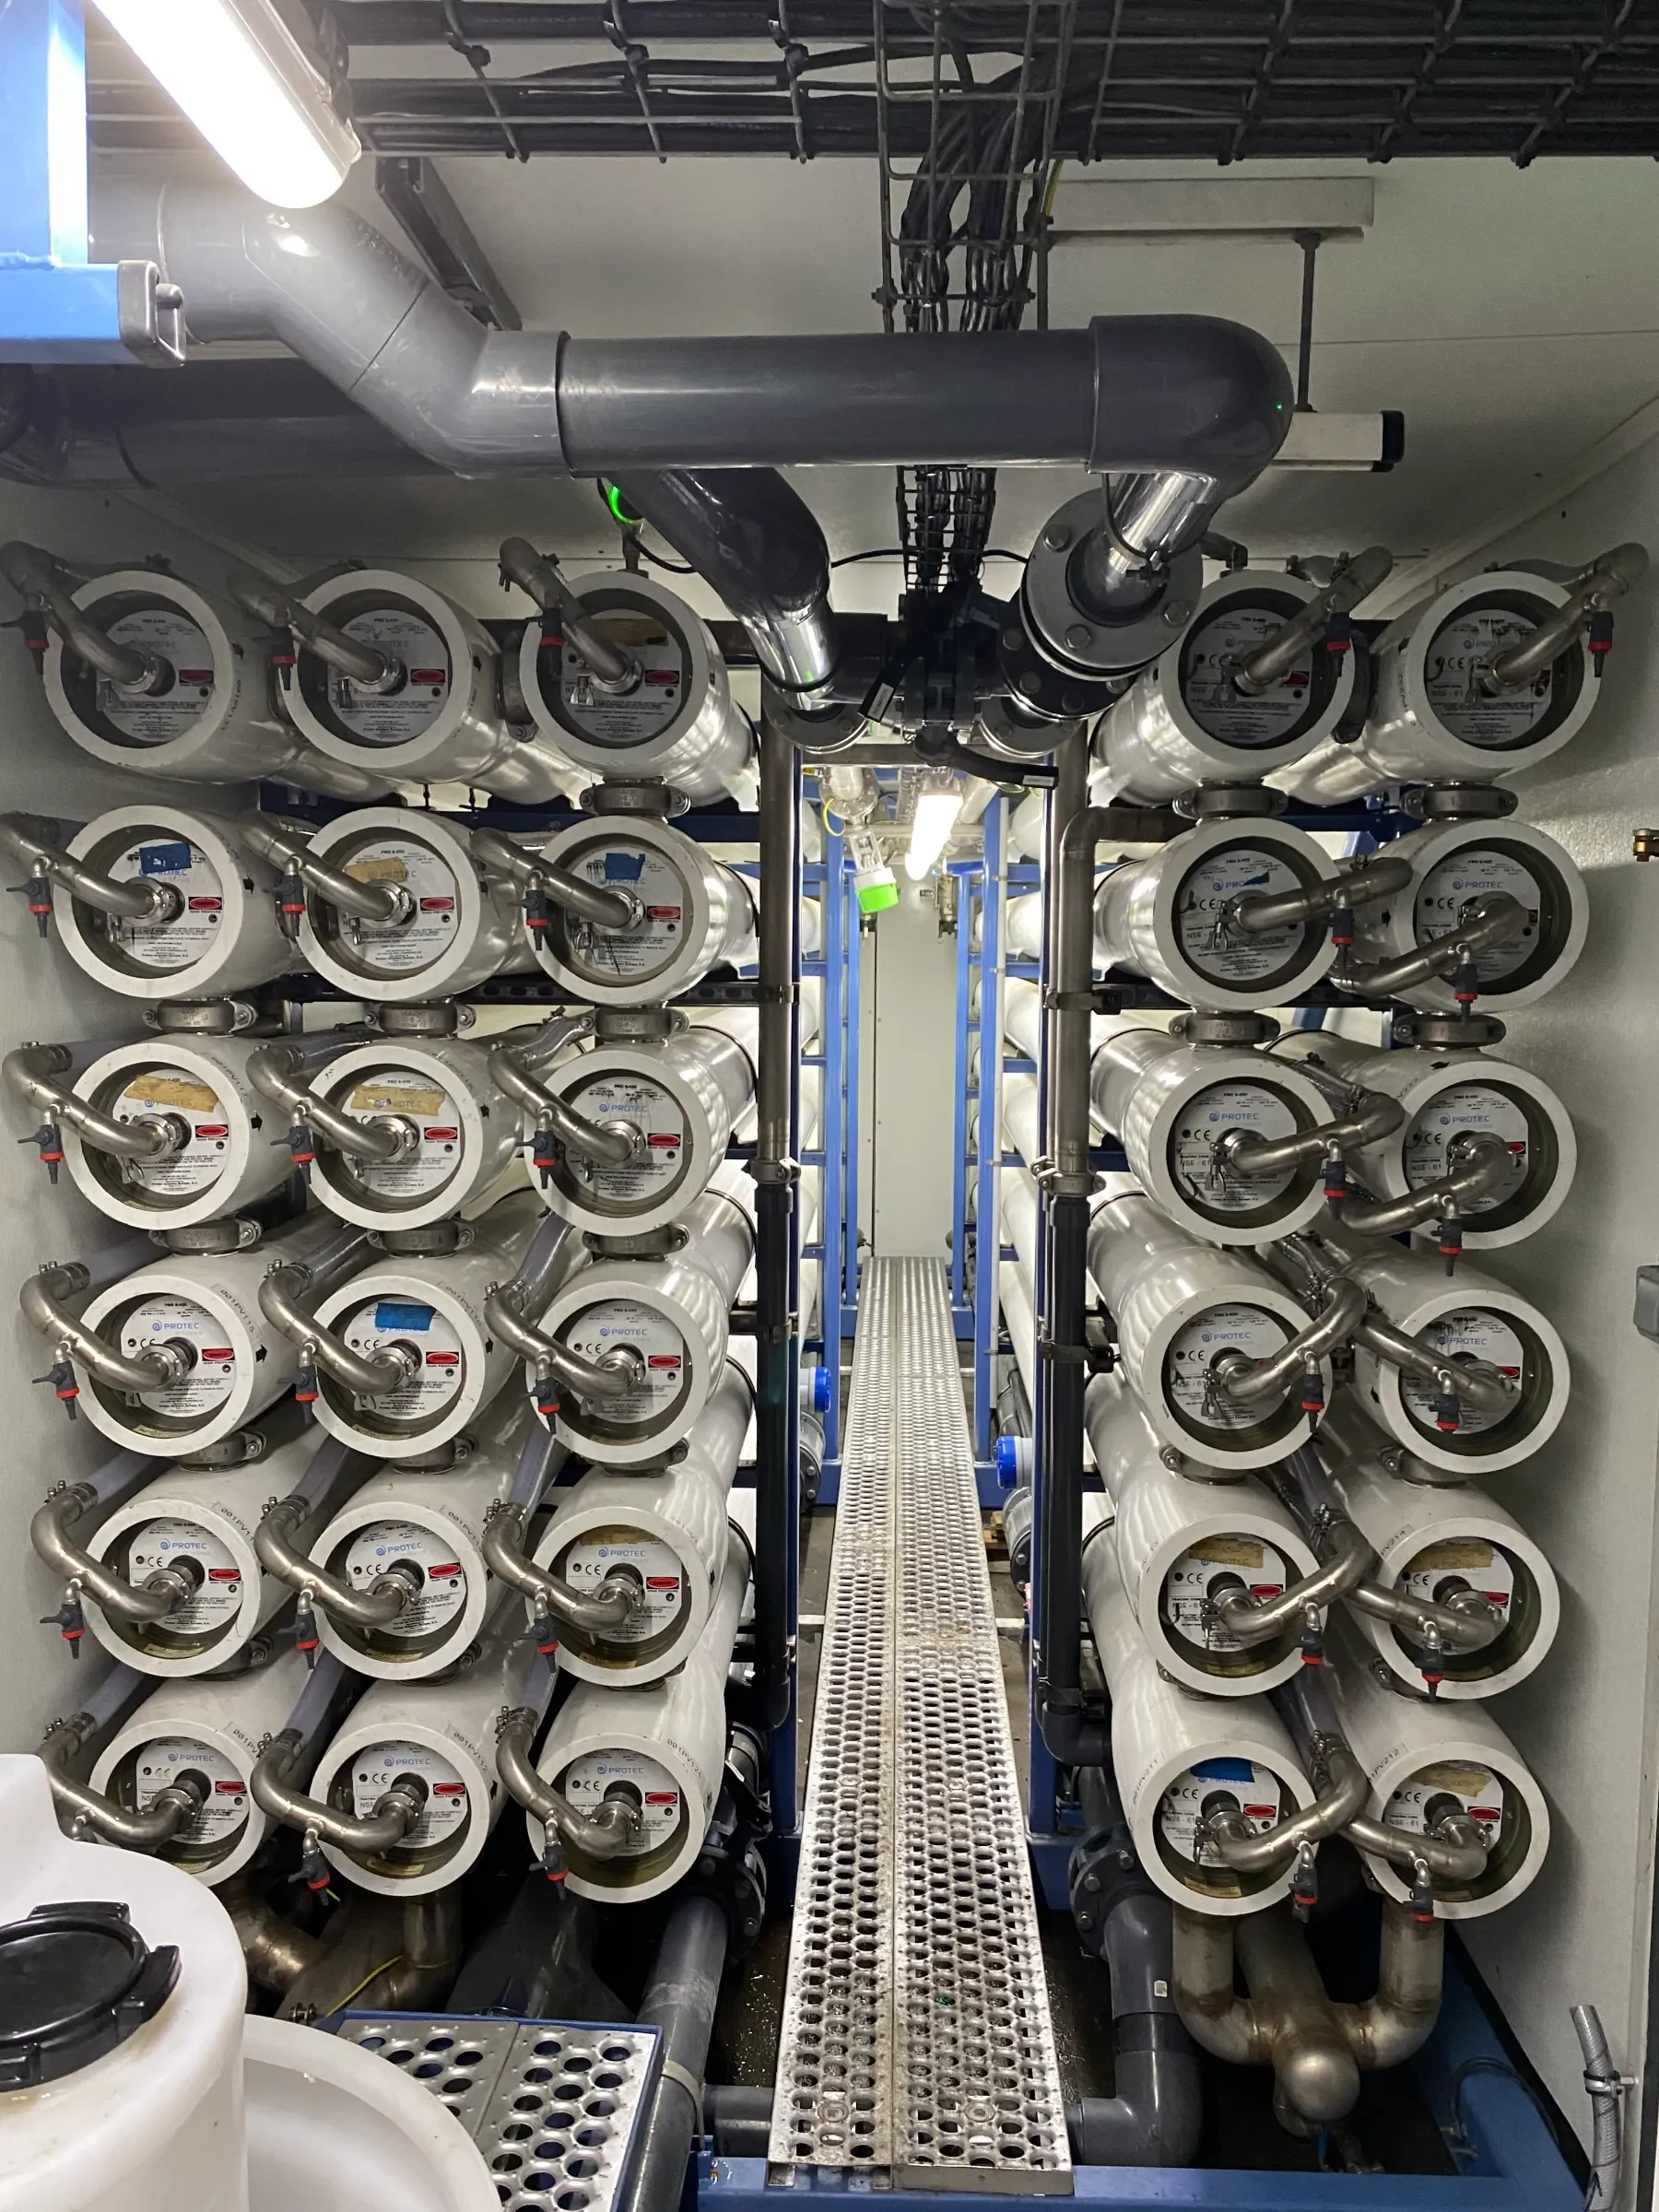
Ecolutia 将三套 Triton BWRO96 反渗透系统平稳接入现场水处理工艺。系统以并联配置在数天内投入运行,以 180 m³/h 的流量供应高品质 RO 产水,确保炼油厂运行不受干扰。
接入现场过滤系统与离子交换系统之间,使 RO 能够获得浊度和 SDI 较低的过滤后市政进水。这有助于制取高品质 RO 产水,使下游离子交换系统满负荷运行,同时降低树脂再生频率,从而大幅减少化学药剂和人力需求。
Ecolutia 与炼油厂工程师之间精确的时间安排和沟通,是避免干扰水处理工艺及现场其他作业的关键。为向 Ecolutia RO 供水的上游过滤合理安排反洗,对维持装置内足够的压力和流量、保证下游持续产水至关重要。
处理工艺流程
原水
市政自来水
MMF
客户的多介质过滤
BWRO
Ecolutia 3 套苦咸水反渗透
IX
客户的离子交换除盐装置
结果
计划六个月,实际交付十二个月
原计划 6 个月的项目取得成功,提高了除盐水产量,客户因此续签了 6 个月。
RO 产水的污染物去除率始终 >95%,流量 180 m³/h,每天 24 小时、每周 7 天运行。这确保客户工艺所受干扰和停机降至最低,使其能够专注于现场其他工作。
借助 Ecolutia 采用的远程监控系统,可在客户要求调整流量工况时快速响应,并能在离场时监控工艺,确保平稳运行。
现场
更多案例
查看相关项目
药剂短缺或停机检修?
让您的装置保持满负荷运行。