Une pénurie d'acide, et aucune possibilité d'arrêt
Une pénurie d'acide sulfurique touchait l'ensemble du pays pendant une période de production accrue des raffineries. Une grande raffinerie de pétrole en Allemagne ne pouvait donc plus régénérer normalement sa propre résine échangeuse d'ions (IX). Un approvisionnement continu en eau de haute pureté est indispensable à la production de vapeur, au refroidissement et aux procédés de la raffinerie. Toute interruption pouvait imposer une réduction de la production ou des arrêts imprévus de la raffinerie.
La raffinerie cherchait de toute urgence à intégrer des systèmes temporaires d'osmose inverse d'eau saumâtre (RO) à son procédé de traitement de l'eau existant. La production tournant à pleine capacité, l'installation devait être réalisée sans aucune perturbation des opérations de la raffinerie.
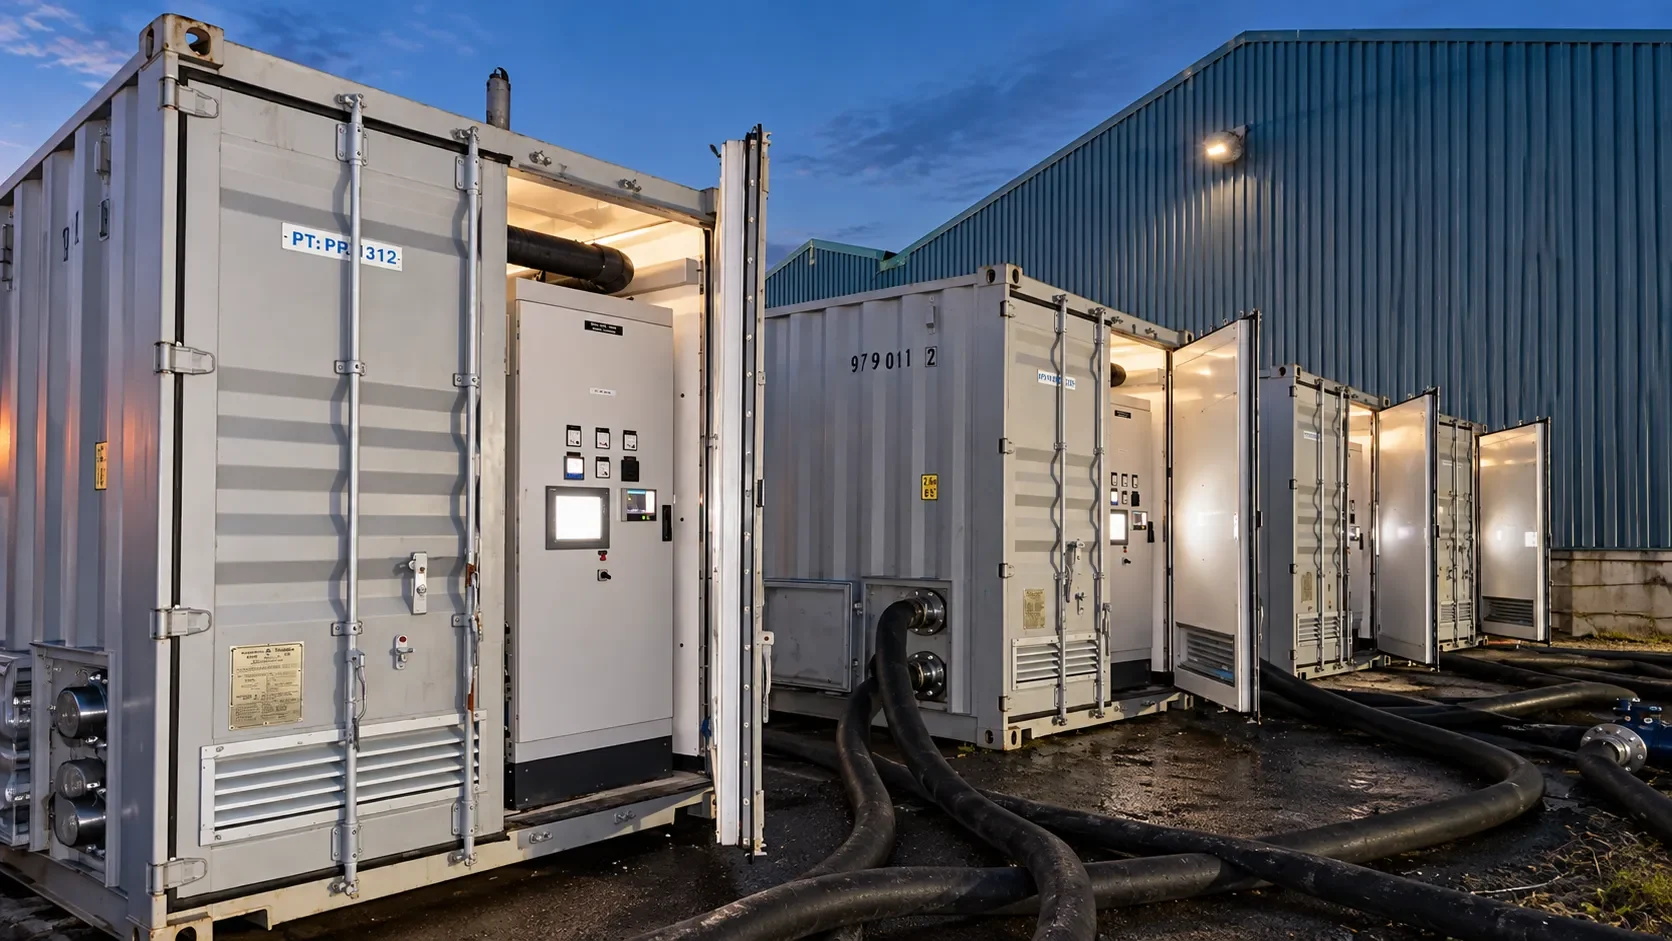
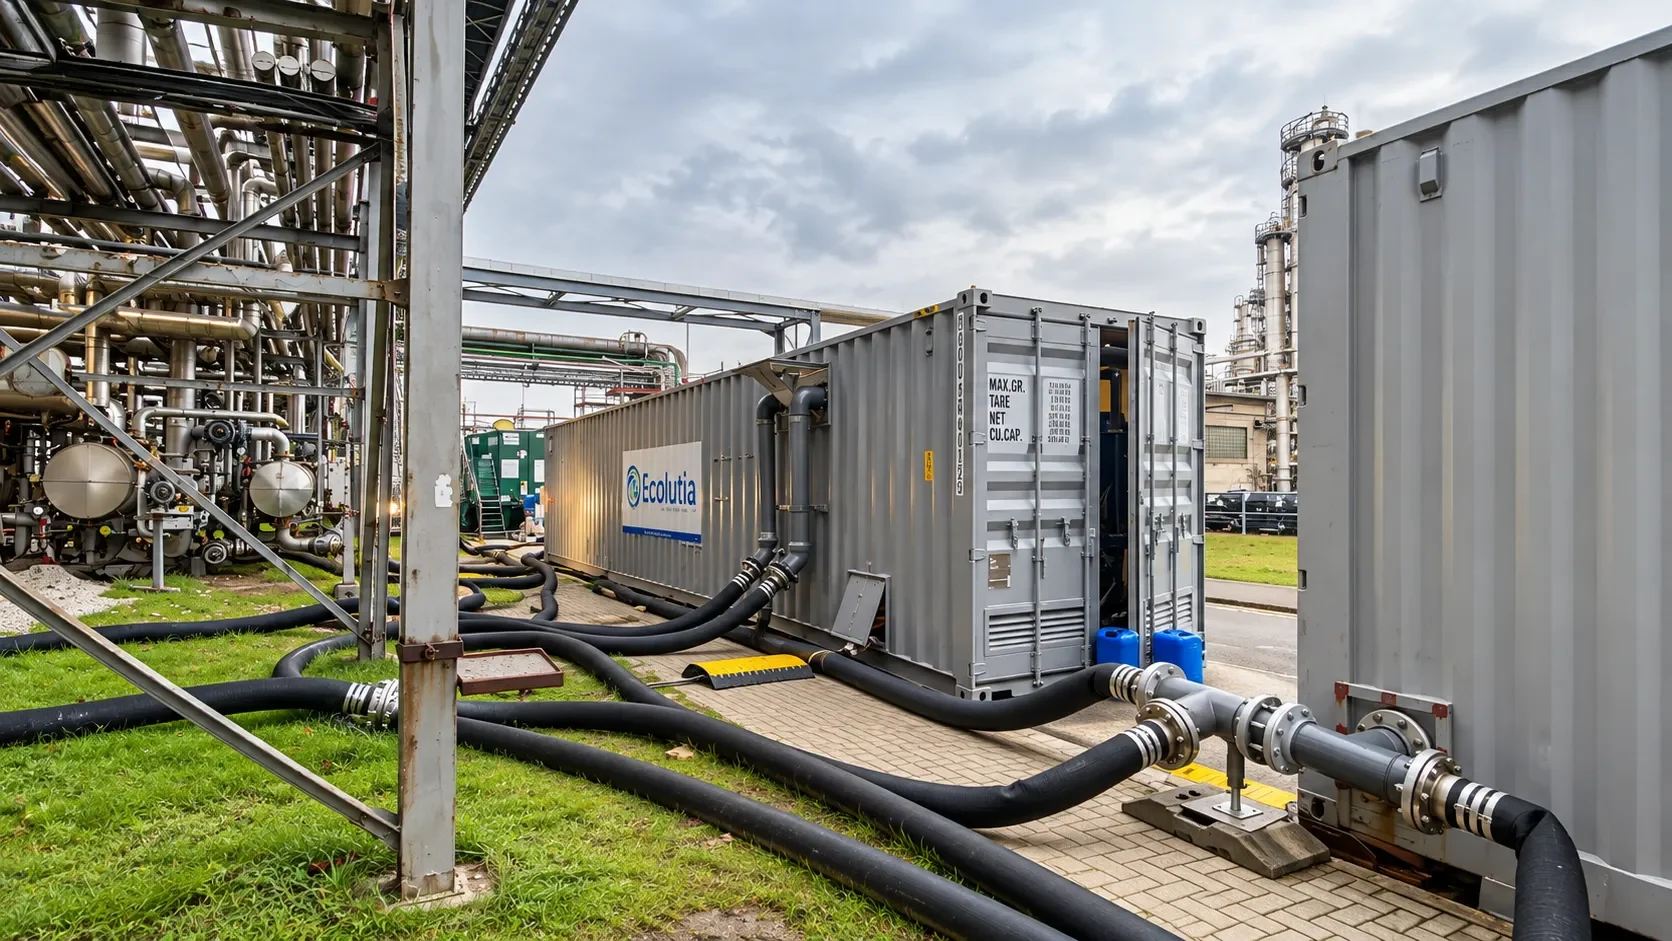
Trois unités RO mobiles intégrées à une raffinerie en pleine exploitation
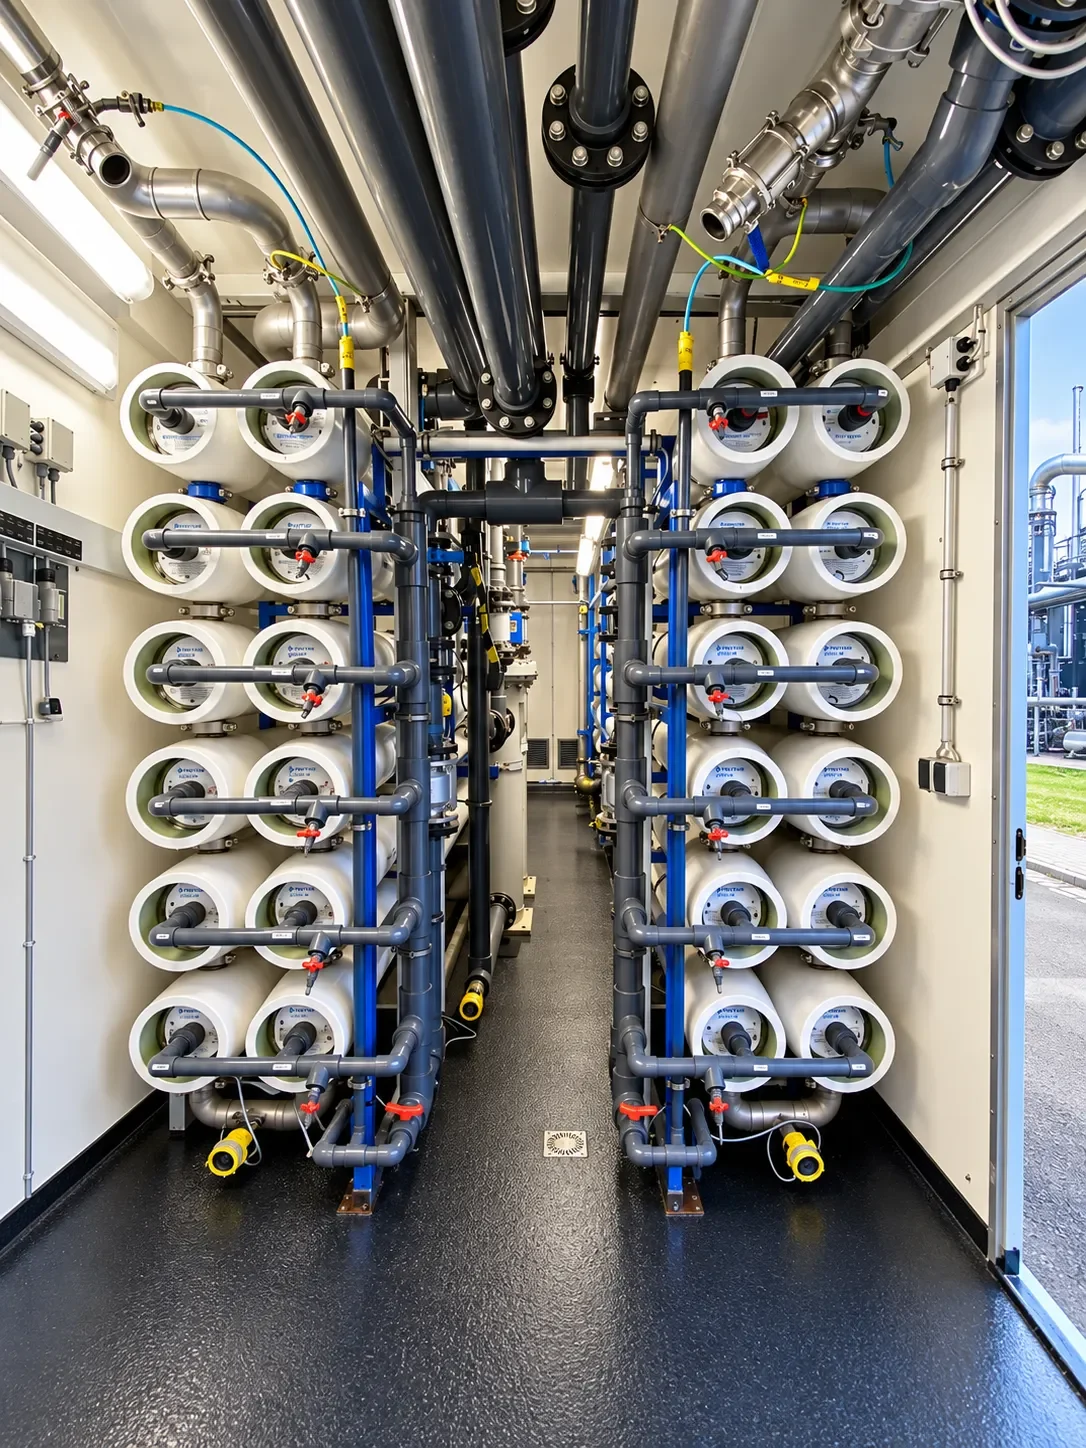
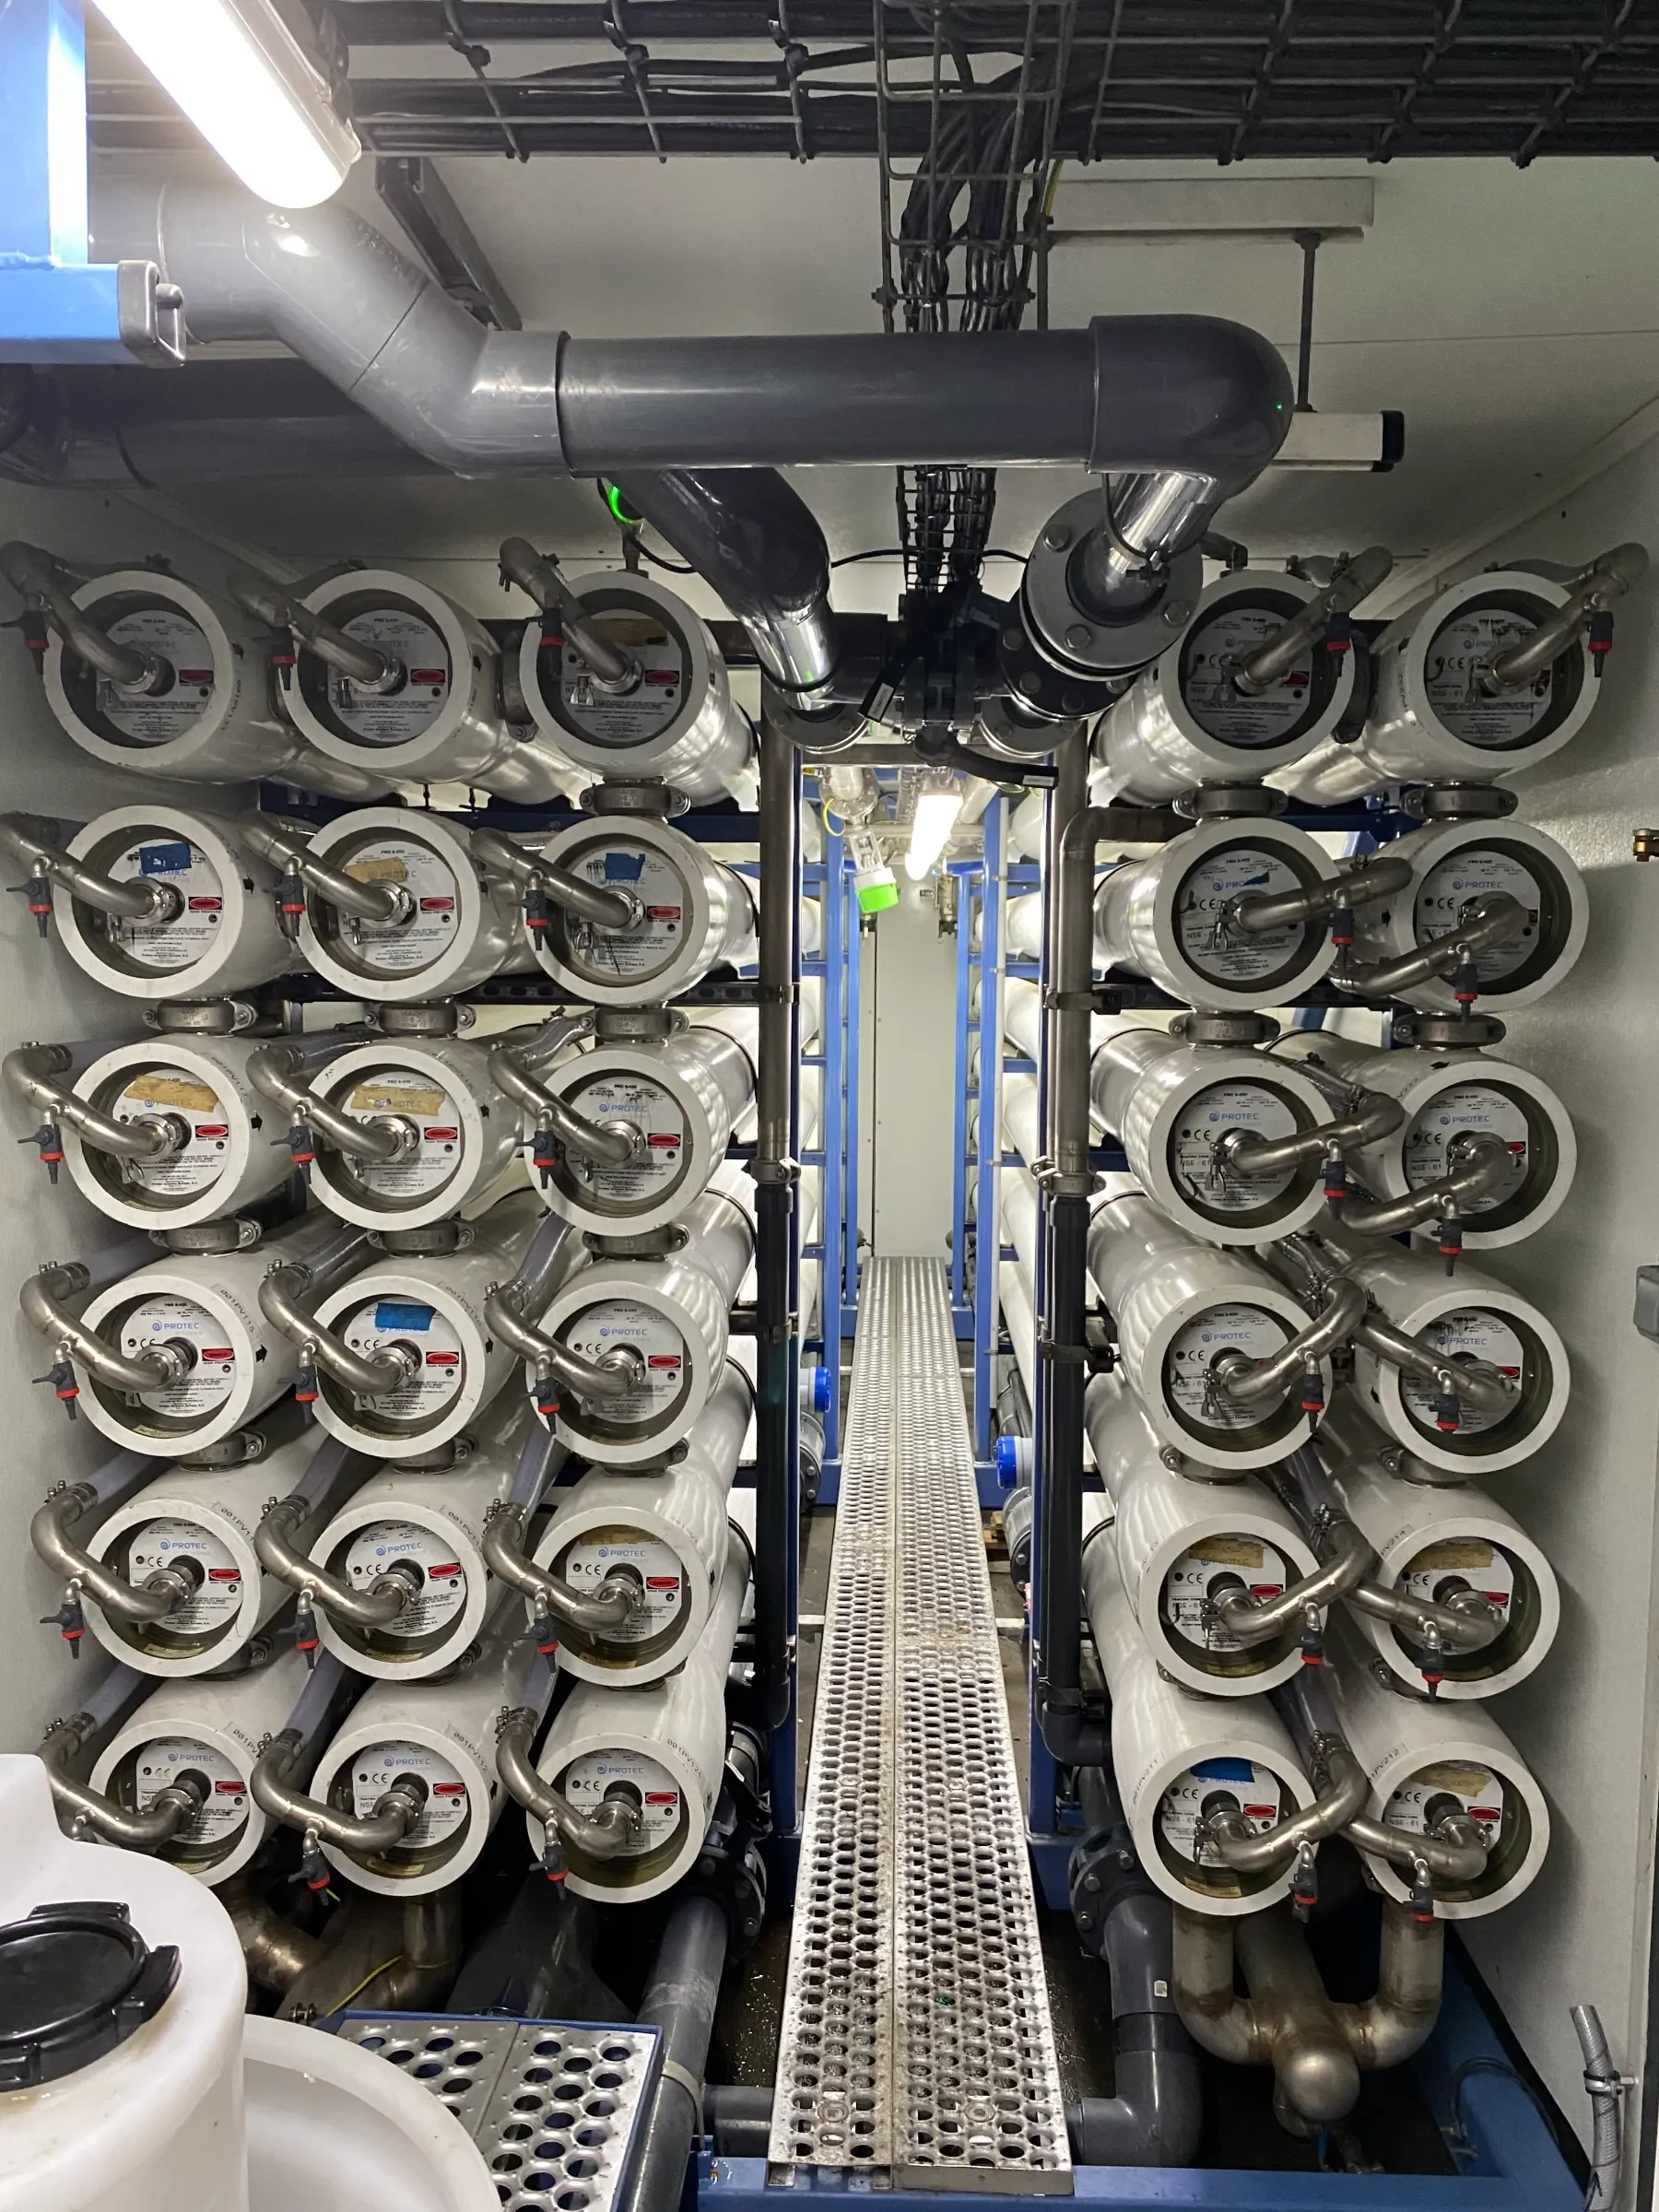
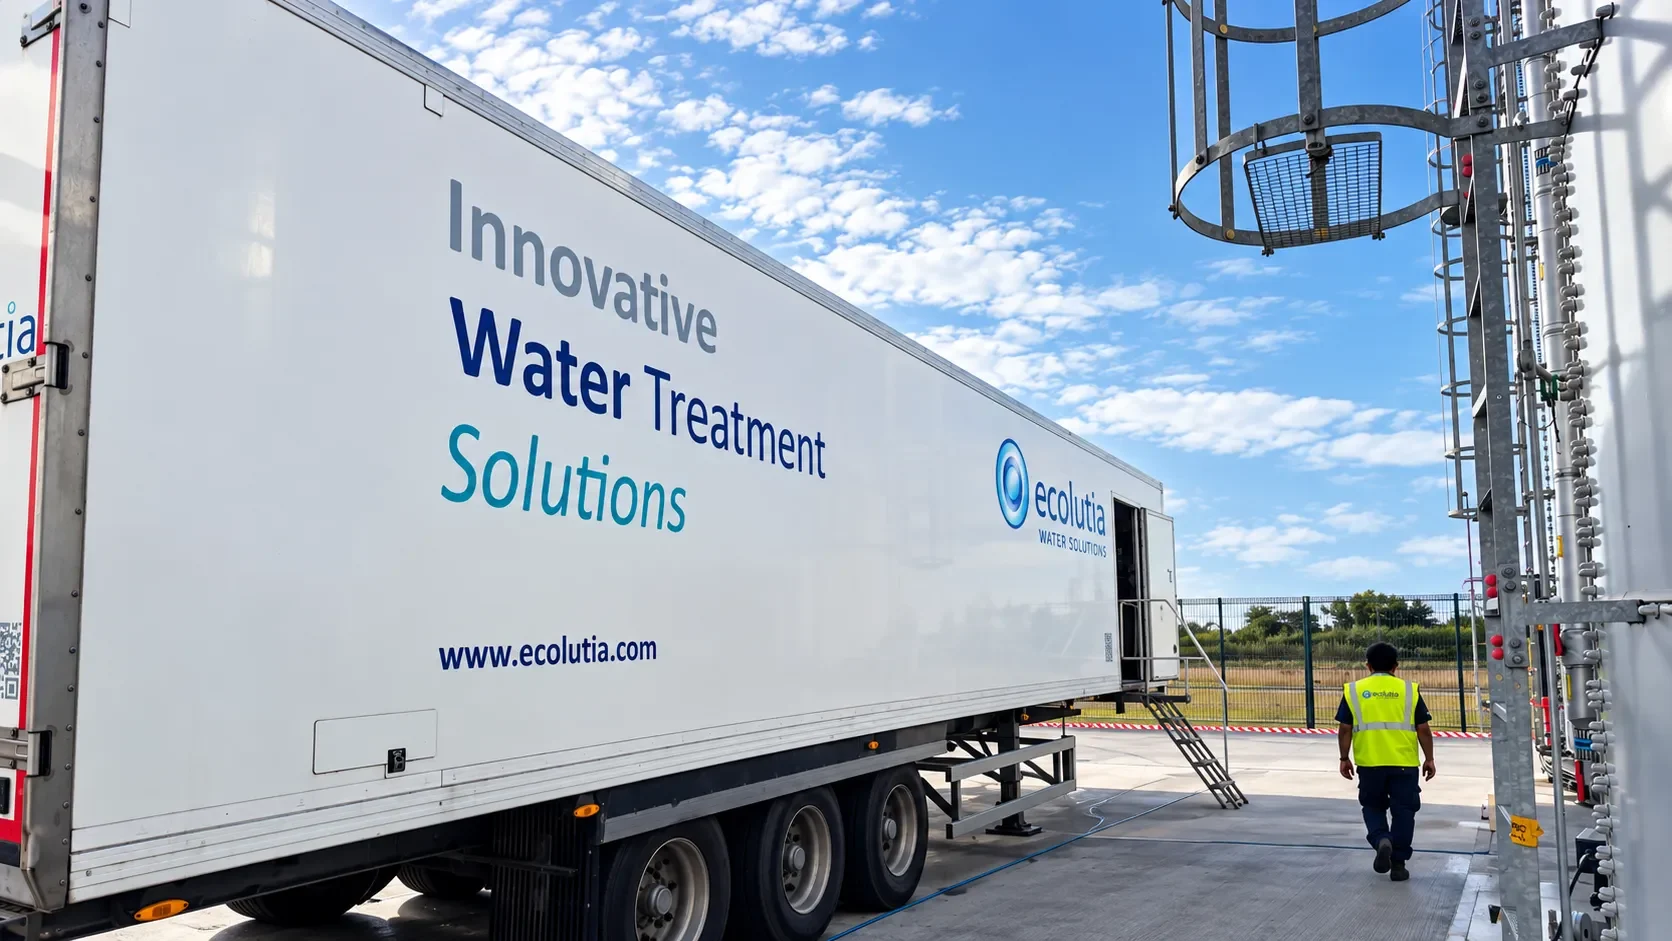
Ecolutia a intégré sans heurts trois systèmes d'osmose inverse Triton BWRO96 au procédé de traitement de l'eau du site. Opérationnels en quelques jours en configuration parallèle, ils fournissent un perméat RO de haute qualité à un débit de 180 m³/h, garantissant que les opérations de la raffinerie ne sont pas perturbées.
L'intégration entre les systèmes de filtration et d'échange d'ions du site permet aux RO de recevoir une eau du réseau filtrée, aux niveaux de NTU et de SDI plus faibles. Cela favorise une production de perméat RO de haute qualité, de sorte que le système d'échange d'ions en aval peut fonctionner à pleine capacité tout en régénérant la résine moins souvent, ce qui réduit fortement les besoins en produits chimiques et en main-d'œuvre.
Un calendrier précis et une communication étroite entre Ecolutia et les ingénieurs de la raffinerie ont été déterminants pour éviter toute perturbation du procédé de traitement de l'eau et des autres opérations du site. La programmation des lavages à contre-courant de la filtration amont alimentant les RO d'Ecolutia était essentielle pour maintenir une pression et un débit suffisants dans les unités, afin que la production d'eau en aval puisse se poursuivre.
Six mois prévus, douze mois réalisés
Le projet initialement prévu pour 6 mois a été un succès et a amélioré la production d'eau déminéralisée, à tel point que le client a signé une prolongation de 6 mois.
Le perméat RO a été produit de façon constante avec un taux de rejet des contaminants >95 %, à un débit de 180 m³/h, 24 heures sur 24, 7 jours sur 7. Les perturbations et les temps d'arrêt du procédé du client ont ainsi été réduits au minimum, ce qui lui a permis de se concentrer sur d'autres activités du site.
Le système de télésurveillance utilisé par Ecolutia a permis des temps de réaction rapides lorsque le client a demandé une modification des conditions de débit, ainsi que le suivi du procédé à distance pour garantir un fonctionnement sans heurts.