Escasez de ácido y ningún margen para parar
En pleno periodo de mayor producción de las refinerías se produjo una escasez de ácido sulfúrico en todo el país. Por ello, una gran refinería de petróleo de Alemania no podía regenerar con normalidad su propia resina de intercambio iónico (IX). El suministro continuo de agua de alta pureza es fundamental para la generación de vapor, la refrigeración y las aplicaciones de proceso de la refinería. Cualquier interrupción podía obligar a reducir la producción o a paradas no programadas de la refinería.
La refinería necesitaba con urgencia integrar sistemas temporales de ósmosis inversa (RO) de agua salobre en su proceso de tratamiento de agua existente. Con la producción a plena capacidad, la instalación debía completarse sin ninguna interrupción de las operaciones de la refinería.
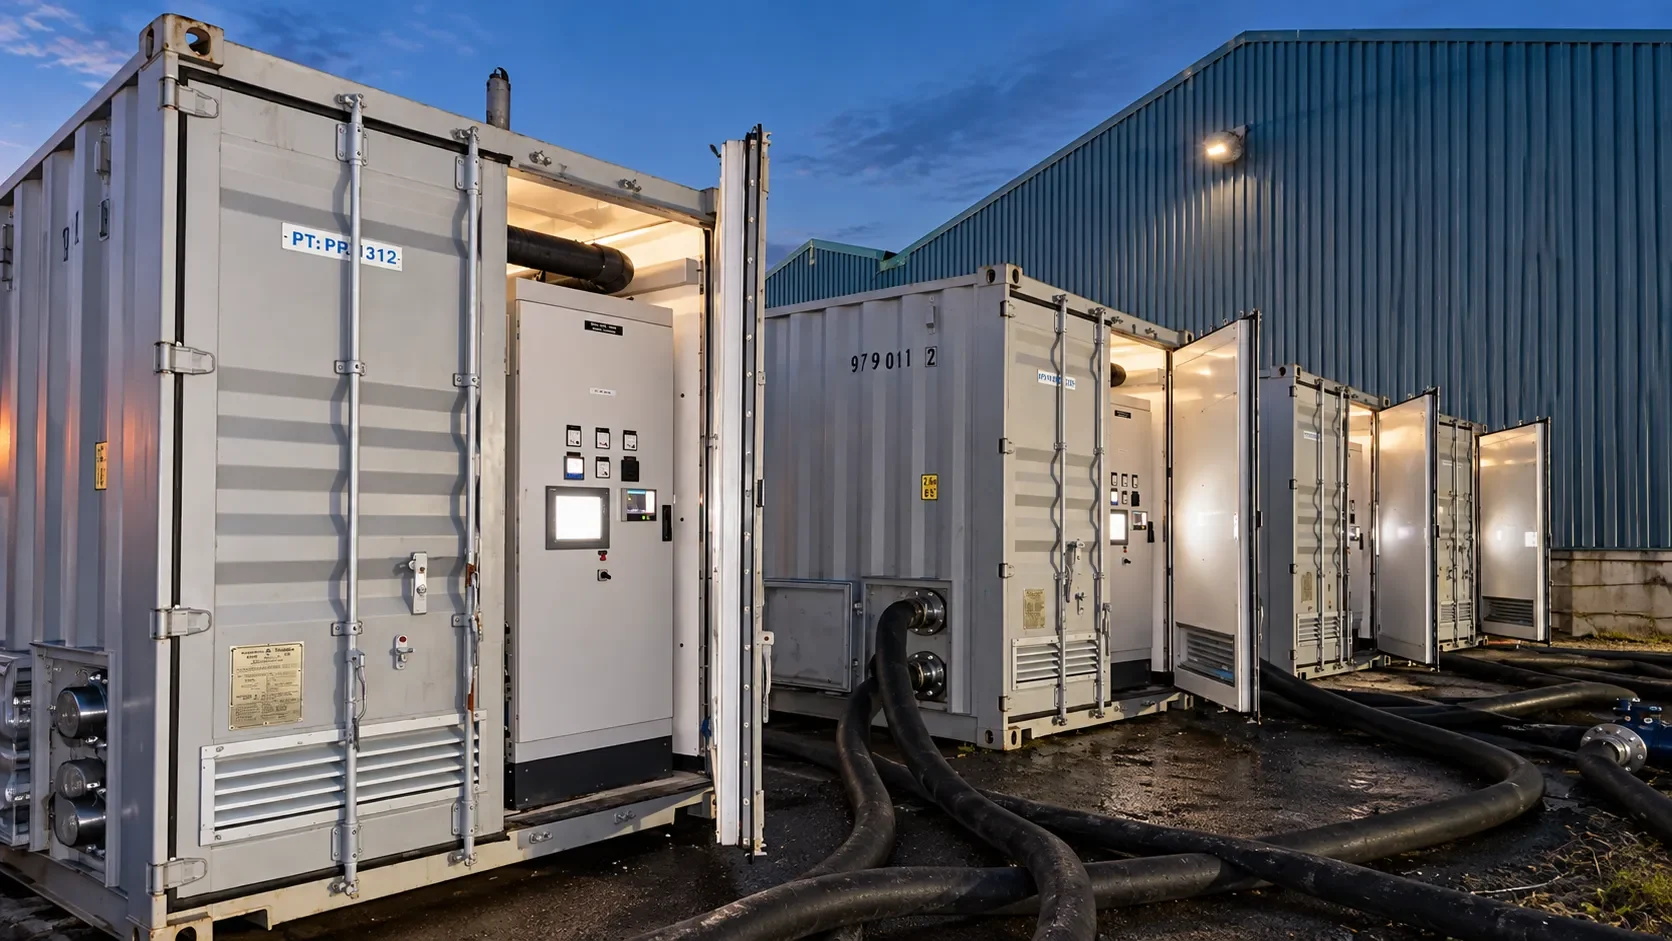
Tres unidades móviles de RO integradas en una refinería en pleno funcionamiento
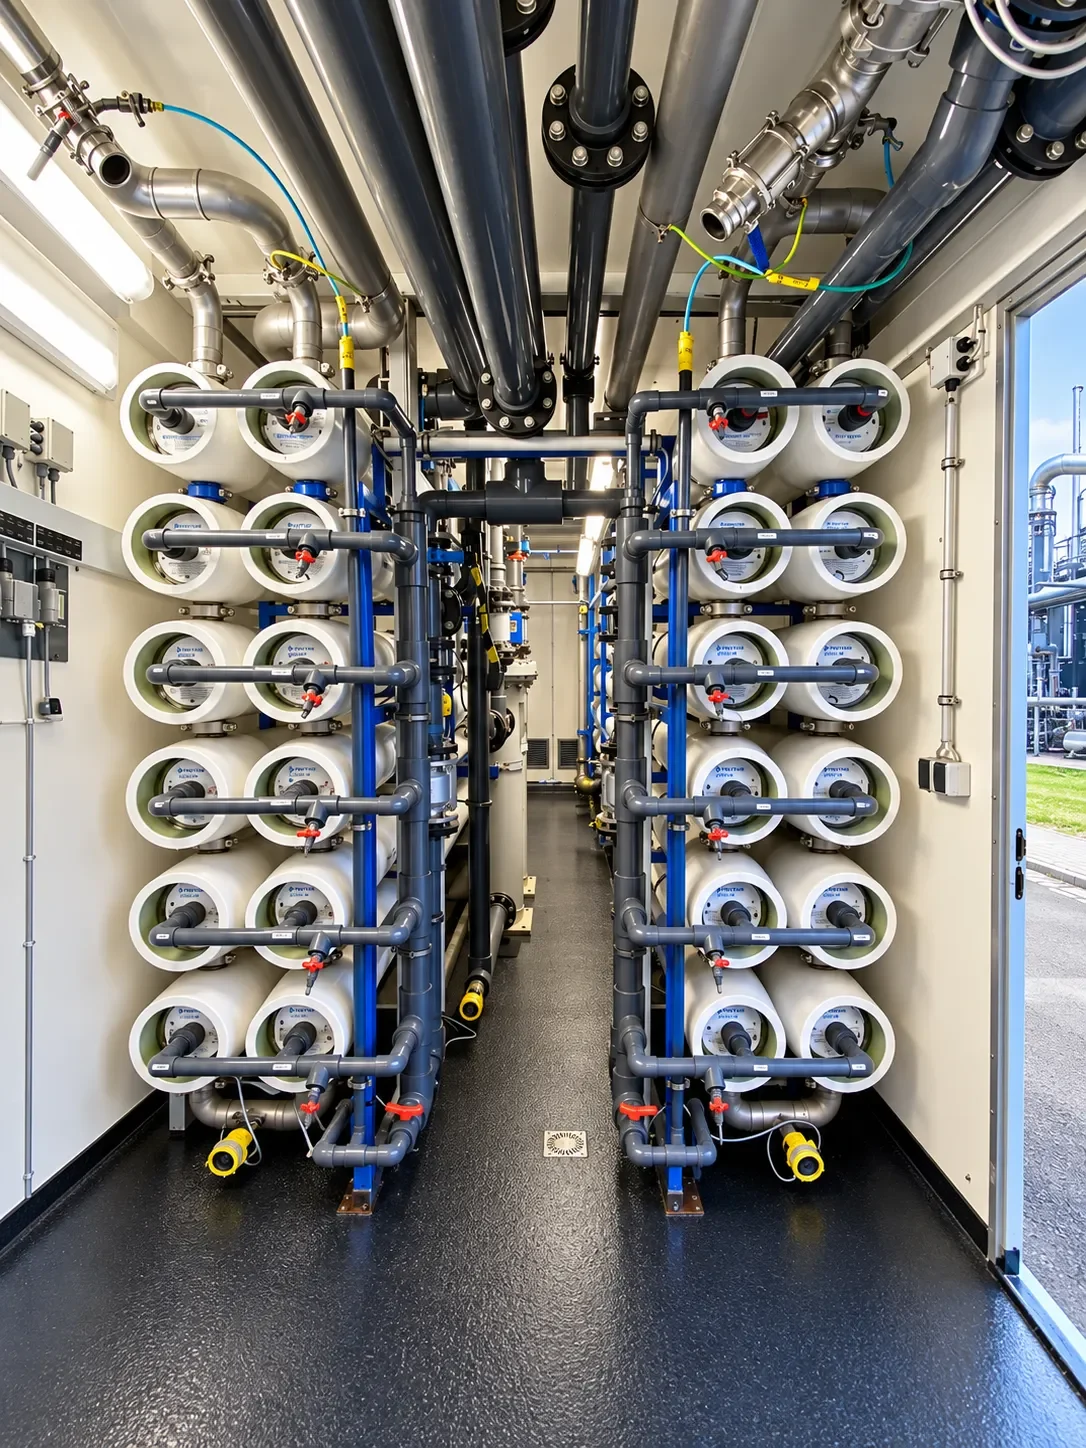
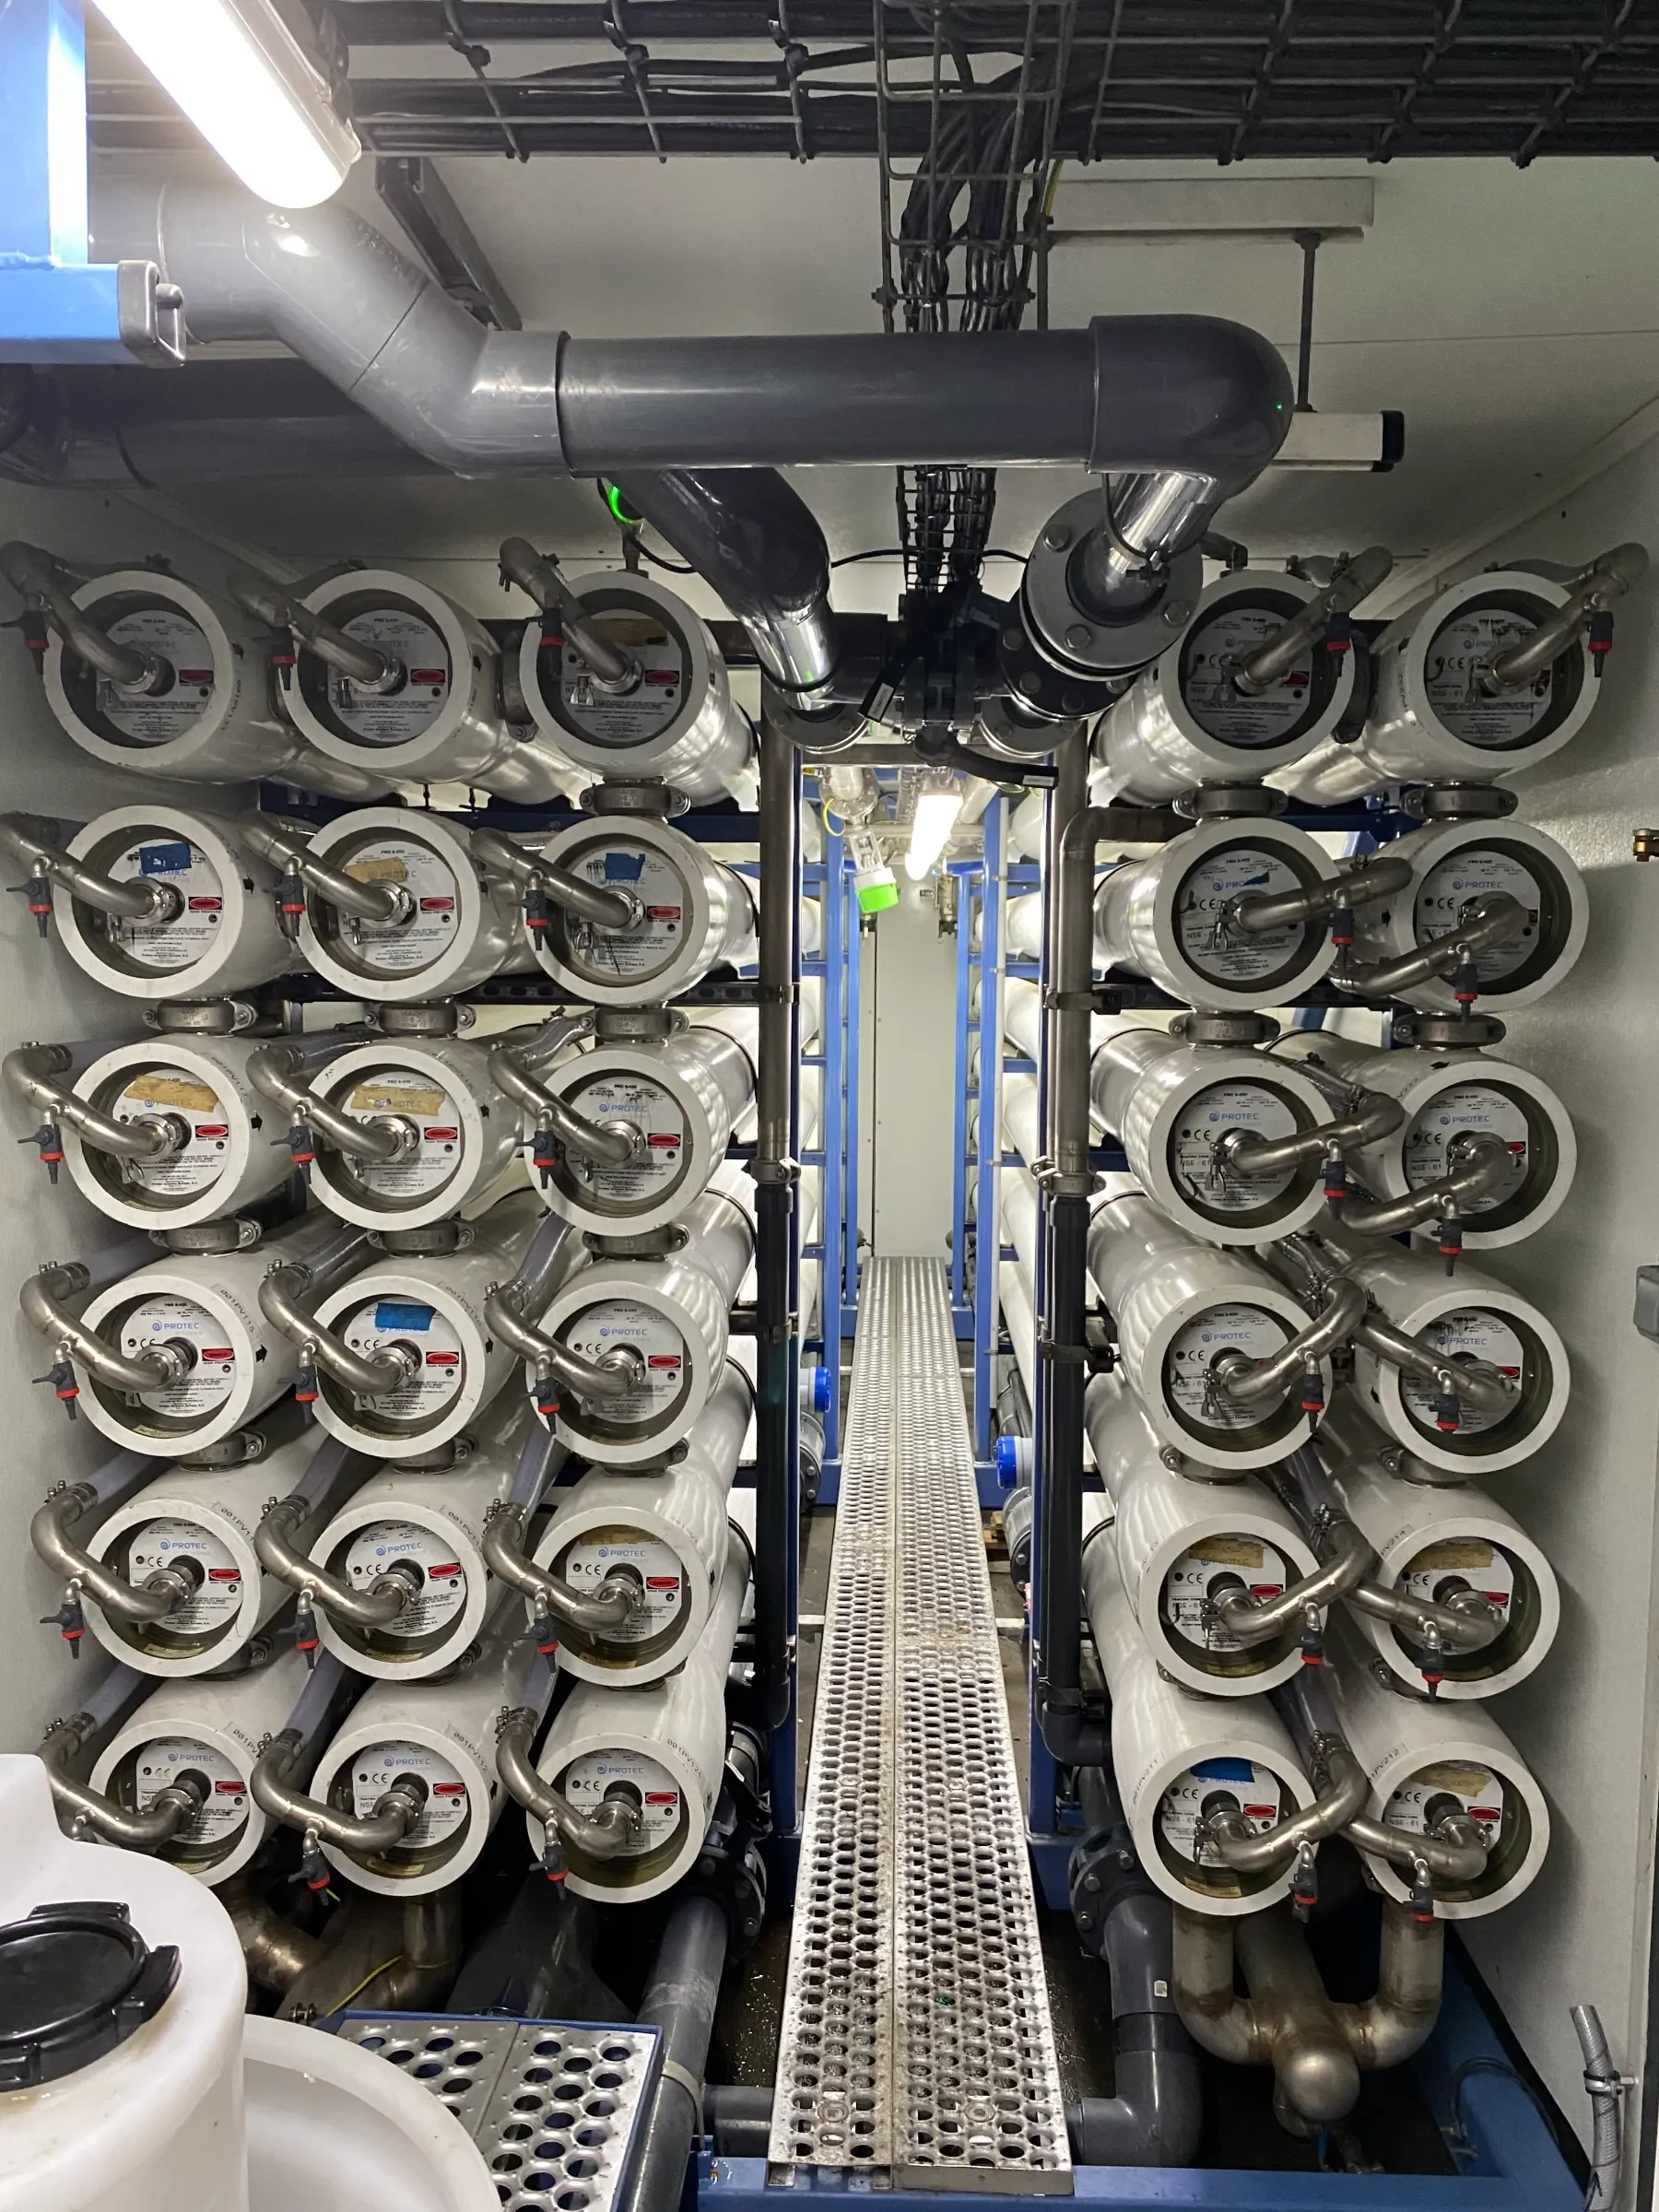
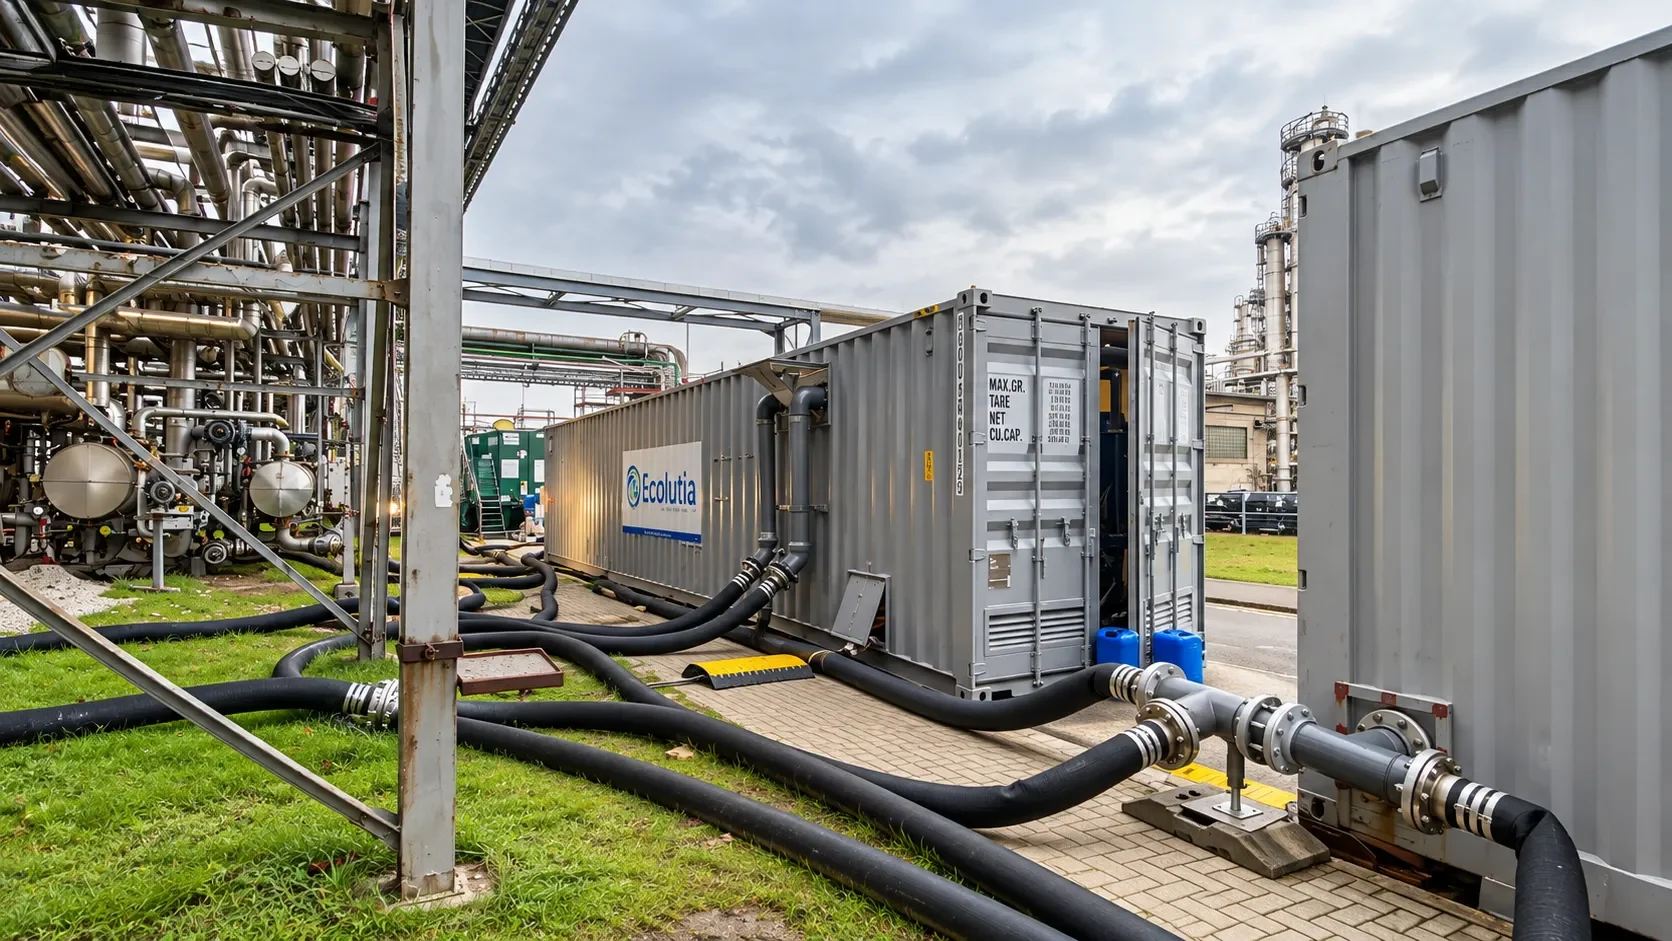
Ecolutia integró sin contratiempos tres sistemas de ósmosis inversa Triton BWRO96 en el proceso de tratamiento de agua de la planta. Operativos en pocos días en configuración en paralelo, el permeado de RO de alta calidad, con un caudal de 180 m³/h, garantiza que las operaciones de la refinería no se interrumpan.
La integración entre los sistemas de filtración e intercambio iónico de la planta permite que las unidades de RO reciban agua de red municipal filtrada con niveles de NTU y SDI más bajos. Así se obtiene un permeado de RO de alta calidad, de modo que el sistema de intercambio iónico aguas abajo puede funcionar a plena capacidad y regenerar la resina con menos frecuencia, lo que reduce de forma significativa las necesidades de productos químicos y de mano de obra.
La precisión en los tiempos y la comunicación entre Ecolutia y los ingenieros de la refinería fueron clave para no interrumpir el proceso de tratamiento de agua ni otras operaciones de la planta. Programar los contralavados de la filtración aguas arriba que alimentaba las unidades de RO de Ecolutia era esencial para mantener una presión y un caudal suficientes en las unidades y que la producción de agua aguas abajo pudiera continuar.
Seis meses previstos, doce meses realizados
El proyecto, previsto inicialmente para 6 meses, fue un éxito y ayudó a mejorar la producción de agua desmineralizada, por lo que el cliente firmó una prórroga de 6 meses.
El permeado de RO alcanzó de forma constante un rechazo de contaminantes >95 % con caudales de 180 m³/h, 24 horas al día, 7 días a la semana. Esto garantizó mínimas interrupciones y tiempos de parada en el proceso del cliente, que pudo centrarse en otras actividades de la planta.
El sistema de supervisión a distancia de Ecolutia ha permitido responder con rapidez cuando el cliente ha solicitado un cambio en las condiciones de caudal, así como supervisar el proceso desde fuera de la planta para garantizar un funcionamiento fluido.