Carenza di acido e nessuna possibilità di fermarsi
In un periodo di maggiore produzione delle raffinerie si è verificata una carenza di acido solforico a livello nazionale. Di conseguenza, una grande raffineria di petrolio in Germania non poteva rigenerare normalmente la propria resina a scambio ionico (IX). Una fornitura continua di acqua ad alta purezza è fondamentale per la produzione di vapore, il raffreddamento e le applicazioni di processo della raffineria. Qualsiasi interruzione avrebbe potuto costringere a ridurre la produzione o a fermate non programmate della raffineria.
La raffineria aveva urgente bisogno di integrare sistemi temporanei di osmosi inversa per acqua salmastra (RO) nel proprio processo di trattamento acque esistente. Con la produzione a piena capacità, l'installazione doveva essere completata senza alcuna interruzione delle attività della raffineria.
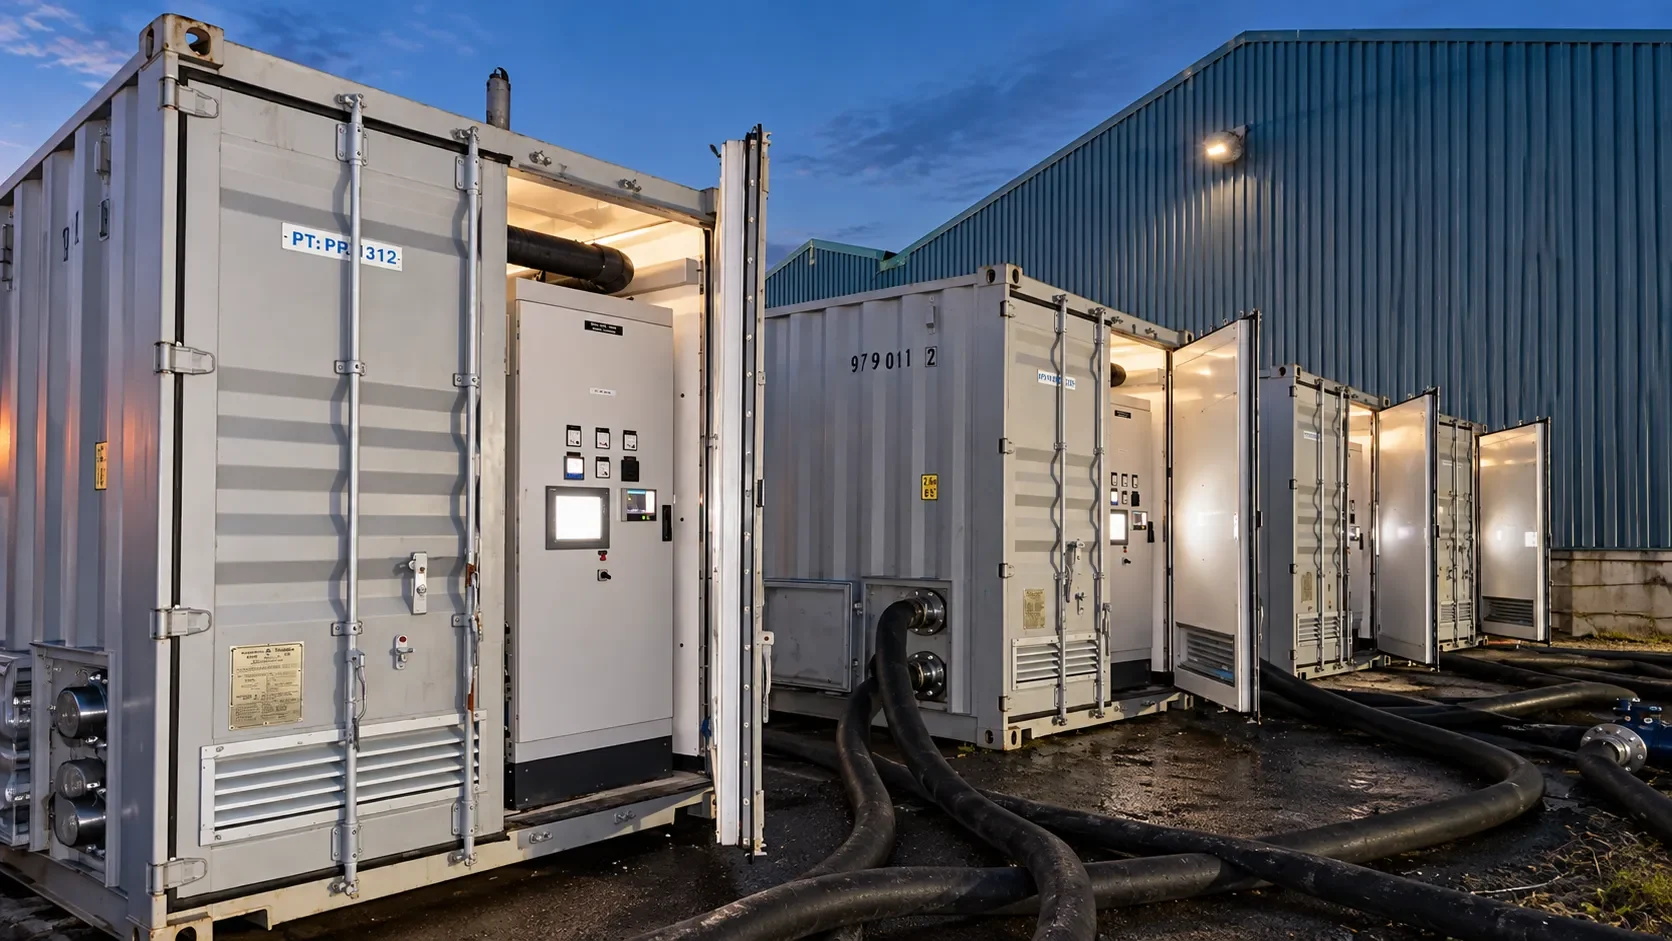
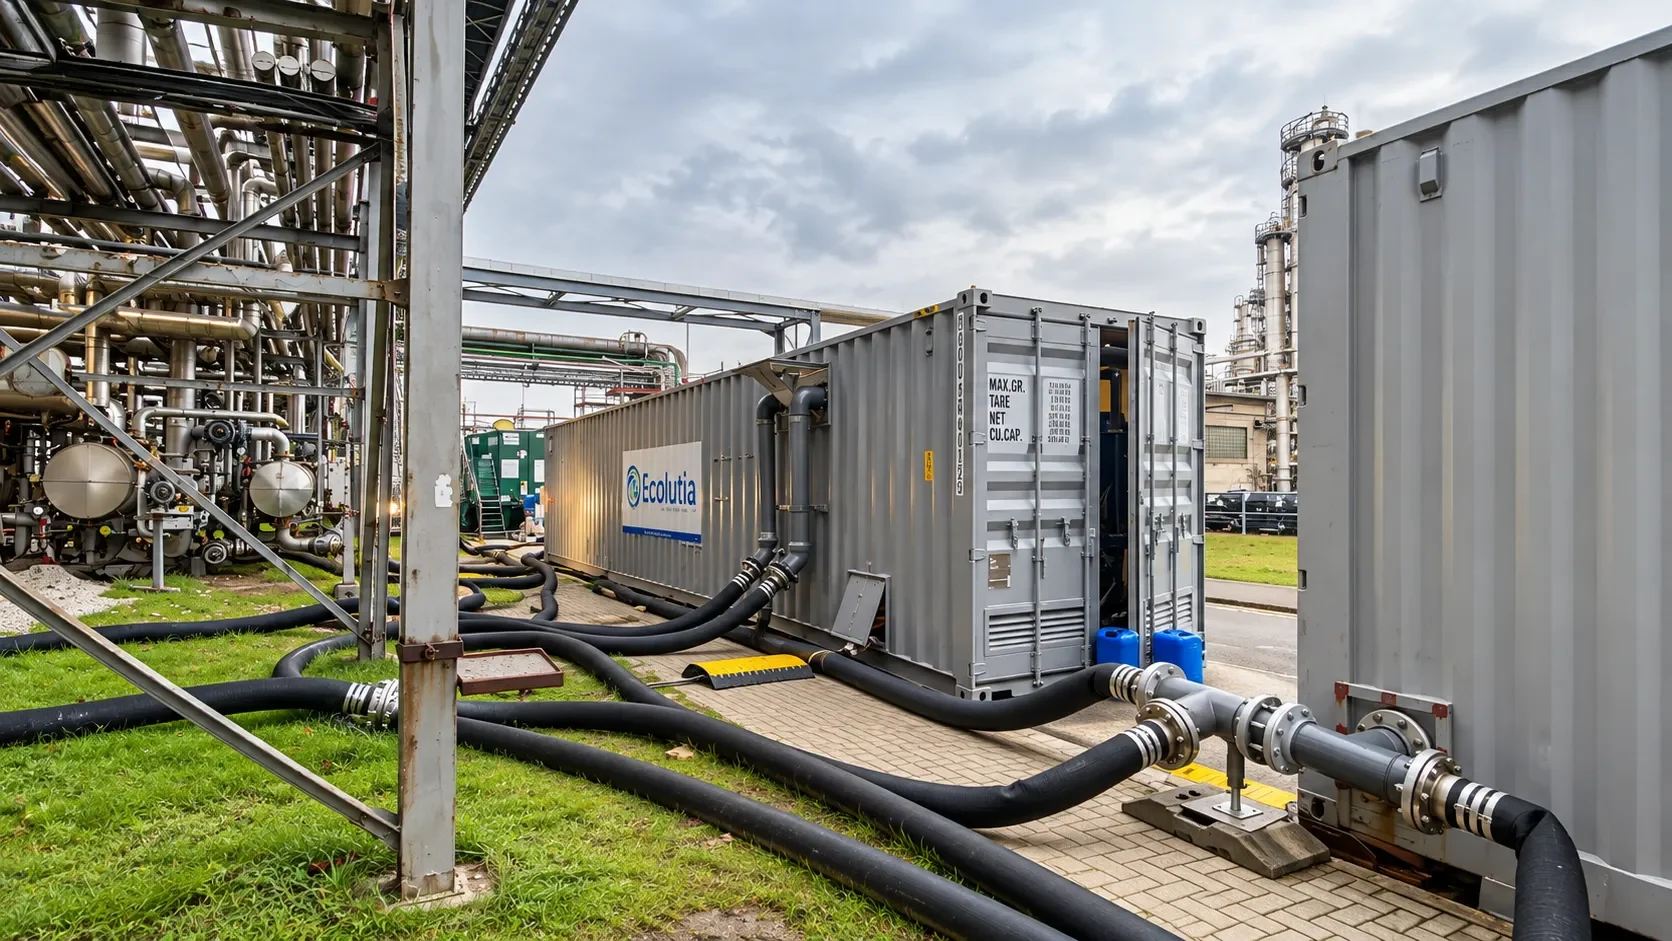
Tre unità RO mobili integrate in una raffineria in piena attività
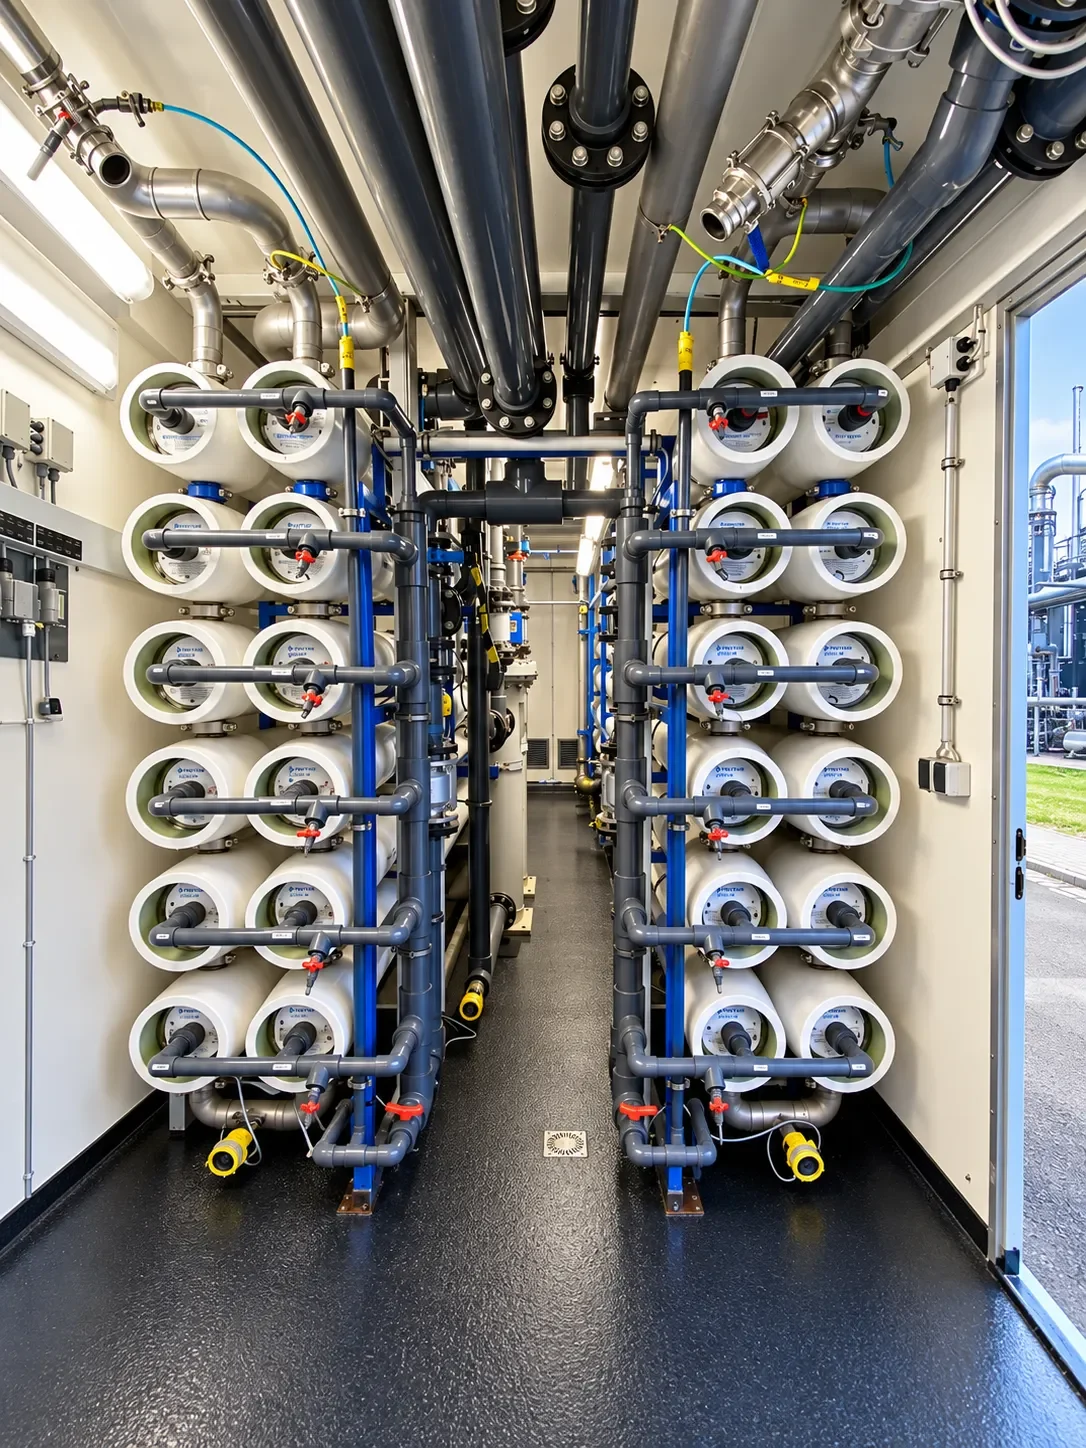
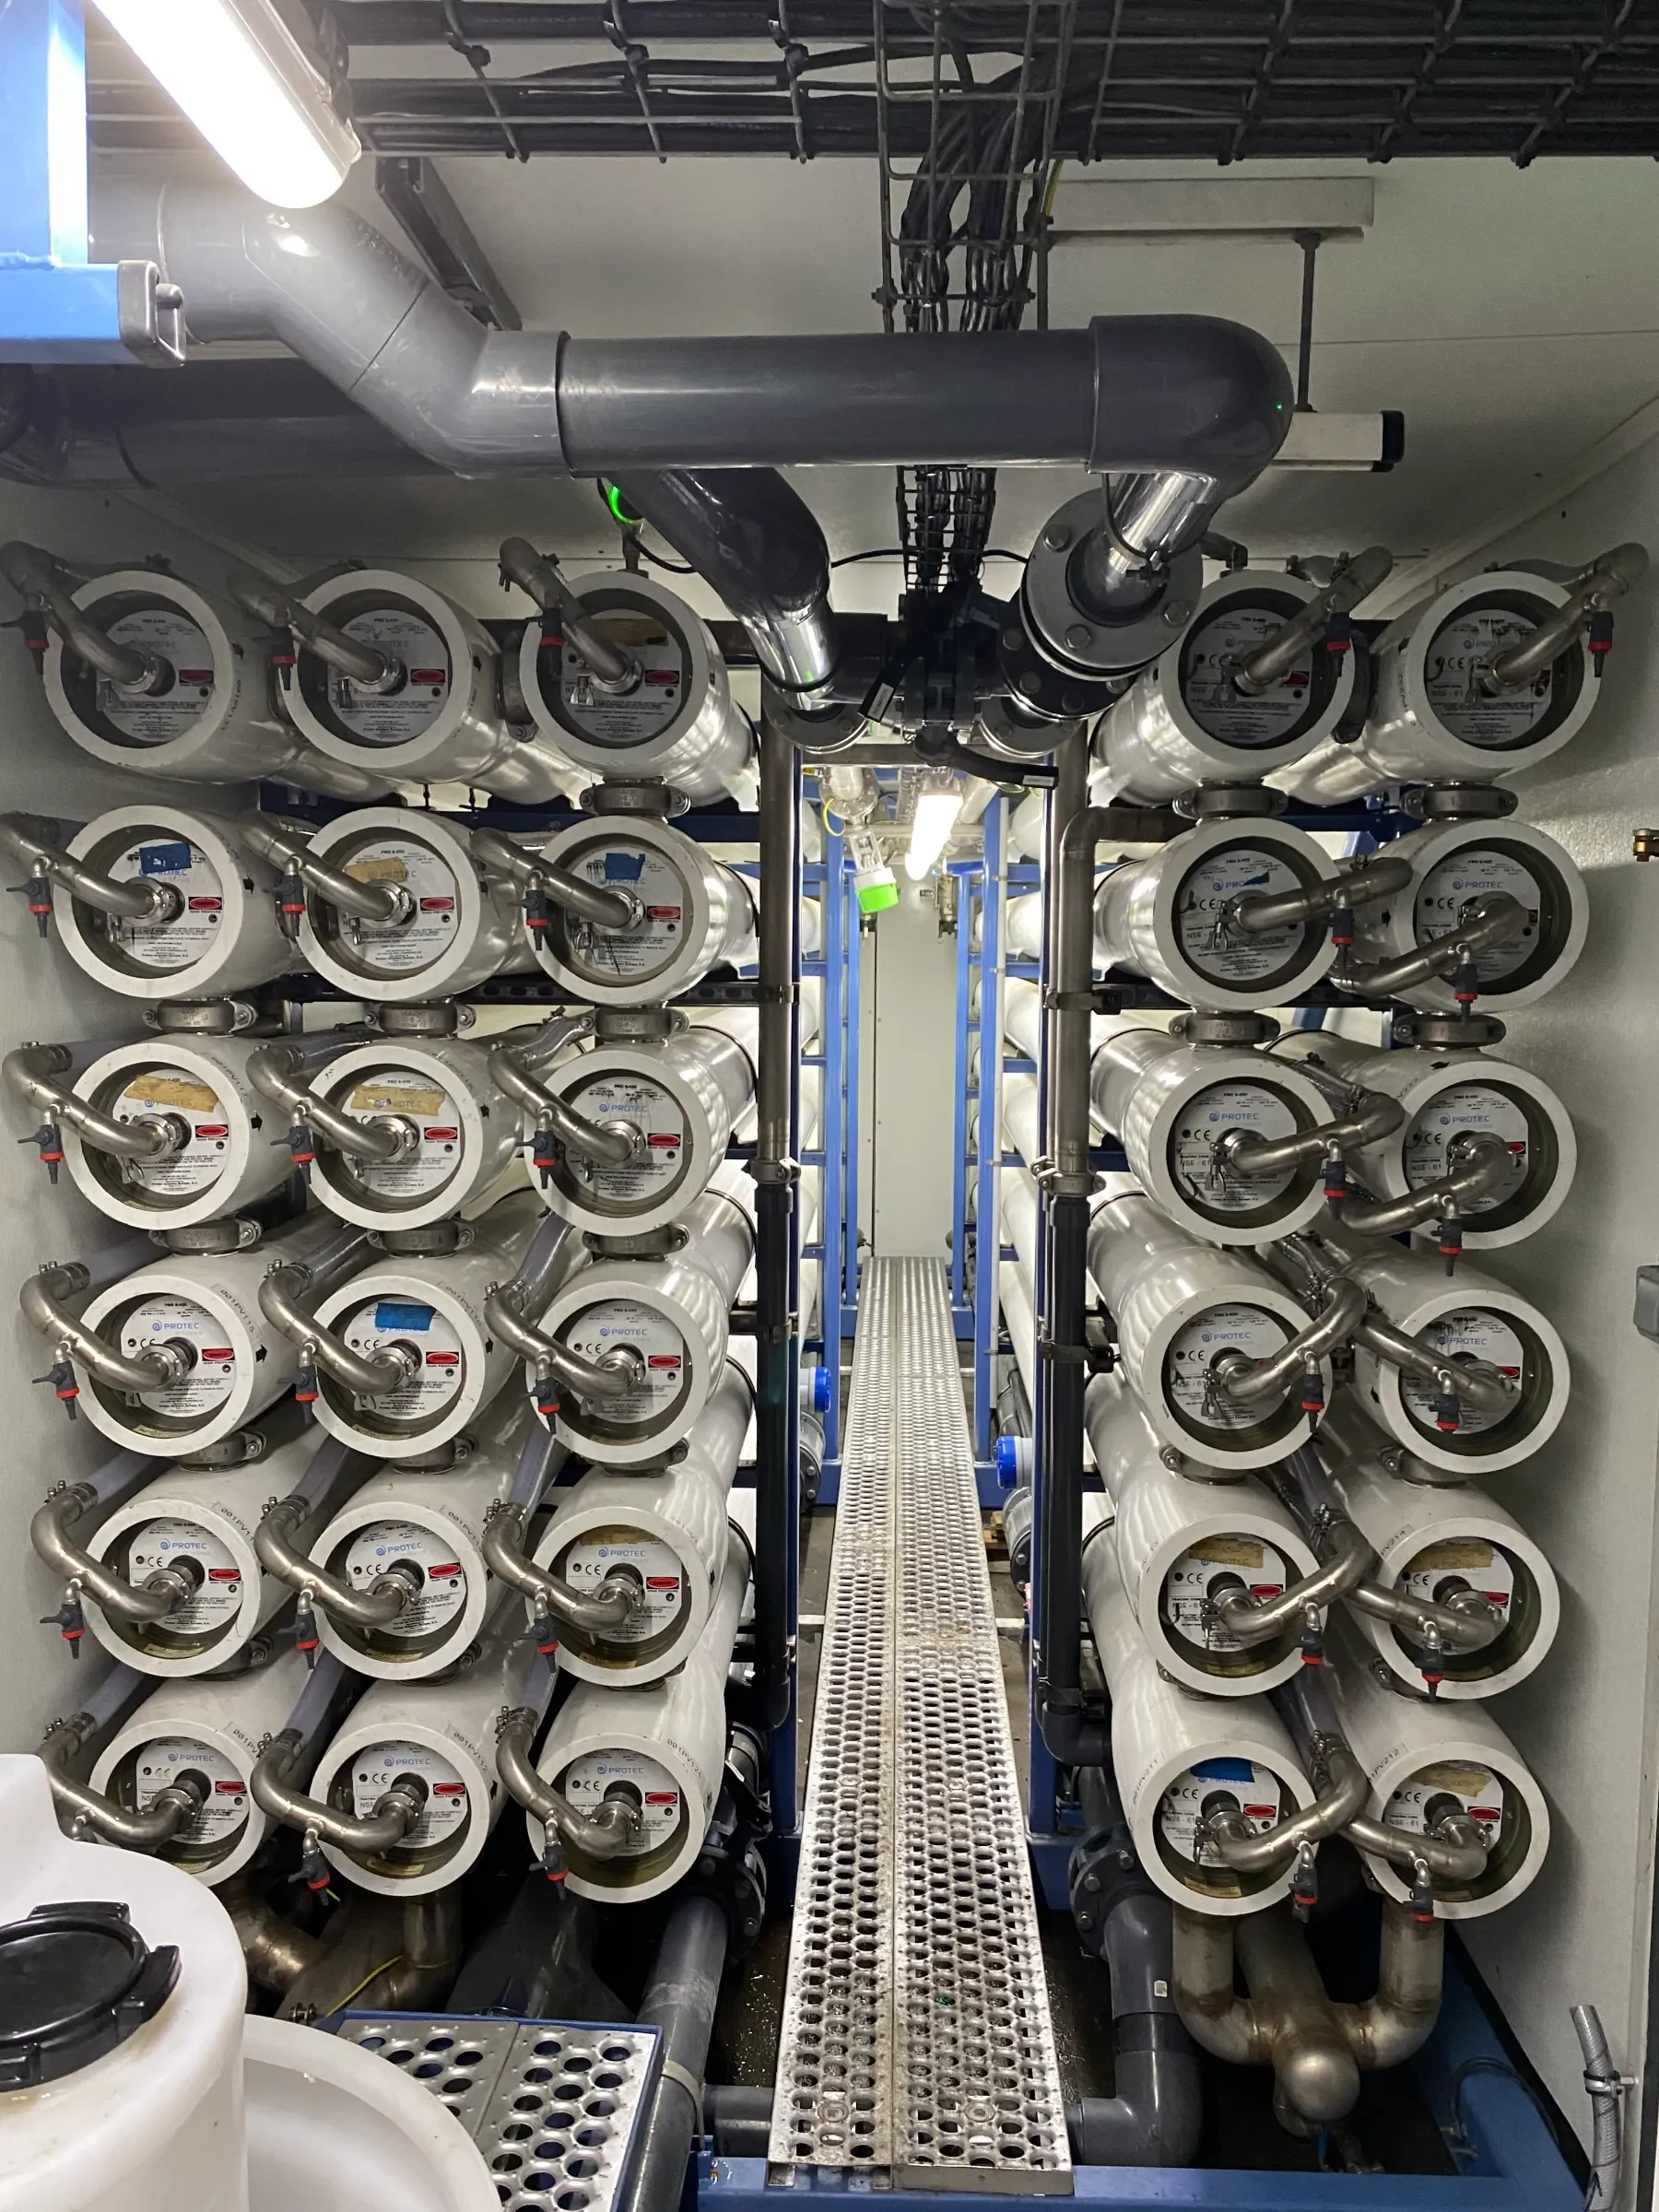
Ecolutia ha integrato senza difficoltà tre sistemi di osmosi inversa Triton BWRO96 nel processo di trattamento acque esistente. Operativi in pochi giorni in configurazione parallela, garantiscono un permeato RO di alta qualità a una portata di 180 m³/h, senza interruzioni per le attività della raffineria.
L'integrazione tra i sistemi di filtrazione e di scambio ionico esistenti consente alle unità RO di ricevere acqua di acquedotto filtrata con livelli di NTU e SDI inferiori. Ciò favorisce la produzione di permeato RO di alta qualità, così che il sistema a scambio ionico a valle possa funzionare a piena capacità con il vantaggio di rigenerare la resina meno spesso, riducendo in modo significativo il fabbisogno di prodotti chimici e di personale.
Tempistiche precise e comunicazione tra Ecolutia e gli ingegneri della raffineria sono state la chiave per evitare interruzioni del processo di trattamento acque e delle altre attività in sito. Programmare i controlavaggi della filtrazione a monte che alimenta le unità RO di Ecolutia è stato essenziale per mantenere pressione e portata sufficienti nelle unità, in modo che la produzione di acqua a valle potesse continuare.
Previsti sei mesi, realizzati dodici
Il progetto, inizialmente previsto per 6 mesi, ha avuto successo e ha contribuito a migliorare la produzione di acqua demineralizzata, tanto che il cliente ha firmato una proroga di 6 mesi.
Il permeato RO ha garantito costantemente una reiezione dei contaminanti >95% a portate di 180 m³/h, 24 ore su 24, 7 giorni su 7. Ciò ha ridotto al minimo interruzioni e fermi per il processo del cliente, consentendogli di concentrarsi su altre attività in sito.
Il sistema di monitoraggio da remoto utilizzato da Ecolutia ha consentito tempi di risposta rapidi quando il cliente ha richiesto una modifica delle condizioni di portata, oltre alla possibilità di monitorare il processo anche fuori sito per garantire un funzionamento regolare.