Das gesamte ölhaltige Abwasser der Raffinerie – bei abgeschalteter DAF
Eine der größten Raffinerien Spaniens stand vor einer kritischen betrieblichen Herausforderung: Sie benötigte einen zuverlässigen temporären Bypass für die Vorbehandlung, während die geplante Wartung ihrer eigenen DAF durchgeführt wurde. Diese Vorbehandlungsstufe spielt eine zentrale Rolle im Anlagenbetrieb und behandelt das öl- und fetthaltige Abwasser der gesamten Raffinerie.
Die Wartungsarbeiten erforderten eine sorgfältige Abstimmung zahlreicher Betreiber und Auftragnehmer, die gemeinsam daran arbeiteten, den Eingriff so effizient und schnell wie möglich abzuschließen – ohne Abstriche bei Umweltauflagen oder Prozesskontinuität.
Zusätzlich erschwert wurde die Aufgabe durch die anspruchsvolle und schwankende Beschaffenheit des Rohwassers. Gefragt war eine Lösung für:
Diese Bedingungen erforderten eine robuste Lösung mit hoher Kapazität, die nahtlos einspringen konnte, damit die Raffinerie während der gesamten Wartung voll betriebsfähig blieb.
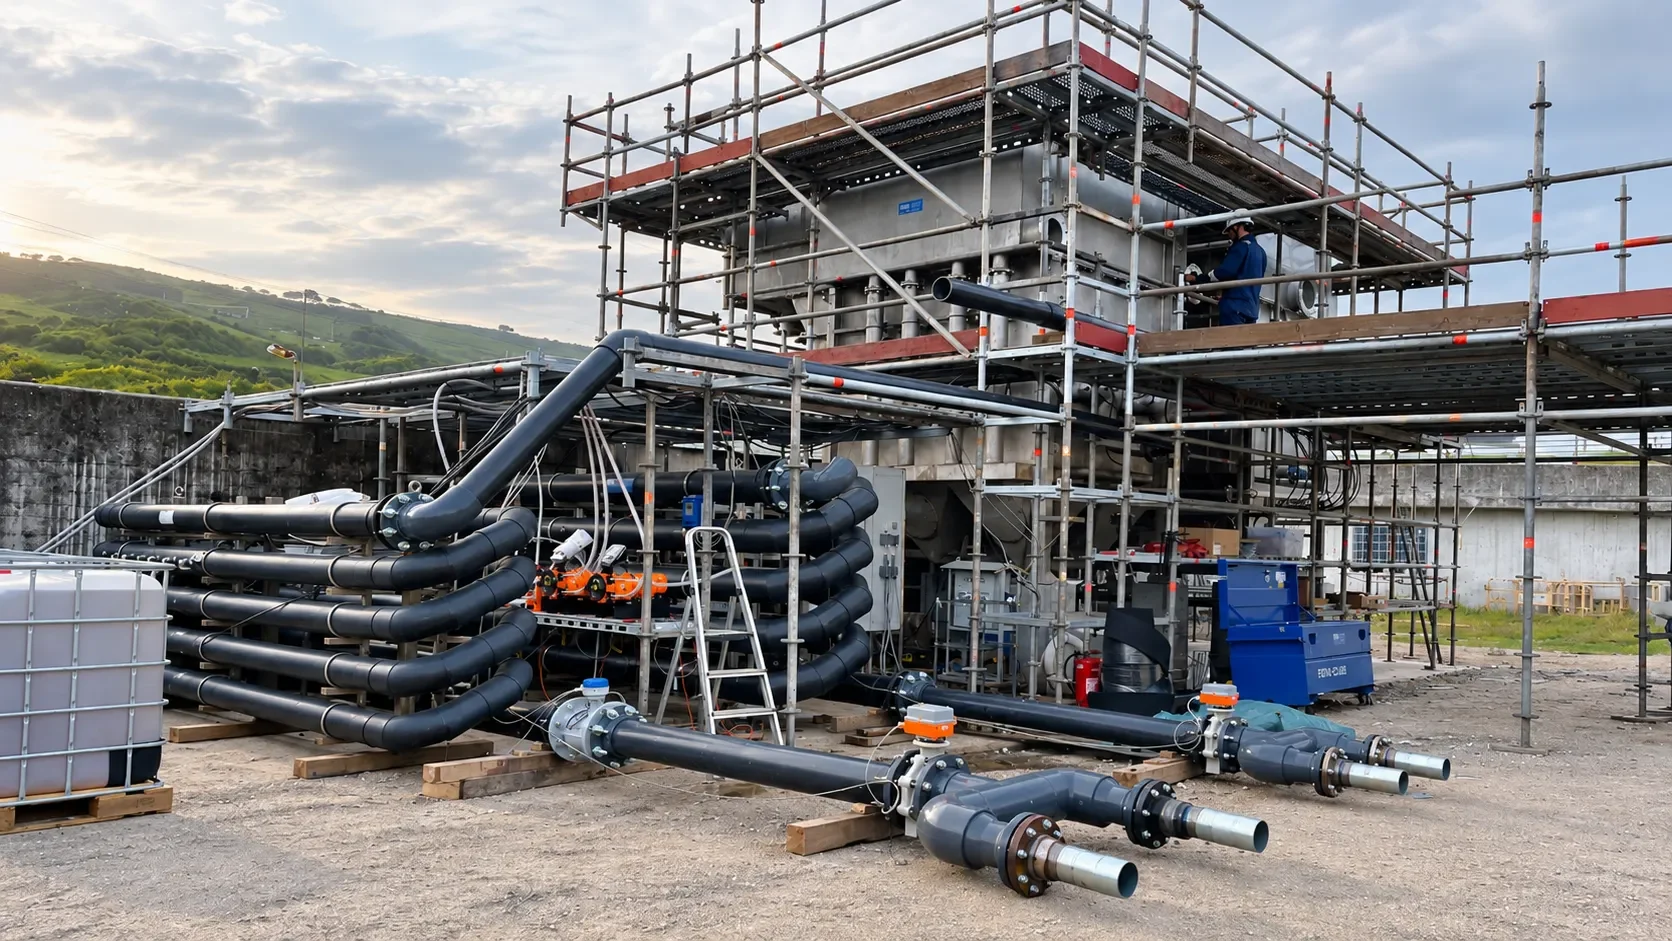
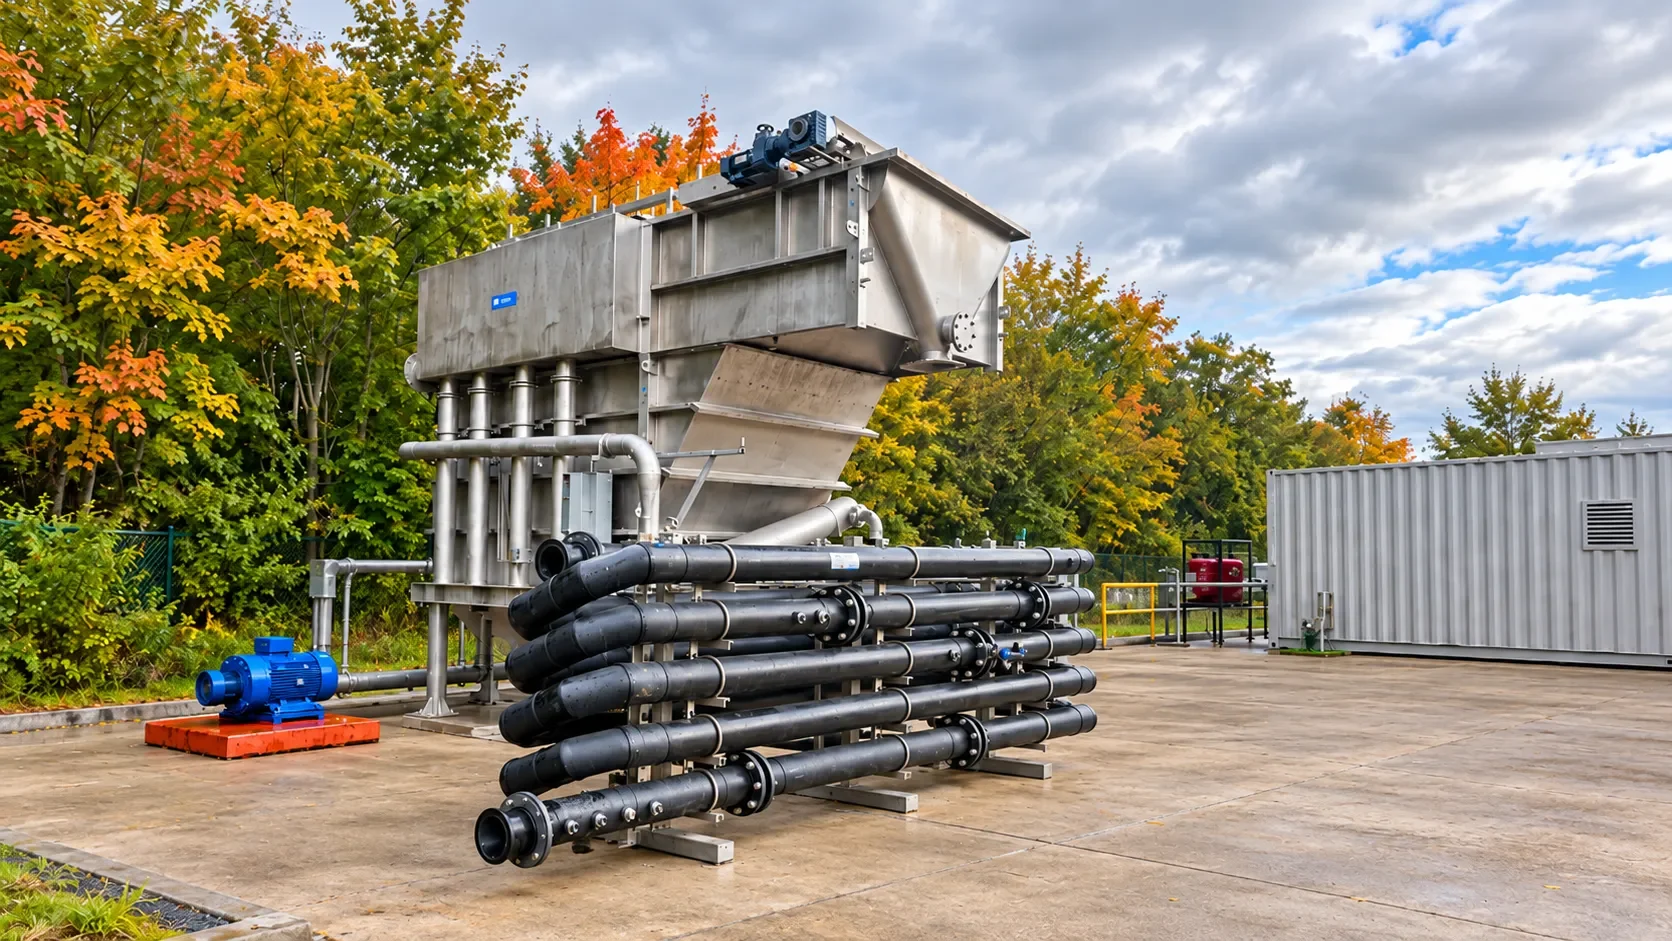
Zwei DAF-Straßen im Freigefälle
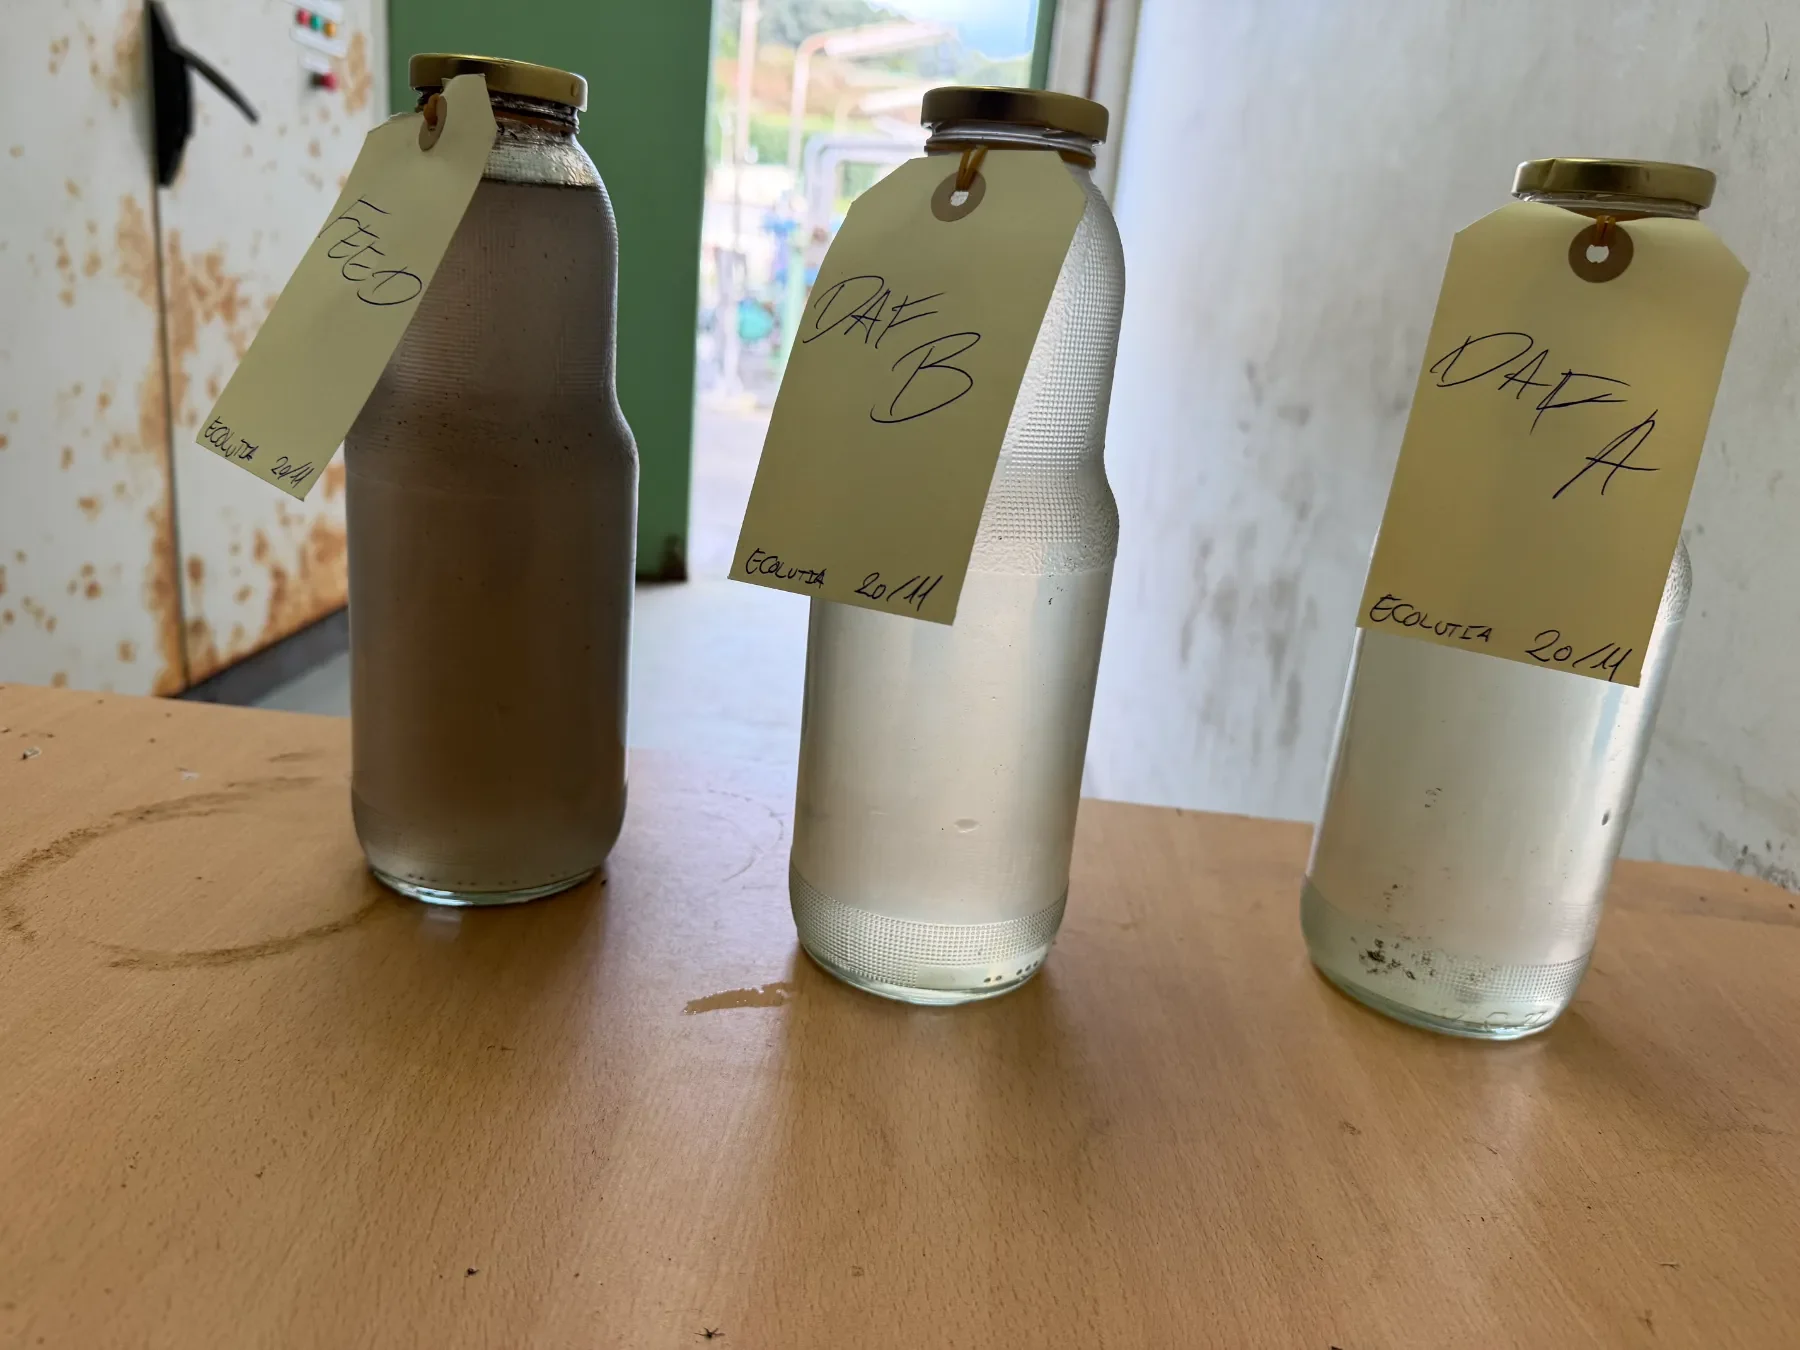
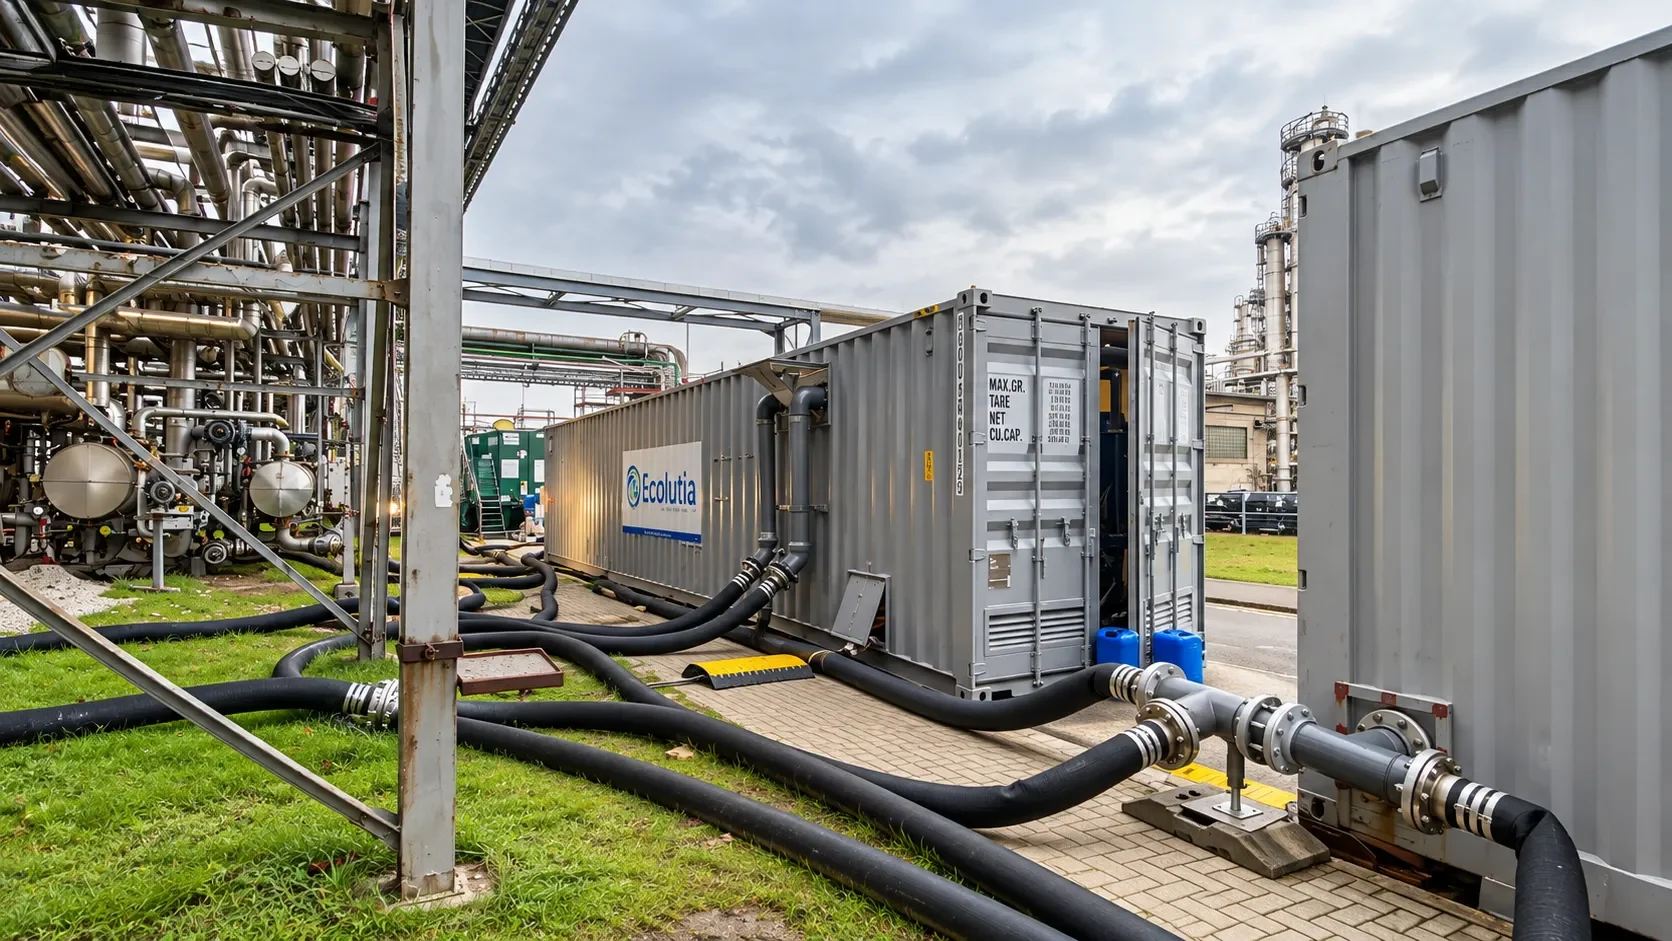
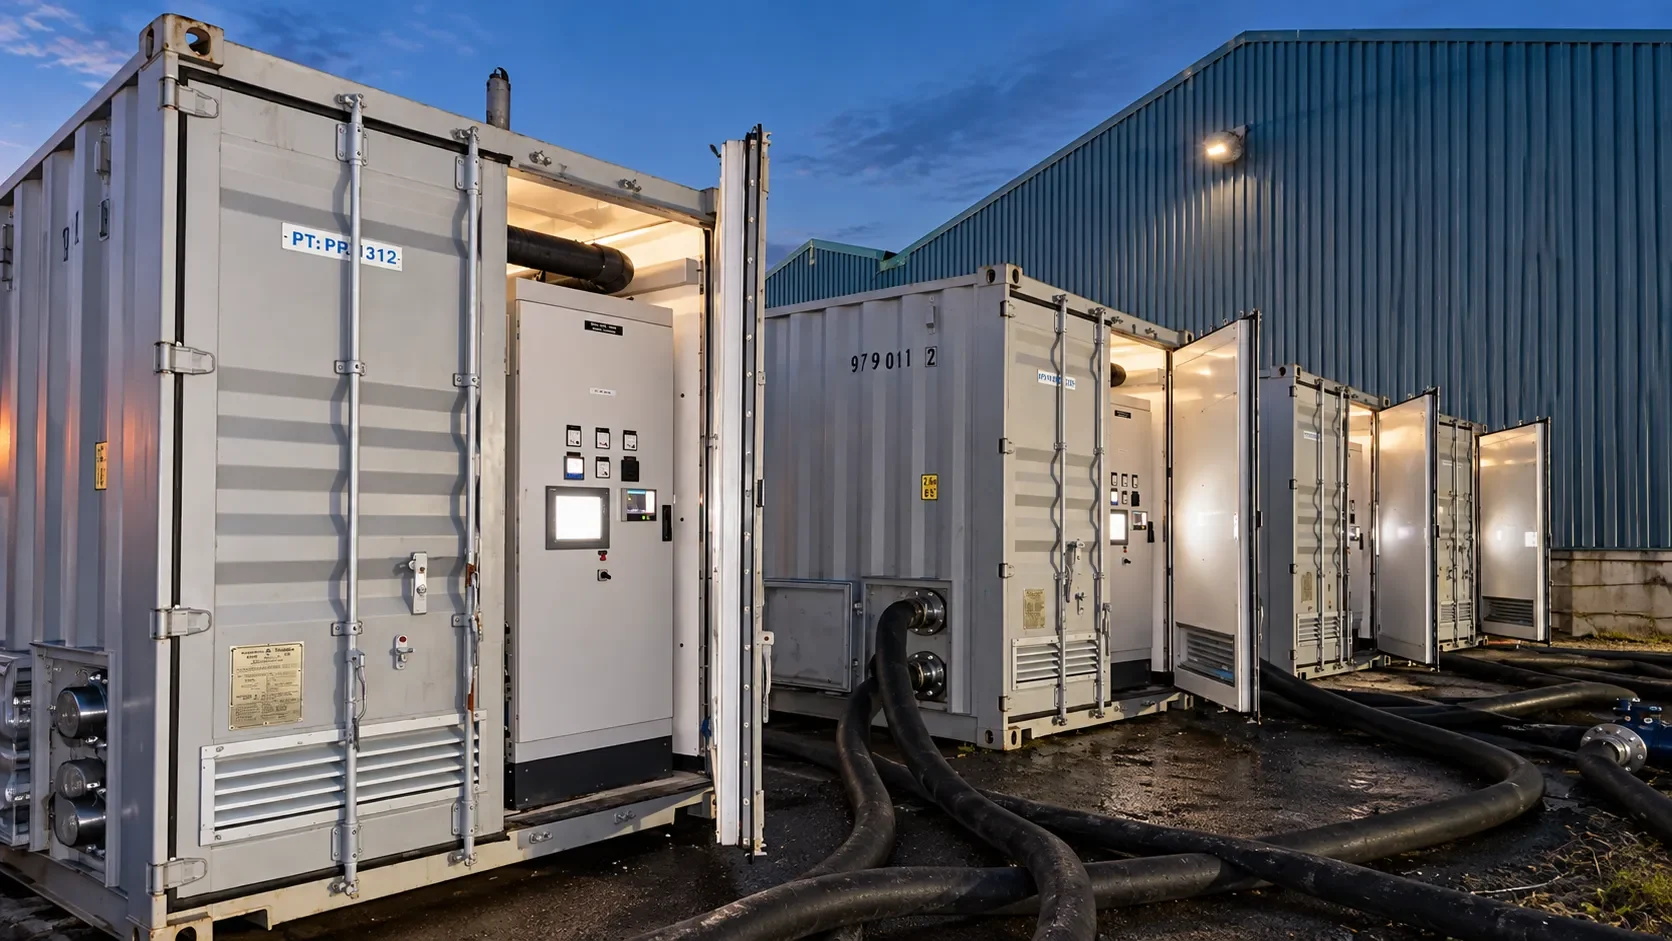
Ecolutia konnte zwei DAF-Anlagen, Pfropfenstromreaktoren und Chemikaliendosiersysteme schnell bereitstellen und einbinden – für einen Dauerbetrieb mit bis zu 310 m³/h bei einer Qualität von unter 10 NTU, 10 ppm Öl und Fett und 50 ppm TSS.
Die beteiligten Inbetriebnahme- und Engineering-Teams fanden einen geeigneten Standort und eine präzise Rohrführung, um die Zusatzausrüstung für den Transport von Reinwasser und Abfall im Freigefälle zu minimieren. Zudem verkürzte die gute Zusammenarbeit der verschiedenen Teams die Inbetriebnahme.
Während des Projekts wurden die Arbeiten von Ecolutia regelmäßig mit den Ingenieuren der Raffinerie abgestimmt und kommuniziert, damit alle Beteiligten eingebunden und über die laufenden Arbeiten informiert waren.
Einen Monat geplant, drei Monate geliefert
Ursprünglich für einen Monat geplant, wurde das Projekt um zwei weitere Monate verlängert, um den sich ändernden Wartungsanforderungen des Kunden gerecht zu werden – ein Beleg für die Flexibilität und Reaktionsfähigkeit jedes Ecolutia-Projekts.
Während des gesamten Einsatzes behandelte die Anlage zuverlässig bis zu 310 m³/h, rund um die Uhr an 7 Tagen die Woche, und hielt dabei vom ersten Tag an die mit dem Kunden vereinbarten Qualitätsstandards ein. Diese konstante Zuverlässigkeit bedeutete minimale Beeinträchtigungen und praktisch keinen Stillstand im Prozess des Kunden – sein Team konnte sich auf andere wichtige Aufgaben vor Ort konzentrieren, statt sich um die Betriebskontinuität zu sorgen.
Entscheidend für diesen Erfolg war die Fernüberwachung von Ecolutia, die – kombiniert mit der fundierten technischen Expertise des Ecolutia-Serviceteams vor Ort – schnelle, fundierte Reaktionen bei jeder Änderung der Bedingungen ermöglichte. Durch dieses proaktive Vorgehen wurden mögliche Probleme behoben, bevor sie eskalieren konnten, und der Betrieb lief während der drei Monate reibungslos und ohne Unterbrechung.
Das Ergebnis: eine rundum erfolgreiche Projektabwicklung, die die Erwartungen nicht nur erfüllte, sondern übertraf und das Vertrauen des Kunden in Ecolutia als verlässlichen, langfristigen Partner stärkte.