Tutta l'acqua oleosa della raffineria, con il DAF fuori servizio
Una delle maggiori raffinerie della Spagna si trovava di fronte a una sfida operativa critica: le serviva un bypass temporaneo affidabile per garantire il pretrattamento durante la manutenzione programmata del proprio DAF. Questo stadio di pretrattamento ha un ruolo fondamentale nel funzionamento dell'impianto, trattando le acque reflue oleose e grasse generate in tutta la raffineria.
I lavori di manutenzione richiedevano un attento coordinamento tra numerosi operatori e imprese appaltatrici, tutti impegnati a completare l'intervento nel modo più efficiente e rapido possibile — senza compromettere la conformità ambientale o la continuità del processo.
La sfida era resa ancora più difficile dalle caratteristiche impegnative e variabili dell'acqua di alimento, che richiedevano una soluzione in grado di gestire:
Queste condizioni richiedevano una soluzione robusta e ad alta capacità, in grado di subentrare senza interruzioni, garantendo alla raffineria la piena continuità operativa per tutto il periodo di manutenzione.
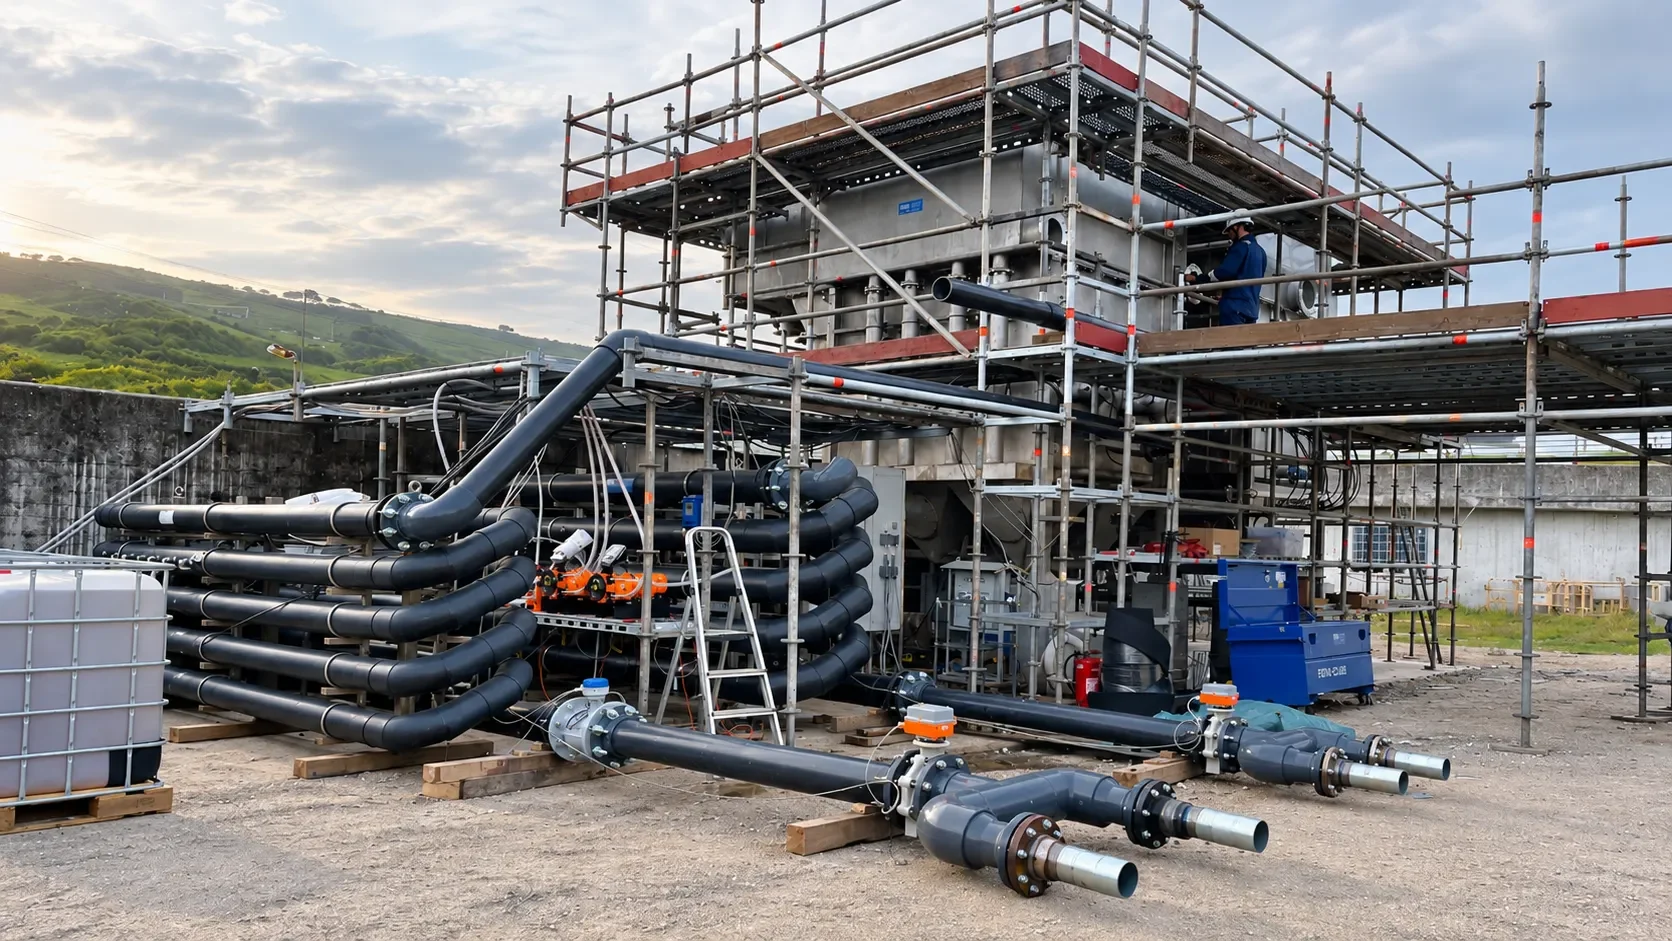
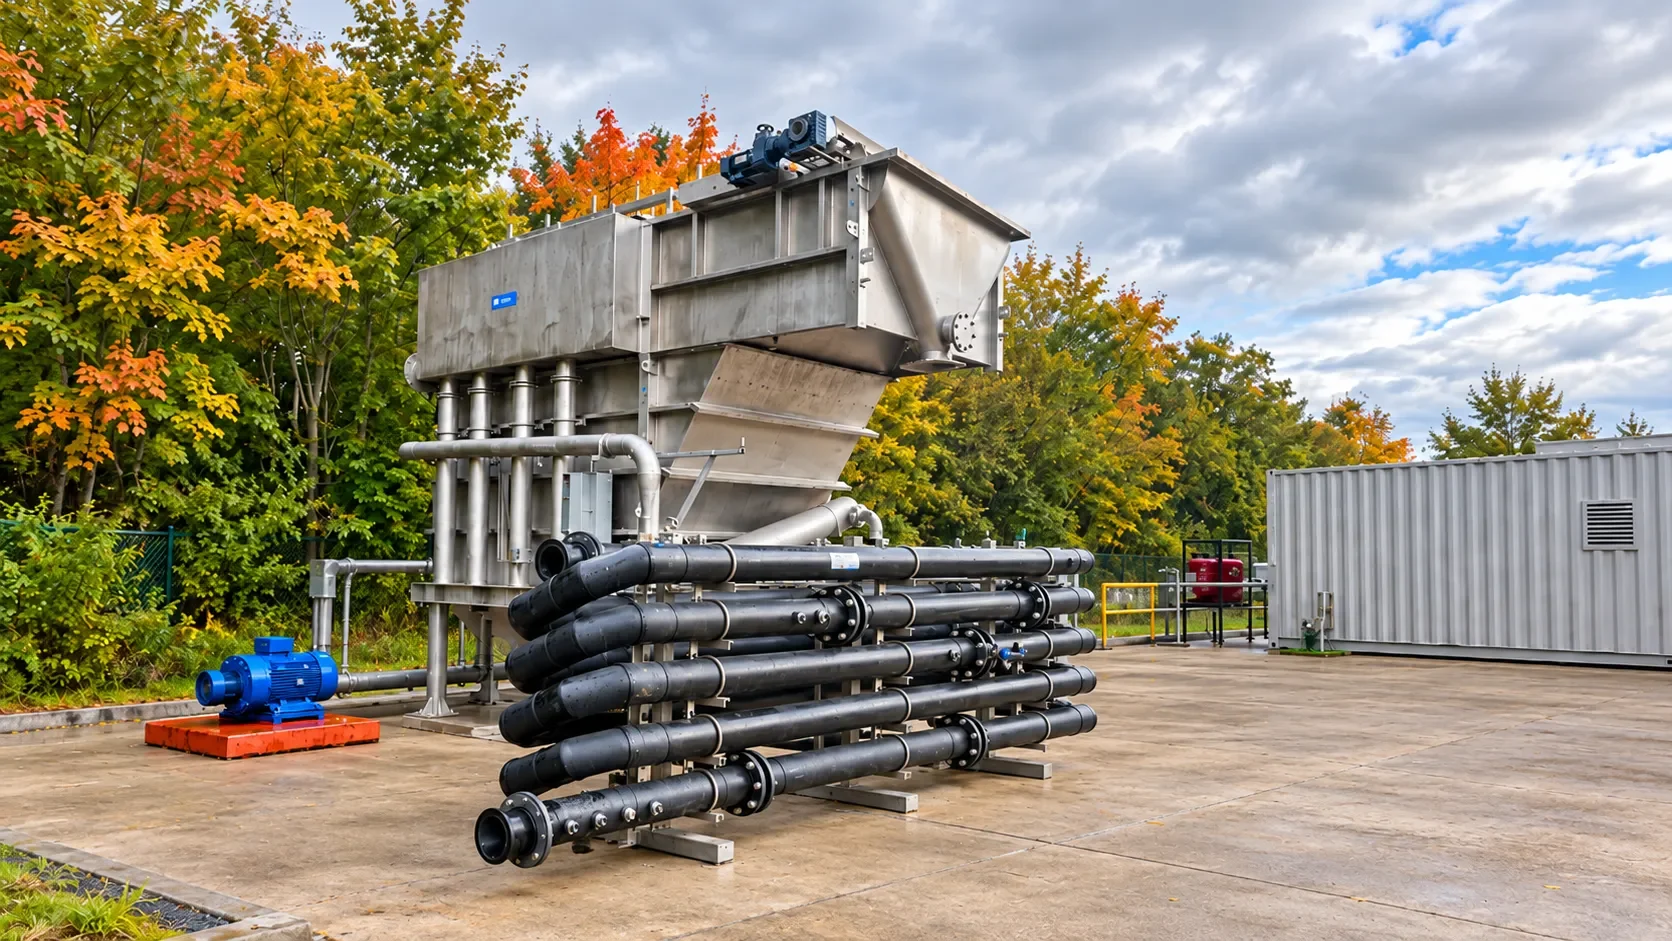
Due linee DAF, disposte per funzionare a gravità
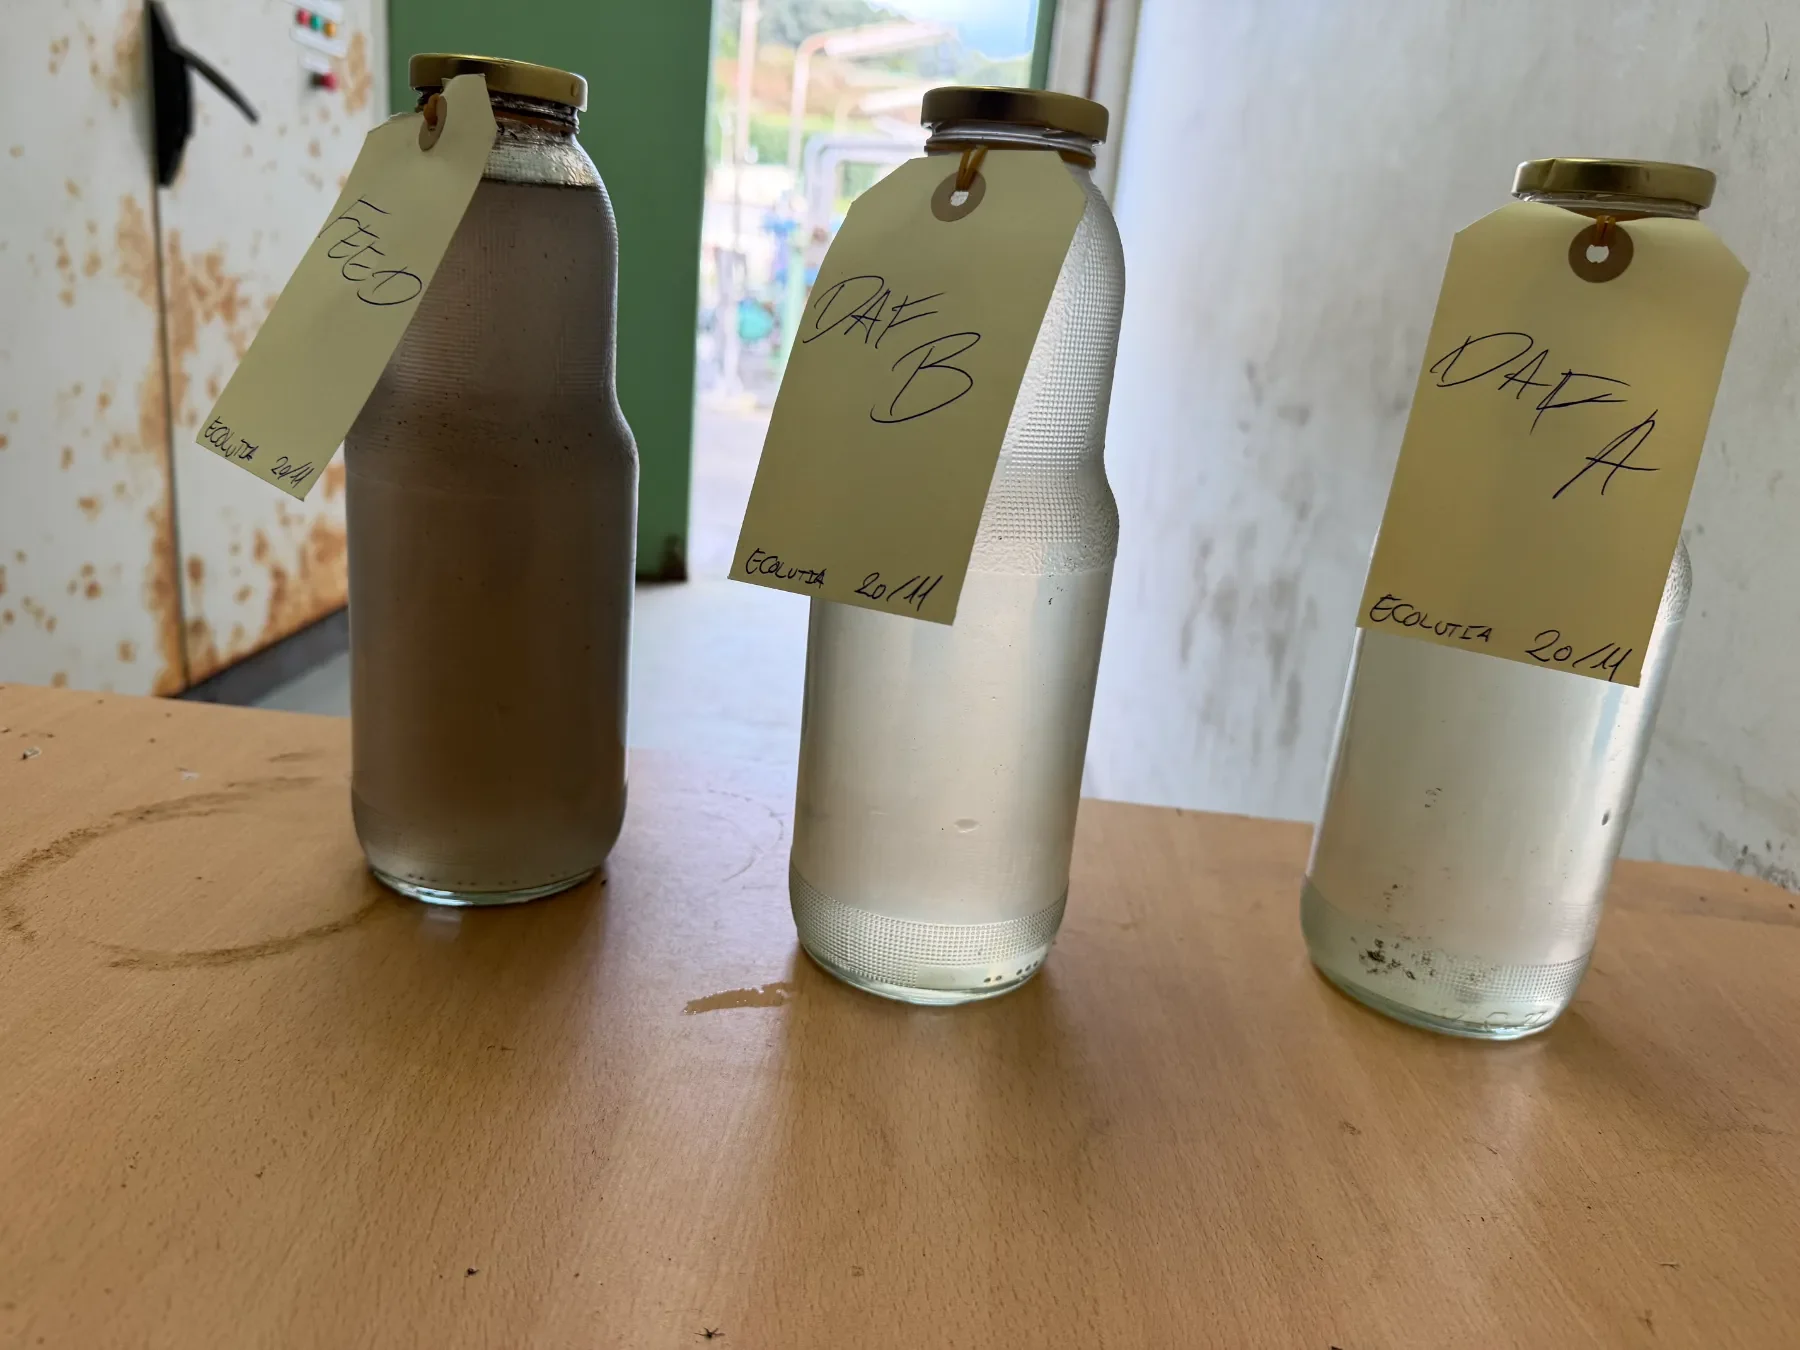
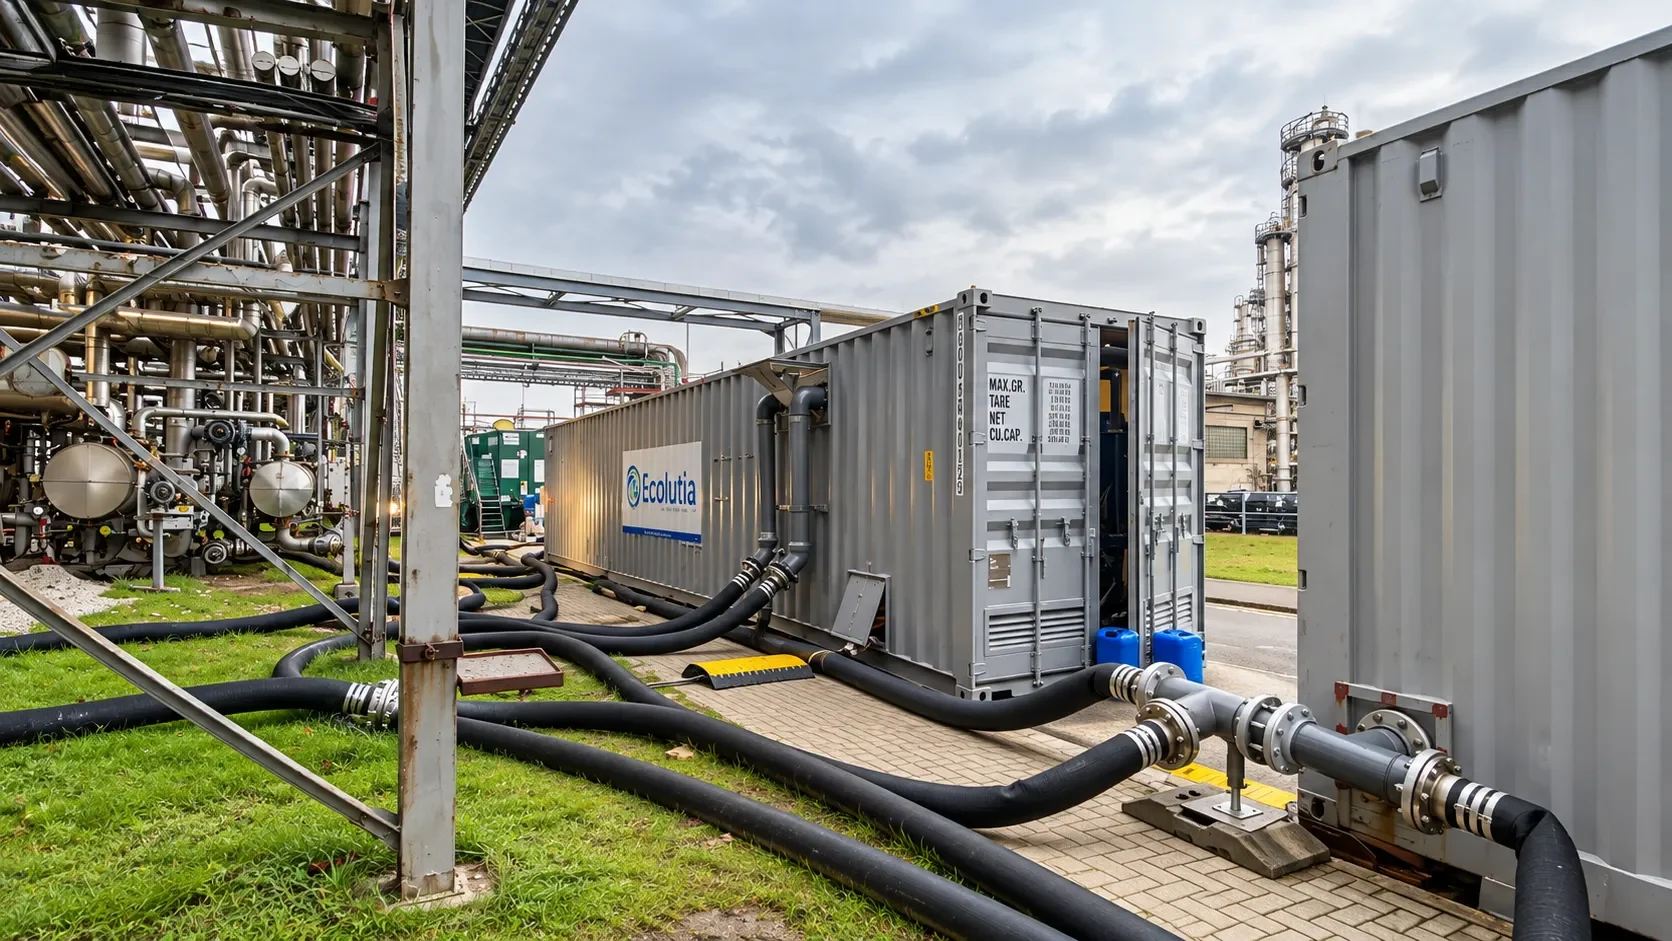
Ecolutia ha potuto installare e integrare rapidamente due DAF, reattori a flusso a pistone e sistemi di dosaggio chimico necessari per il funzionamento continuo fino a 310 m³/h, con una qualità inferiore a 10 NTU, 10 ppm di oli e grassi e 50 ppm di SST.
I team di messa in servizio e di ingegneria coinvolti nel progetto hanno individuato una posizione adatta e un percorso preciso delle tubazioni per ridurre al minimo le apparecchiature ausiliarie aggiuntive necessarie per movimentare a gravità prodotto e scarti. Inoltre, il periodo di messa in servizio è stato abbreviato grazie alla buona collaborazione tra i diversi team coinvolti.
Durante il progetto le attività di Ecolutia sono state regolarmente coordinate e comunicate agli ingegneri della raffineria, affinché tutti restassero coinvolti e informati sui lavori in corso.
Previsto un mese, realizzati tre
Inizialmente previsto come incarico di un mese, il progetto è stato prolungato di altri due mesi per adattarsi all'evoluzione delle esigenze di manutenzione del cliente — a dimostrazione della flessibilità e della reattività insite in ogni progetto Ecolutia.
Per tutta la durata dell'incarico il sistema ha trattato costantemente fino a 310 m³/h, funzionando 24 ore su 24, 7 giorni su 7, nel rispetto degli standard di qualità concordati con il cliente fin dal primo giorno. Questa affidabilità costante si è tradotta in interruzioni minime e in fermi praticamente nulli per il processo del cliente, consentendo al suo team di concentrarsi su altre priorità critiche in sito anziché preoccuparsi della continuità operativa.
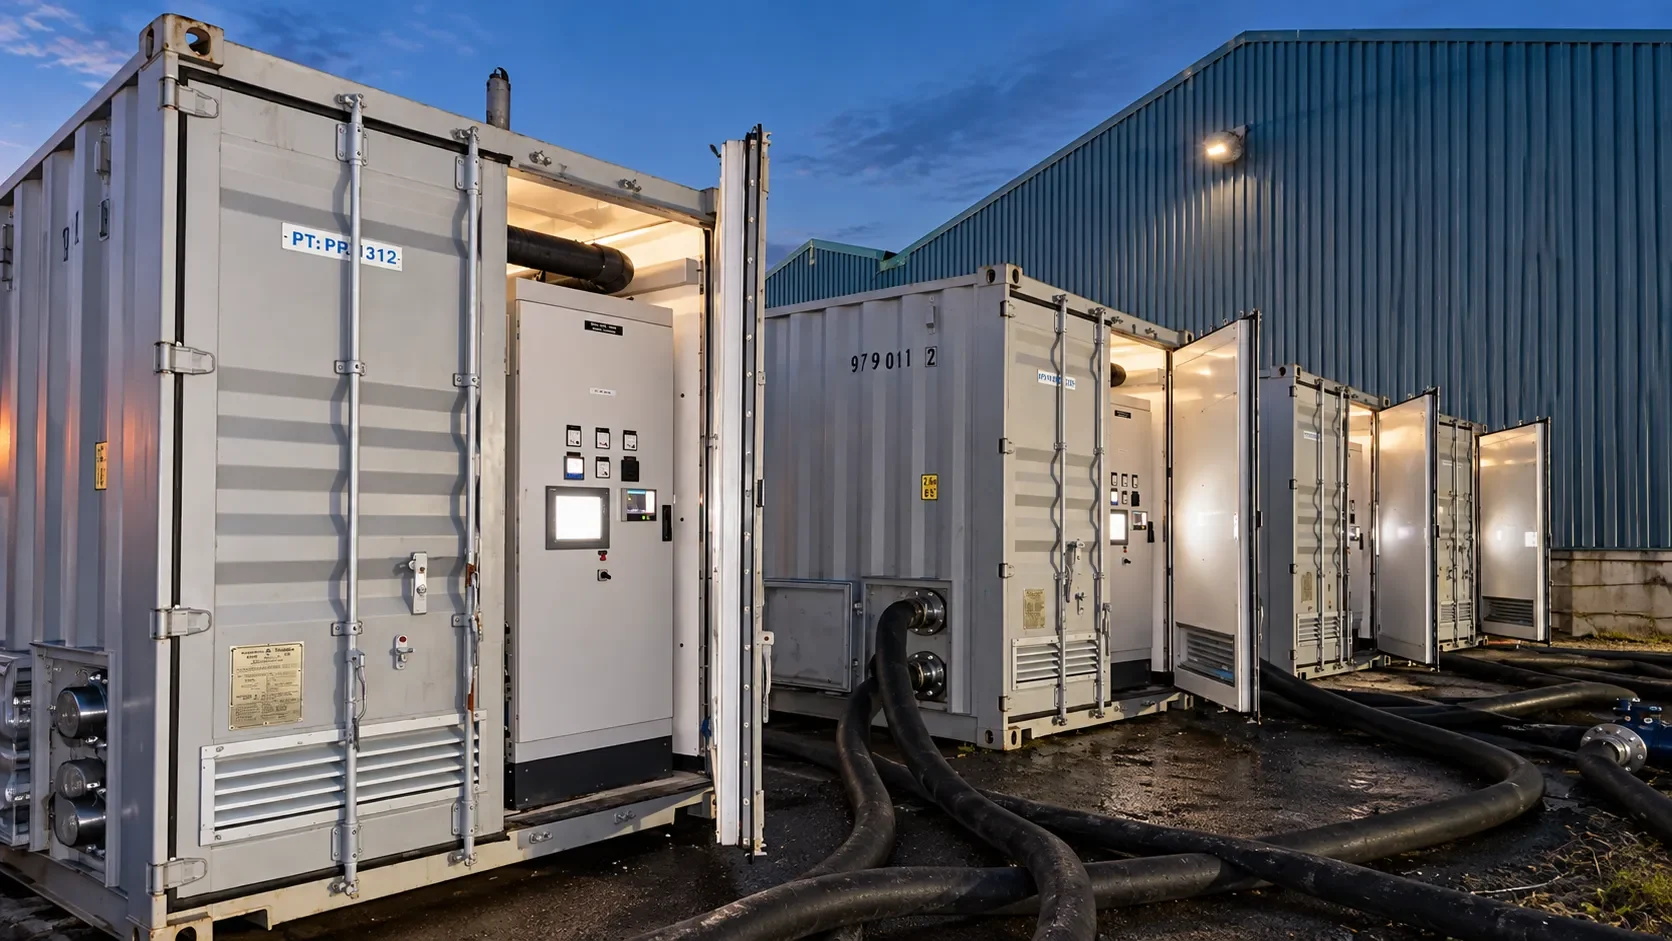
Elemento centrale di questo successo è stato il sistema di monitoraggio da remoto di Ecolutia che — insieme alla profonda competenza tecnica del team di field service engineer Ecolutia presente in sito — ha consentito risposte rapide e informate a ogni variazione delle condizioni. Questo approccio proattivo ha garantito che i potenziali problemi venissero affrontati prima che potessero aggravarsi, assicurando un funzionamento regolare e ininterrotto per tutti e tre i mesi.
Il risultato: un progetto realizzato con pieno successo, che non solo ha soddisfatto ma superato le aspettative, rafforzando la fiducia del cliente in Ecolutia come partner affidabile a lungo termine.